
Una especificación de repetibilidad de 0,01 mm describe la capacidad del efector final o de una articulación para volver de forma consistente a una posición ordenada bajo condiciones definidas. Es un resultado del sistema, no una tolerancia directa para cada característica mecanizada.
La tarea práctica es repartir el presupuesto de error entre reductor, rodamientos, holgura de transmisión, elementos de localización, referencias de montaje, deformación estructural y repetibilidad de medición. Aplicar +/-0,005 mm a toda la pieza suele aumentar el coste sin mejorar el robot en la misma proporción.
Para revisar el plano, empiece por la cadena funcional. Identifique los agujeros y superficies que posicionan el reductor, los rodamientos, los sensores y los ejes, y asigne requisitos de mecanizado e inspección a esas características.
Prioridades de tolerancia típicas para piezas robóticas
| Característica | Requisito típico | Enfoque de proceso e inspección |
|---|---|---|
| Agujero de pasador o alojamiento de rodamiento | +/-0,005 a +/-0,01 mm | Mandrinado o escariado final; verificar tamaño, posición y coaxialidad por CMM |
| Superficie de apoyo del reductor | Planitud 0,005 a 0,01 mm | Acabar en una sola referencia y controlar tensiones de amarre |
| Patrón de agujeros de unión | Posición 0,02 a 0,05 mm | Mecanizar desde una referencia común y verificar por CMM o calibre funcional |
| Geometría exterior de holgura | Alrededor de +/-0,1 mm | Mantener una tolerancia práctica si la superficie no posiciona otro componente |
Empiece Por La Cadena Funcional De Errores
Las características de primer nivel suelen ser alojamientos de rodamientos, agujeros de pasadores, superficies de montaje del reductor y apoyos de sensores. Sus errores pueden cambiar la alineación del eje, la precarga o la realimentación. Los agujeros de unión y las zonas exteriores de holgura suelen admitir tolerancias de segundo o tercer nivel.
El valor de 0,01 mm también incluye elementos que el taller no controla por sí solo. La holgura del reductor, el juego de rodamientos, la fuerza de montaje, la temperatura, la compensación del control y el método de ensayo influyen en el resultado final. El plano debe especificar características fabricables y verificables.
Elija Una Ruta Que Proteja Las Referencias
Una referencia común debe mantenerse durante desbaste, semiacabado, acabado e inspección CMM. Para agujeros críticos pueden usarse mandrinado fino, escariado o rectificado. Los patrones en varias caras, cavidades profundas, paredes delgadas o formas curvas pueden beneficiarse del mecanizado de 5 ejes porque menos amarres reducen el error acumulado.
Las piezas de pared delgada pueden necesitar mordazas blandas, apoyo por vacío o útiles de contorno. Las estructuras sensibles a tensiones son más estables cuando se retira material por etapas, se estabilizan y se terminan después. Lo importante no es solo el número de ejes, sino conservar la cadena de referencias definida.
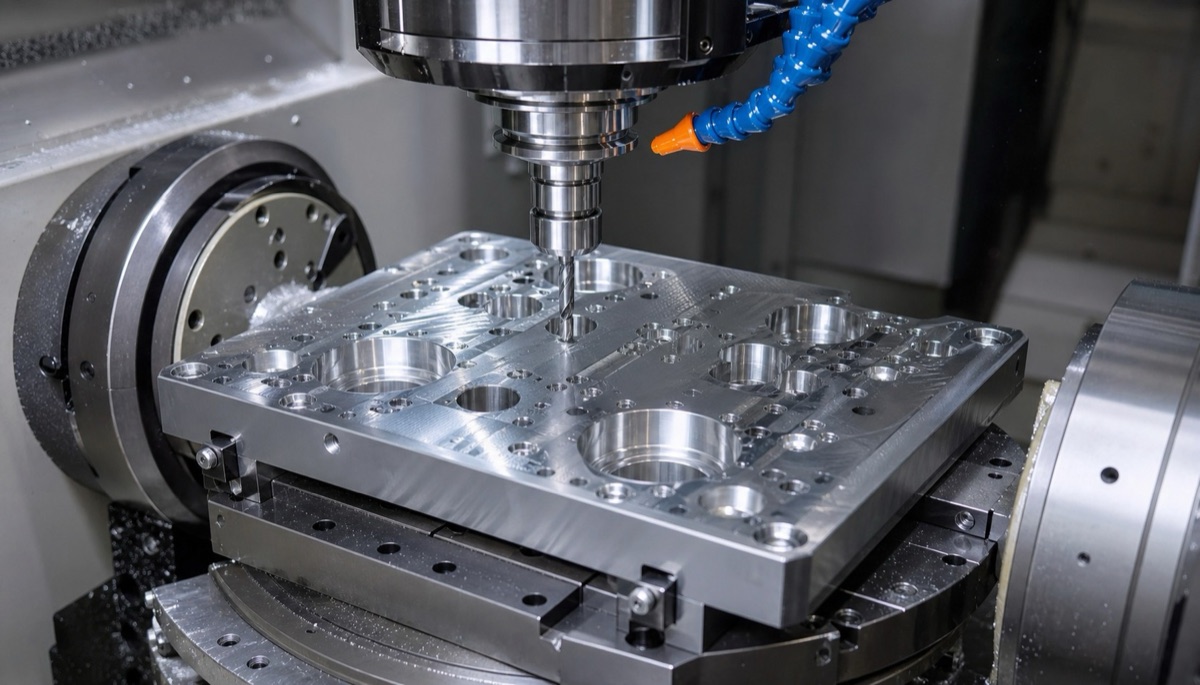
Los patrones de agujeros críticos y las superficies de acoplamiento deben mecanizarse desde referencias controladas y con el menor número práctico de reposicionamientos.
Clasifique Las Tolerancias En Lugar De Apretarlo Todo
Use +/-0,005 mm solo donde la cadena funcional y la capacidad del proceso lo justifiquen. Otras posiciones clave pueden usar +/-0,01 mm o +/-0,02 mm, y las dimensiones de holgura no funcionales pueden ser más amplias. Así, la inspección se concentra donde afecta al montaje y al movimiento.
El proveedor debe explicar capacidad de proceso, incertidumbre de medición y condiciones de temperatura. Una cota nominalmente estrecha no ayuda si el método de inspección no puede resolverla con consistencia o si la pieza acoplada no se incluyó en la cadena de tolerancias.
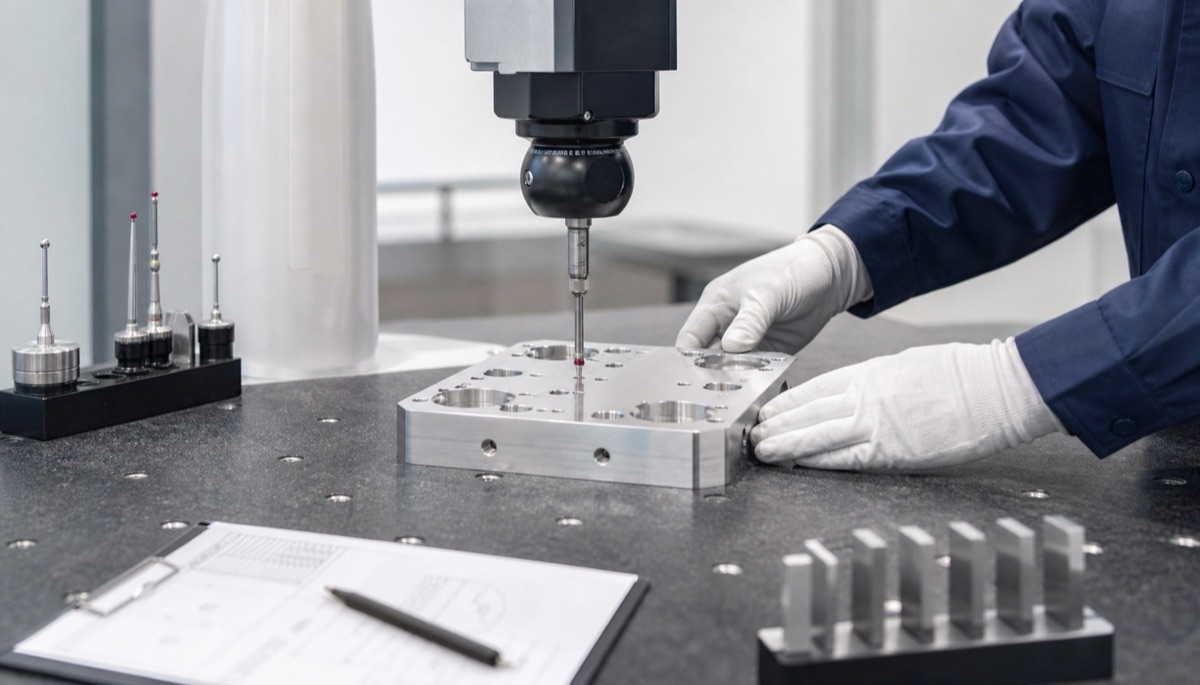
Un informe trazable debe relacionar tamaño, posición, planitud y coaxialidad medidos con el sistema de referencias de montaje.
Información A Confirmar Antes Del Pedido
En un proyecto de precisión robótica, una revisión DFM temprana, referencias compartidas, operaciones de 5 ejes adecuadas y un circuito de realimentación CMM ayudaron a mejorar el rendimiento cerca de un 30 %. La mejora vino de controlar la cadena funcional, no de apretar todas las cotas.
- ¿Dónde y bajo qué condiciones se mide la repetibilidad de 0,01 mm del robot?
- ¿Qué ajustes requieren control de tamaño, posición, coaxialidad, perpendicularidad, planitud o rugosidad?
- ¿Cuáles son las clases reales de ajuste de rodamientos, reductores y pasadores?
- ¿Mecanizado, montaje e inspección usarán la misma lógica de referencias?
- ¿Qué registros de primera pieza y de lote deben entregarse?
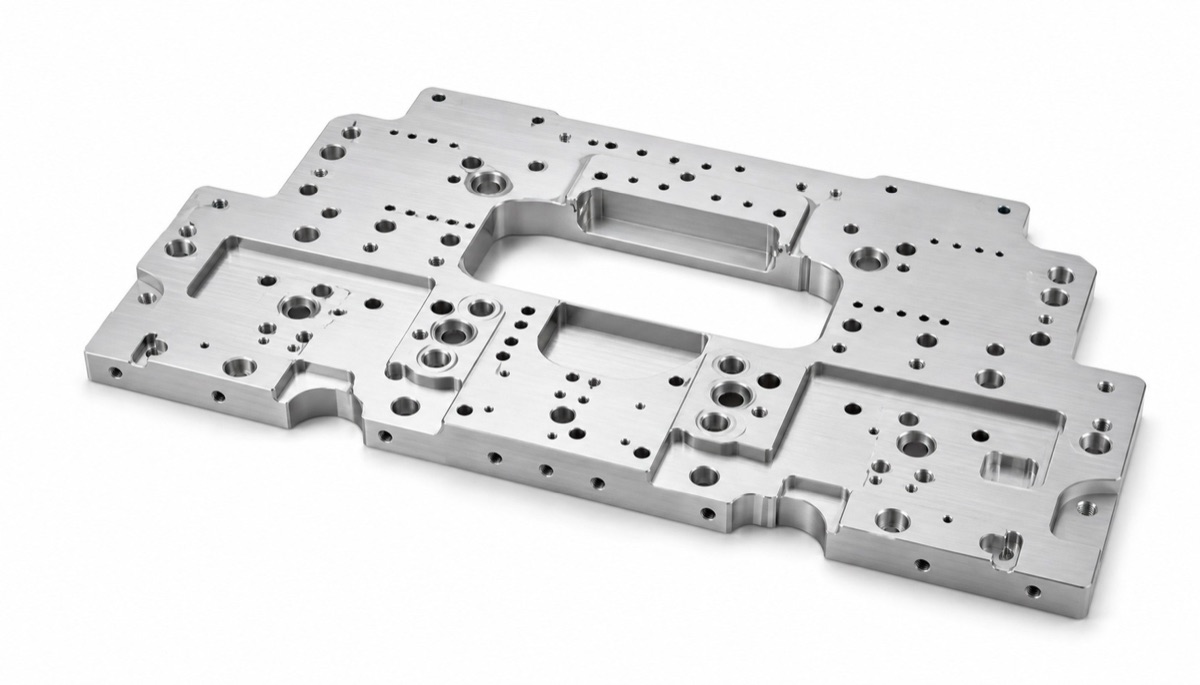
Las características funcionales necesitan tolerancias por niveles; las zonas de holgura no requieren la misma precisión que rodamientos o pasadores.
Errores Comunes De Especificación
Una lista de máquinas no demuestra capacidad. Utillaje, estrategia de corte, control térmico y registros de inspección determinan si una tolerancia es repetible. Otro error es asignar la misma tolerancia estrecha a cada característica, elevando coste y tiempo de inspección y ocultando lo realmente crítico.
El tratamiento superficial, la limpieza y el embalaje también deben planearse desde el inicio. El espesor de recubrimiento, los residuos o los daños de transporte pueden cambiar ajustes después de aprobar el mecanizado.
Resumen
Un objetivo de repetibilidad de 0,01 mm debe convertirse en un presupuesto funcional de errores. Controle alojamientos, agujeros de localización, superficies del reductor y referencias de sensores con procesos e inspección trazable, manteniendo económicas las dimensiones no funcionales.
FAQ
¿Una repetibilidad de 0,01 mm exige que cada agujero sea +/-0,005 mm?
No. Solo las características que afectan directamente a la cadena de posicionamiento y montaje necesitan las tolerancias más estrechas.
¿Qué debe destacar un informe de inspección?
Debe usar el sistema de referencias acordado y mostrar resultados trazables de alojamientos, agujeros de localización, superficies de apoyo y tolerancias geométricas.
¿Siempre hace falta mecanizado de 5 ejes?
No. Resulta útil cuando las características en varias caras o la geometría compleja exigirían muchos reposicionamientos. Una ruta estable de 3 o 4 ejes puede servir para piezas sencillas.
¿Cómo se eligen los niveles de tolerancia?
Mediante la cadena de montaje, la función del ajuste, la capacidad del proceso y la incertidumbre de medición.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.