
El anodizado estándar y el anodizado duro forman una capa de óxido sobre el aluminio, pero resuelven problemas distintos. El estándar suele elegirse por apariencia, identificación por color y protección moderada contra la corrosión. El duro se usa cuando son prioritarios el contacto deslizante, la resistencia al desgaste o el aislamiento eléctrico.
El anodizado duro no es automáticamente una especificación mejor. Su capa más gruesa genera más cambio dimensional, puede aumentar la fragilidad en bordes y suele costar más. Los agujeros de precisión, asientos de rodamientos, roscas y caras de masa necesitan un plan claro de enmascarado, sobreespesor o acabado posterior.
Para componentes robóticos, seleccione el acabado según la condición de contacto y la función de montaje, y defina en el plano espesor, sellado, color, inspección y superficies protegidas.
Comparación de anodizado estándar y anodizado duro
| Elemento | Espesor típico | Uso recomendado | Consideración dimensional |
|---|---|---|---|
| Anodizado estándar | 5 a 20 micrómetros | Apariencia, codificación por color y corrosión moderada | Menor compensación, pero deben revisarse los ajustes |
| Anodizado duro | 25 a 50 micrómetros | Desgaste, aislamiento y contacto deslizante | Normalmente requiere más sobreespesor y enmascarado |
| Agujeros y asientos de rodamientos | A menudo sin capa o con recubrimiento selectivo | Conservar ajustes y referencias | Enmascarar, dejar sobreespesor o acabar después |
| Roscas y contactos eléctricos | Según la función | Evitar agarrotamiento o mantener conductividad | Enmascarar o repasar solo con un plan controlado |
Elija El Acabado Según La Condición De Contacto
Un asiento de casquillo, una corredera, una guía o una superficie con roce frecuente puede justificar anodizado duro. Una carcasa, tapa, soporte sin fricción o pieza identificada por color suele necesitar solo anodizado estándar. También deben considerarse ambiente corrosivo, productos de limpieza, apariencia y conductividad.
El anodizado duro puede ayudar contra el desgaste, pero no sustituye un diseño correcto de rodamientos o casquillos. También puede agrietarse con más facilidad en aristas vivas o deformación local. Revise chaflanes, radios y presión de contacto antes de especificarlo.
Planifique El Cambio Dimensional Antes Del CNC
La capa anódica crece parcialmente dentro del aluminio y parcialmente hacia fuera de la superficie original. La proporción depende de la aleación, el baño y el proceso. Por ello, un agujero recubierto puede hacerse menor y una dimensión exterior mayor. No debe suponerse una compensación general sin datos del proveedor del recubrimiento.
El plano debe identificar asientos, agujeros de pasador, roscas, referencias de montaje y contactos eléctricos libres de capa. Pueden enmascararse, mecanizarse con sobreespesor o acabarse después, teniendo en cuenta que el mecanizado posterior puede dejar aluminio expuesto.
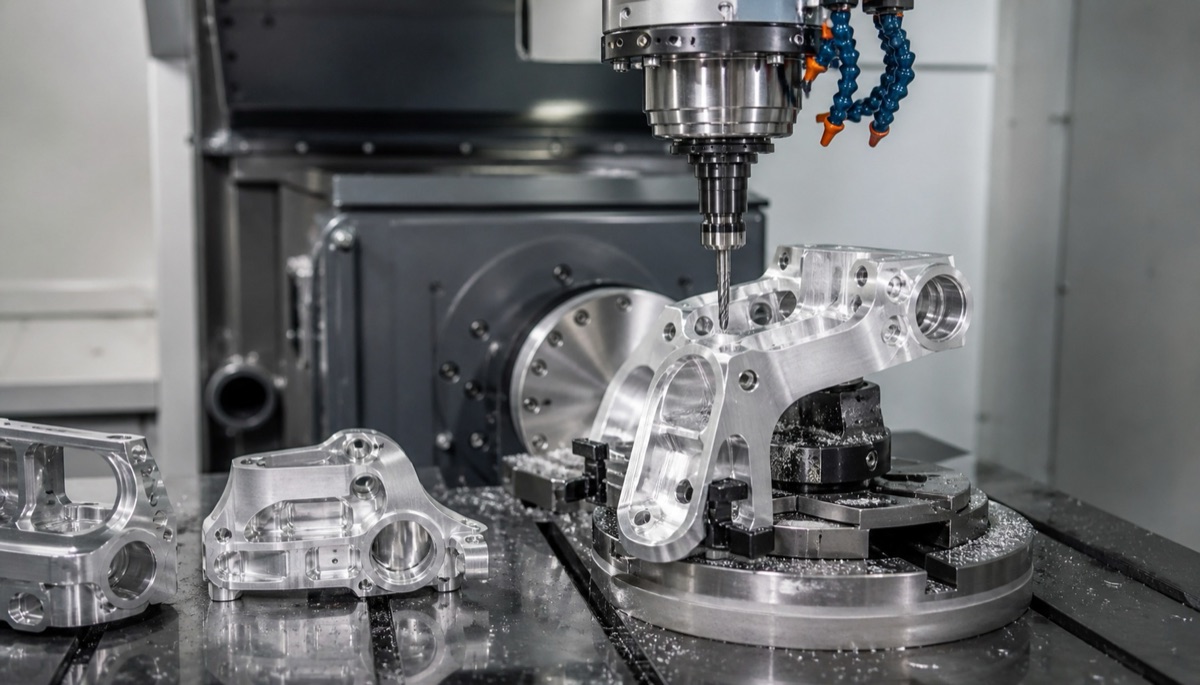
El estado del material, los ajustes críticos y las superficies a enmascarar deben definirse antes de cerrar los sobreespesores.
La Inspección Debe Continuar Tras El Anodizado
Una pieza aprobada después del mecanizado puede fallar tras el recubrimiento por crecimiento de capa, marcas de colgado, residuos de sellado, químicos atrapados o daños de manipulación. Vuelva a inspeccionar ajustes, roscas y superficies de acoplamiento y defina dónde se miden espesor o dureza.
El color debe controlarse con una muestra aprobada y una condición de observación acordada. Las diferencias de aleación y tratamiento térmico alteran el tono; un acabado negro no demuestra por sí solo que sea anodizado duro.
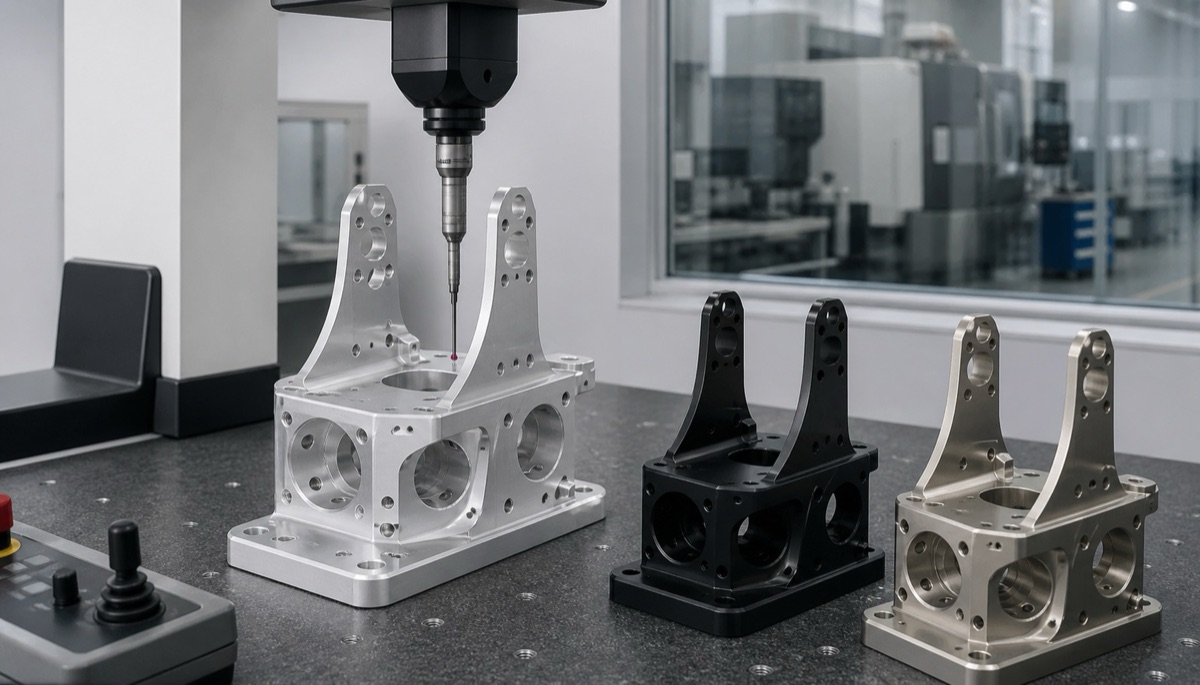
La inspección después del anodizado debe centrarse en agujeros, roscas, superficies de acoplamiento y geometrías afectadas por el recubrimiento o la manipulación.
Información A Confirmar Antes Del Pedido
En un proyecto de piezas de aluminio para robots, enmascarar superficies de acoplamiento, reservar sobreespesor y repetir la inspección crítica tras el anodizado ayudó a mejorar el rendimiento cerca de un 30 %. Los registros reutilizables redujeron la incertidumbre en pedidos repetidos.
- Indique aleación y temple, por ejemplo 6061-T6 o 7075-T6.
- Identifique contacto deslizante, desgaste, aislamiento eléctrico y corrosión.
- Especifique tipo de capa, intervalo de espesor, color y sellado.
- Marque agujeros, roscas, referencias y contactos que requieren enmascarado o compensación.
- Defina inspección posterior y aceptación visual con una muestra cuando sea necesario.
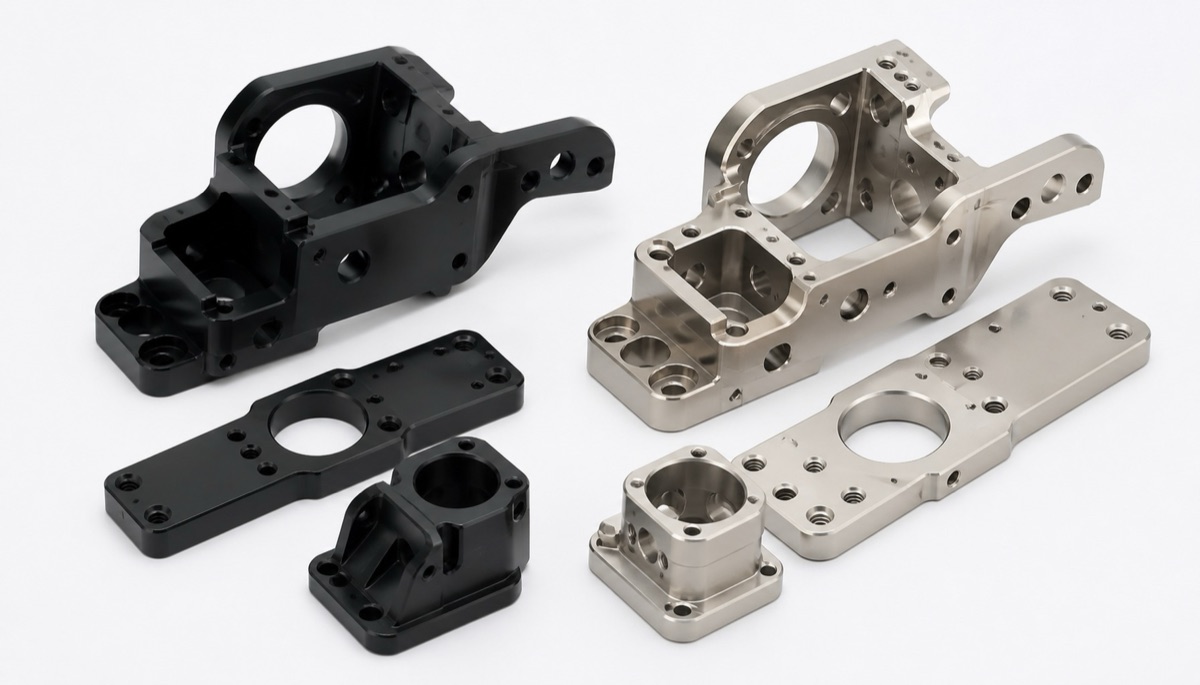
El color no identifica por sí solo el rendimiento; el plano debe indicar espesor, sellado, dureza y enmascarado.
Errores Comunes Al Especificar Anodizado
El primer error es pedir anodizado duro solo porque parece más resistente. Sin una necesidad clara de desgaste o aislamiento, el estándar puede ofrecer mejor apariencia, menor riesgo dimensional y menor coste.
El segundo error es definir solo un color. El plano debe indicar tipo o norma, espesor, sellado, enmascarado e inspección. El tercero es hablar de los ajustes después de mecanizar, cuando quizá ya no quede material para compensar.
Resumen
Use anodizado estándar para apariencia, identificación y protección moderada. Use anodizado duro cuando desgaste o aislamiento justifiquen su mayor espesor y riesgo dimensional. Defina enmascarado, sobreespesor e inspección antes de mecanizar.
FAQ
¿El anodizado duro siempre es mejor para piezas robóticas?
No. Cuesta más y genera más cambio dimensional. Compensa cuando el desgaste, el deslizamiento o el aislamiento lo justifican claramente.
¿Por qué un agujero puede quedar más pequeño?
La capa crece parcialmente hacia fuera de la superficie original y reduce el diámetro disponible. El plano debe definir enmascarado o compensación.
¿Deben anodizarse asientos y roscas?
No automáticamente. Los ajustes de precisión y las roscas suelen enmascararse, compensarse o acabarse selectivamente según su función.
¿El color negro demuestra que es anodizado duro?
No. El color no prueba espesor ni dureza. La especificación y el registro de inspección deben identificar el proceso real.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.