
El filo recrecido es material que se adhiere al filo de corte por presión y fricción. En el mecanizado de cobre, el depósito cambia la geometría efectiva, se desprende de forma irregular y puede untar o desgarrar la superficie. También aumenta rebabas y puede desplazar una cota de precisión.
No se resuelve cambiando solo las rpm. Aleación y estado, afilado, preparación del filo, carga de viruta, dirección del refrigerante, voladizo y evacuación interactúan. El cobre puro y el cobre sin oxígeno suelen adherirse más que muchos latones de fácil mecanizado por su mayor ductilidad.
Una investigación útil empieza confirmando el material exacto y observando filo y viruta antes de cambiar varios parámetros a la vez.
Diagnóstico del filo recrecido en cobre
| Comprobación | Señal de riesgo | Dirección correctiva |
|---|---|---|
| Estado del material | El cobre blando y dúctil se unta fácilmente | Confirmar aleación, estado, dureza y superficie de entrada |
| Filo de corte | Desgaste, redondeo o cobre depositado | Usar cara de ataque pulida y sustituir antes de que empiece el roce |
| Carga y calor | Roce, pausa o contacto inestable | Mantener carga real y ajustar velocidad y avance conjuntamente |
| Evacuación | Viruta recortada en ranuras, cavidades o agujeros | Refrigerante o aire dirigido y retirada por etapas |
| Superficie y rebaba | Untado, desgarro o rebaba gruesa | Estabilizar el corte antes del desbarbado controlado |
Cómo Se Forma El Filo Recrecido
En la zona de contacto, presión y fricción pueden adherir cobre dúctil a la cara de ataque. El depósito crece, actúa como filo irregular y se desprende. Cada ciclo cambia fuerza y formación de superficie, alternando zonas brillantes y marcas arrastradas.
Una herramienta desafilada o un radio excesivo favorecen el roce. Carga de viruta insuficiente, pausa en esquinas, gran voladizo o poca rigidez vuelven inestable el contacto. La viruta atrapada vuelve a rayar, sobre todo en ranuras profundas, agujeros pequeños y roscas.
Empezar Por La Geometría Y El Estado Del Filo
Una herramienta afilada con cara pulida y baja fricción suele ser el primer requisito. Material y recubrimiento deben adaptarse a aleación y operación; el principio es evitar un filo rugoso o muy redondeado que empuje el cobre antes de cortarlo.
Inspeccione el filo con aumento y compárelo con viruta y marcas. Si hay cobre soldado, limpiar o cambiar la herramienta y corregir la causa es más fiable que compensar cotas alrededor de un filo dañado.
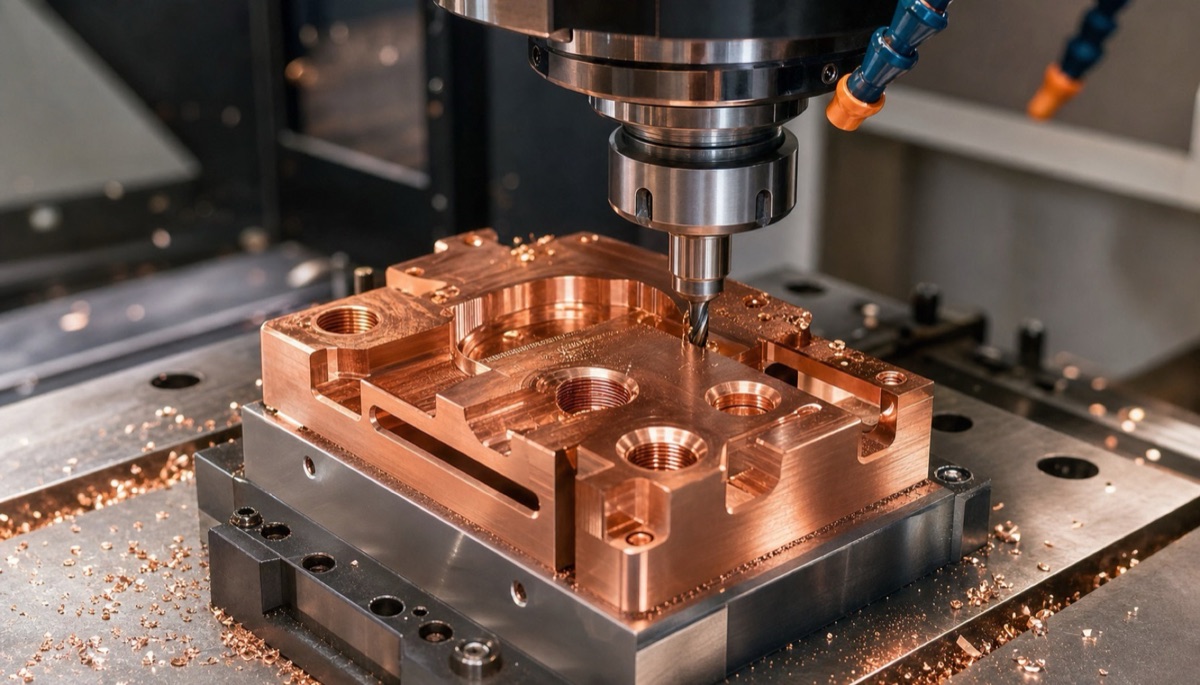
Una geometría afilada, carga de viruta estable y refrigerante dirigido ayudan a evitar roce, adhesión y recorte de viruta en cobre dúctil.
Controlar Carga, Refrigeración Y Evacuación Juntas
Avance y velocidad se ajustan juntos para cortar en vez de rozar. Una carga estable, poca pausa y contacto controlado importan más que una rpm universal. Los valores iniciales deben proceder del fabricante de herramienta y validarse en la aleación y montaje reales.
El refrigerante o aire debe alcanzar la zona y retirar viruta. En ranuras, agujeros y roscas profundos, reduzca voladizo, use corte por etapas o ciclos de picado y limpie antes del recorte. Incluya la limpieza exigida para contactos eléctricos.
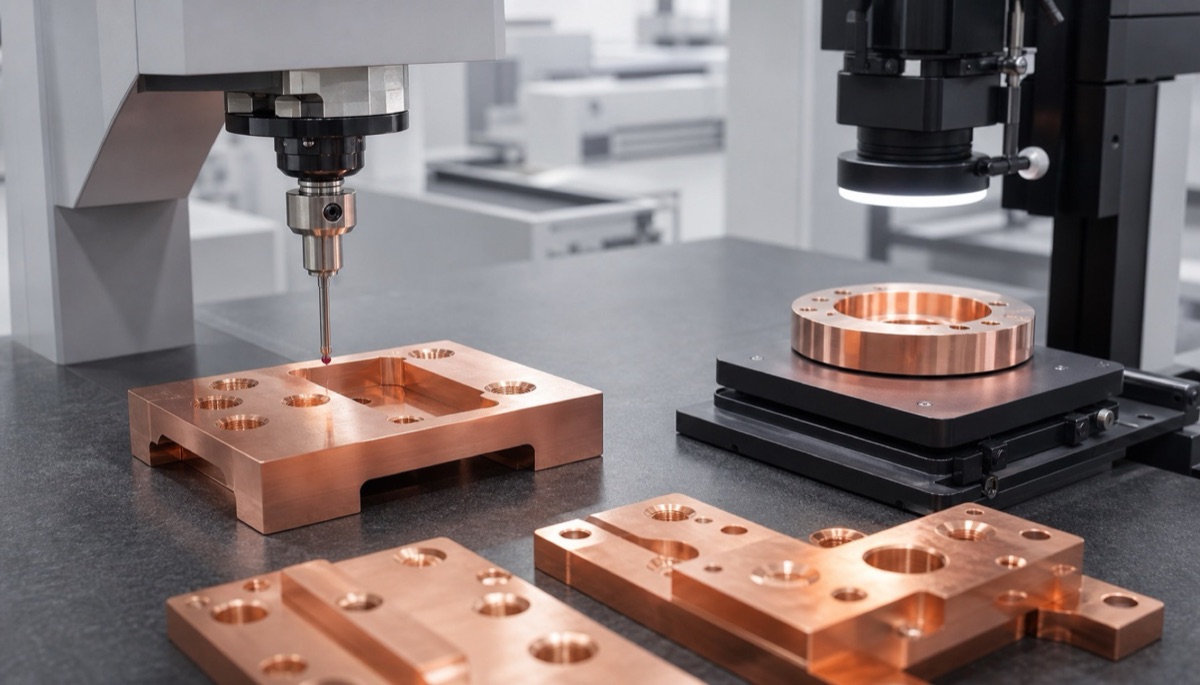
Después de estabilizar el corte, verifique cotas funcionales, superficie, límites de rebaba y limpieza en vez de depender del pulido.
Información A Confirmar Antes Del Mecanizado
El latón suele ser más mecanizable que el cobre puro, pero sigue importando la aleación. Paredes finas y geometrías multicaras requieren además control de amarre y tensiones.
En un proyecto de contactos y carcasas de cobre, filos pulidos, refrigeración dirigida y evacuación por etapas se combinaron con registros reutilizables. El enfoque ayudó a mejorar el rendimiento cerca de un 30 % al evitar daños durante el corte en lugar de corregirlos después.
- Aleación exacta de cobre, estado y dureza
- Rugosidad de caras eléctricas, de sellado y estéticas
- Profundidad y espacio de evacuación en ranuras, agujeros y roscas
- Residuo de refrigerante permitido y método de limpieza
- Límite de rebaba, rotura de arista y método de desbarbado
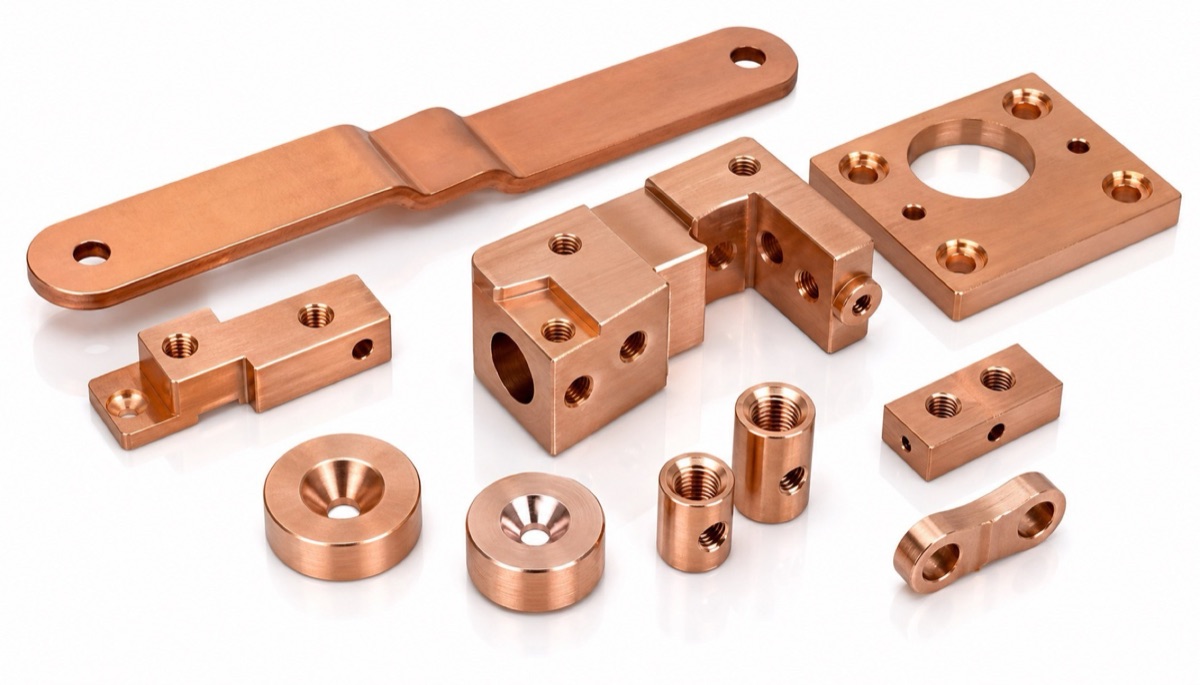
La aleación, el estado y la geometría determinan herramienta, evacuación de viruta, desbarbado y limpieza.
Por Qué El Pulido No Es La Solución Principal
Un pulido ligero puede mejorar una marca superficial, pero elimina material y puede cambiar aristas, planitud o ajustes. No repara de forma fiable las cotas alteradas por un filo inestable.
La solución duradera es estabilizar corte y evacuación, y después aplicar un desbarbado o acabado controlado con límite medible de retirada. Las superficies funcionales deben volver a inspeccionarse.
Resumen
El filo recrecido en cobre es un problema de sistema: ductilidad, herramienta, carga, calor y evacuación. Confirme la aleación, use filo afilado y pulido, mantenga un corte estable, dirija el refrigerante y evite recortar viruta antes de corregir la apariencia.
FAQ
¿Puede el cobre puro usar parámetros de aluminio?
No se recomienda. Ductilidad, comportamiento térmico y adhesión son distintos; deben validarse velocidad, avance, filo y refrigeración.
¿El pulido repara una superficie arrastrada?
Puede mejorar marcas leves, pero retira material y afecta cotas o bordes. La causa debe corregirse en corte y evacuación.
¿Más rpm siempre elimina el filo recrecido?
No. Velocidad, avance, contacto, filo y refrigeración deben funcionar juntos. Más rpm con carga inestable aún puede producir roce o calor.
¿Qué características sufren más recorte de viruta?
Ranuras profundas, cavidades ciegas, agujeros pequeños y roscas con poca salida de viruta.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.