
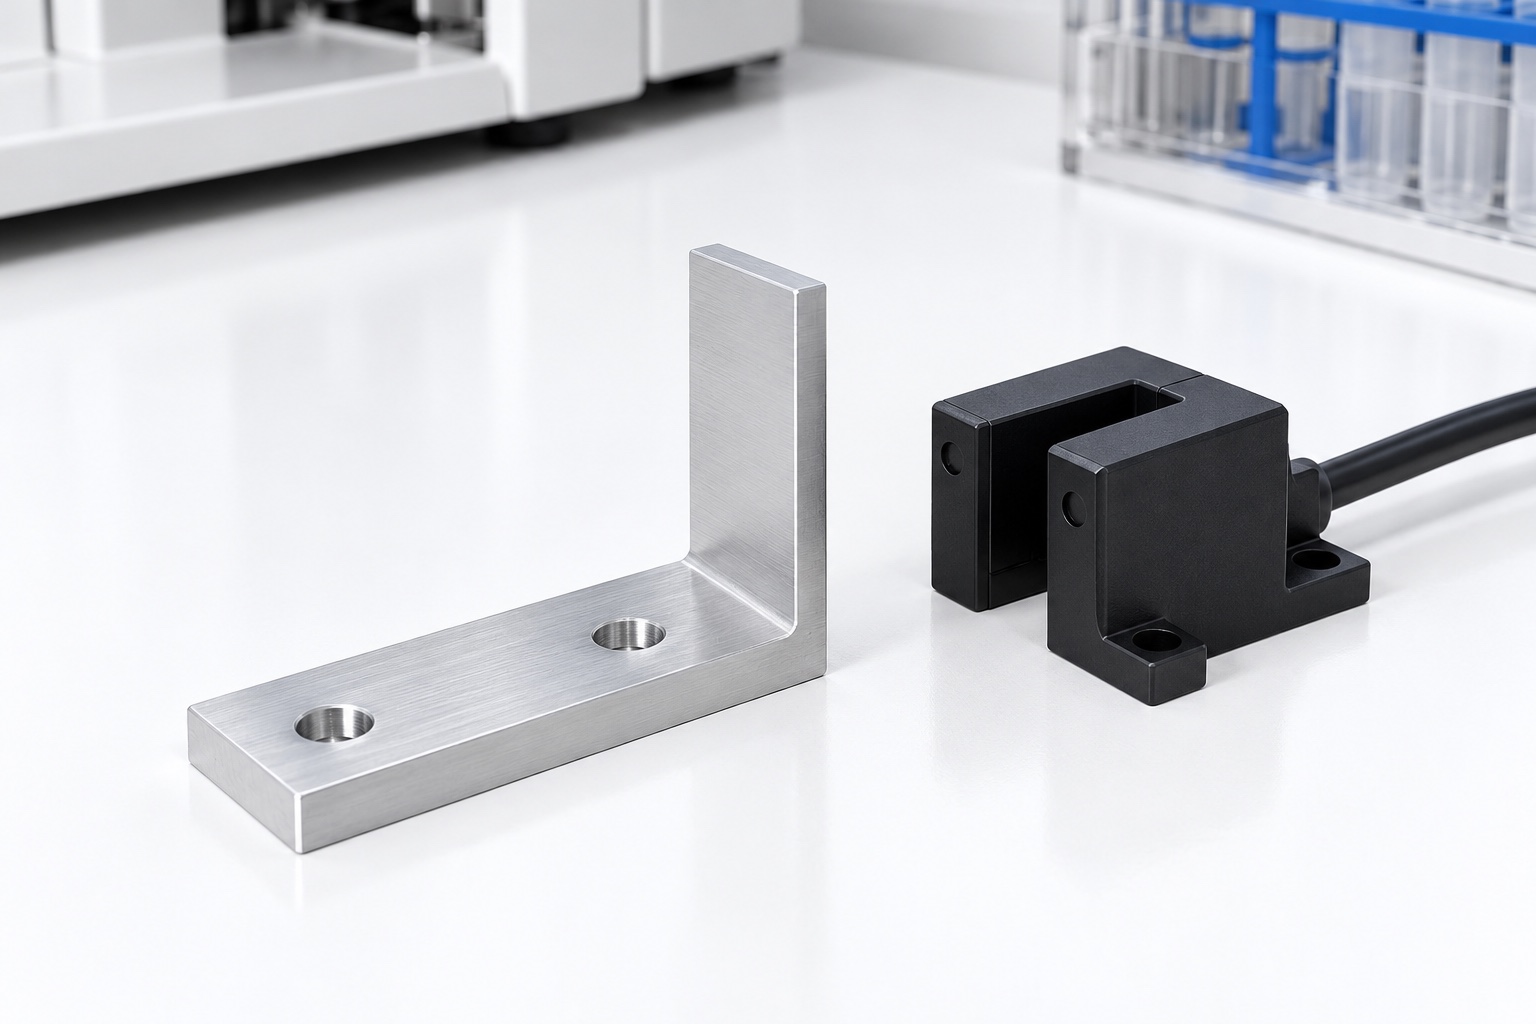
Objetivo mecánico dentro del analizador
Un analizador médico puede utilizar una aleta opaca móvil para interrumpir un sensor de ranura durante el recorrido del carro. El soporte aporta el objetivo mecánico y su montaje, no el sistema de detección completo. Su geometría procede de la documentación aprobada del sensor y del mecanismo. Este artículo trata de planificación, mecanizado e inspección CNC; no fija precisión de detección, posición de parada, función de seguridad ni tolerancias alcanzadas. Las imágenes son ilustrativas, no muestras medidas.

Sensor y dirección de entrada definidos
Parta del modelo de sensor aprobado, el plano de instalación, los requisitos del objetivo y la revisión del carro. La información proporcionada por el fabricante permite distinguir el ancho de la ranura, la forma del cuerpo y la dirección de entrada del objeto; estos datos ofrecen contexto, pero no dimensiones para un soporte personalizado arbitrario. Confirme dónde se encuentra la apertura de detección y cómo se aproxima la aleta en la instalación real. La salida eléctrica, el comportamiento de respuesta y la interpretación por parte del controlador requieren sus propias definiciones. Un soporte que se introduce en una ranura mecánica no constituye automáticamente un objetivo válido para cualquier configuración óptica o condición operativa.
Referencias funcionales de montaje
La base de montaje establece la relación entre el carro y la aleta vertical. Identifique por separado los puntos de contacto para el posicionamiento y los espacios destinados a los elementos de fijación; defina la posición y orientación de la aleta a partir de dichas referencias. Considerar únicamente la altura total puede llevar a pasar por alto un borde de detección desplazado o una cara inclinada. Un borde obtenido mediante un corte en bruto (por ejemplo, con sierra) no debe utilizarse como referencia para la inspección simplemente por ser accesible. Resuelva las inconsistencias entre el modelo y las referencias del plano antes del mecanizado, para evitar que el área de producción elija un sistema de coordenadas que resulte cómodo pero que no tenga relación con la funcionalidad.
Borde que atraviesa la apertura
Distinga entre el borde de detección (el que entra primero), el borde opuesto y las caras anchas de la aleta. Su forma y posición requeridas dependen de la configuración de detección real. No asuma que una lengüeta nominalmente rectangular define la totalidad del objetivo óptico. Especifique el tratamiento de los bordes, asegurándose de que no se produzca un chaflán incontrolado que reduzca la región opaca prevista. Cualquier radio propuesto debe evaluarse en función de la instalación. El hecho de que la pieza pase correctamente por el sensor en una prueba manual no sustituye a la geometría de borde definida en los planos, ni garantiza una conmutación fiable bajo todas las condiciones operativas del equipo.
Holgura durante todo el movimiento
Compruebe el espesor de la aleta y su posición lateral con respecto a la ranura del sensor y a los componentes adyacentes, considerando todo el rango de movimiento permitido. Tenga en cuenta las variaciones de montaje, los ajustes autorizados y cualquier otra condición que el diseñador considere relevante. El proveedor de mecanizado CNC no debe establecer una holgura arbitraria ni utilizar el contacto con el cuerpo del sensor como método de posicionamiento. Si se detecta una colisión durante una prueba, esta debe documentarse y analizarse antes de proceder a reducir el espesor de la aleta. Asegúrese también de que sea posible instalar los tornillos y utilizar las herramientas necesarias sin alterar la configuración de montaje establecida.
Material y superficie final especificados
El pedido debe especificar el grado de aluminio aprobado, su estado y la documentación que lo respalda. La identidad del material debe ser trazable desde el inventario hasta el envío. Si se requiere un recubrimiento u otro tipo de tratamiento, es necesario definir su alcance, las áreas que deben quedar enmascaradas (protegidas) y el estado final tras la inspección; no debe deducirse simplemente a partir de una representación visual de color plateado. El comportamiento óptico depende del sensor específico y de la evaluación del objetivo (la pieza que interrumpe el haz). Ni la identidad del aluminio ni un acabado de tono oscuro garantizan, por sí solos, el rendimiento de conmutación. El proveedor no debe sustituir el material ni el proceso de acabado superficial solo porque, en un prototipo, la pieza logre interrumpir el haz.
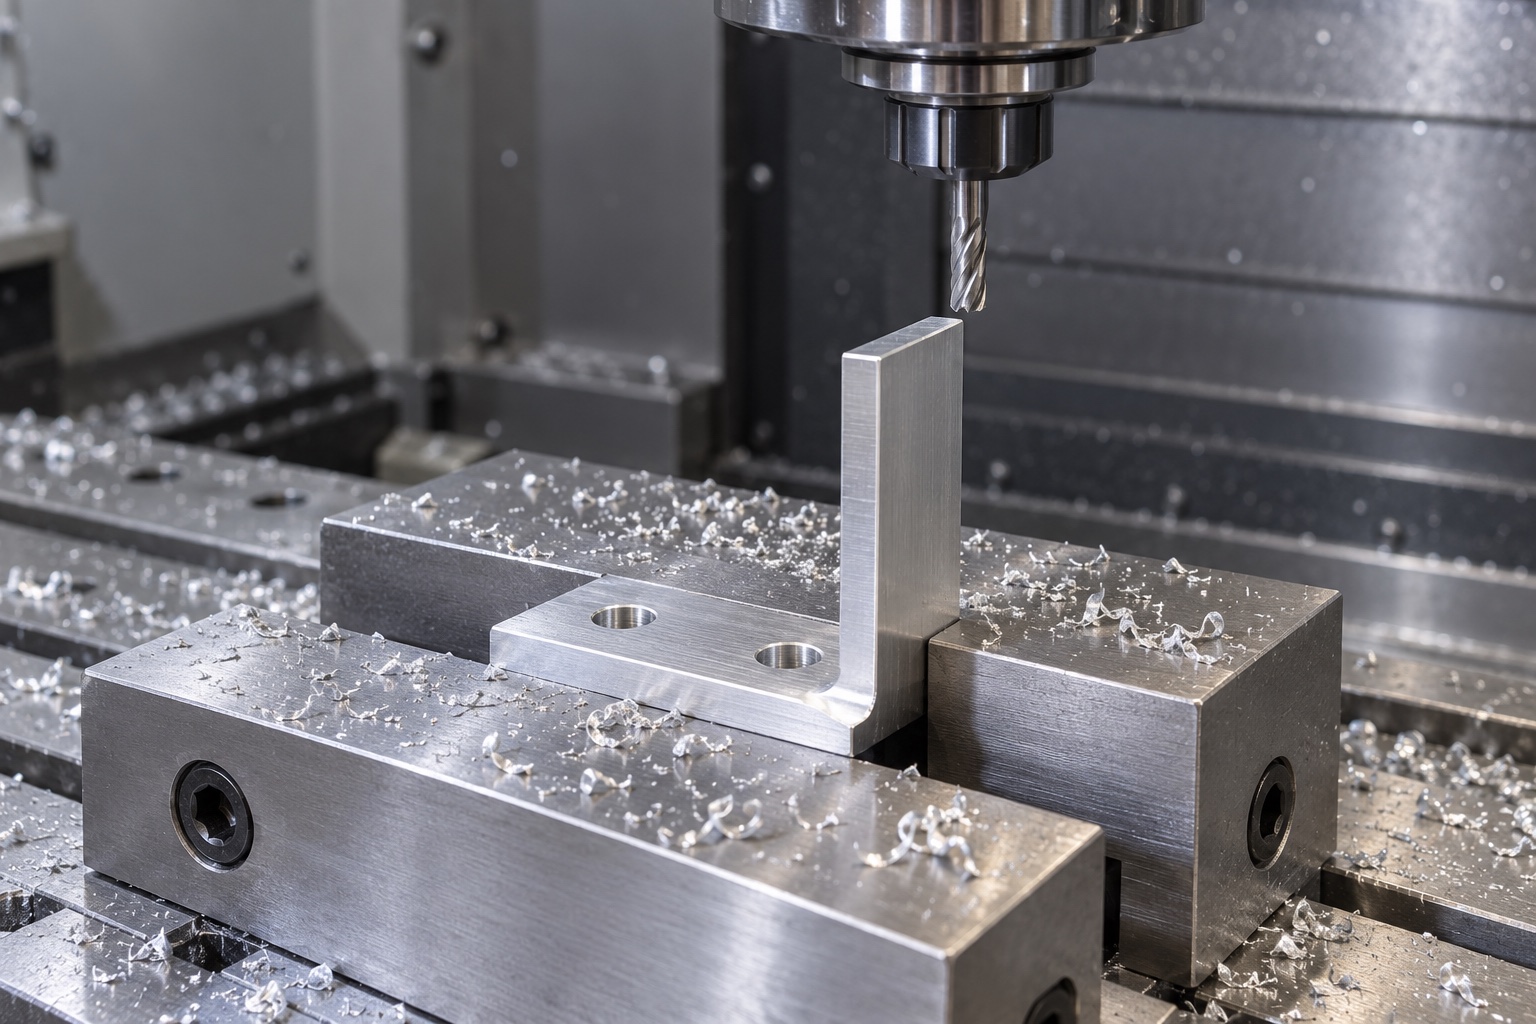
Apoyo de la aleta durante el mecanizado
Un elemento vertical delgado puede perder soporte a medida que se retira el material circundante. Es necesario planificar la secuencia de mecanizado y la sujeción de la pieza de modo que la base de montaje y la aleta mantengan su relación geométrica requerida una vez liberada la pieza. Los puntos de contacto con los dispositivos de sujeción deben mantenerse libres de virutas; asimismo, debe evitarse forzar un elemento flexible para intentar enderezarlo temporalmente. Antes de iniciar la producción, es preciso verificar que la herramienta tenga acceso a la esquina interior. Cualquier modificación en el radio de una esquina o la adición de un nervio de refuerzo constituye un cambio de diseño —al alterar la geometría final— y no una simple mejora operativa en el taller.
Bordes sin alterar el objetivo
Inspeccionar el perímetro de la aleta, las salidas de los orificios de montaje y la transición interna hacia la base, buscando bordes afilados no deseados o restos de material adherido. Utilizar las especificaciones aprobadas para distinguir la geometría intencionada de las rebabas. No se debe recurrir a un pulido agresivo que oculte daños o modifique la posición de un borde de detección. La limpieza debe realizarse conforme a lo estipulado en el alcance de compra; cualquier tratamiento posterior requiere sus correspondientes verificaciones del estado final. El hecho de que un soporte presente un aspecto visual atractivo no implica que cumpla con requisitos de control de partículas, comportamiento eléctrico, resistencia a la corrosión o condiciones de esterilidad. Dichos aspectos exigen requisitos y evidencias específicas, y no deben darse por supuestos basándose únicamente en la suavidad de una superficie mecanizada.
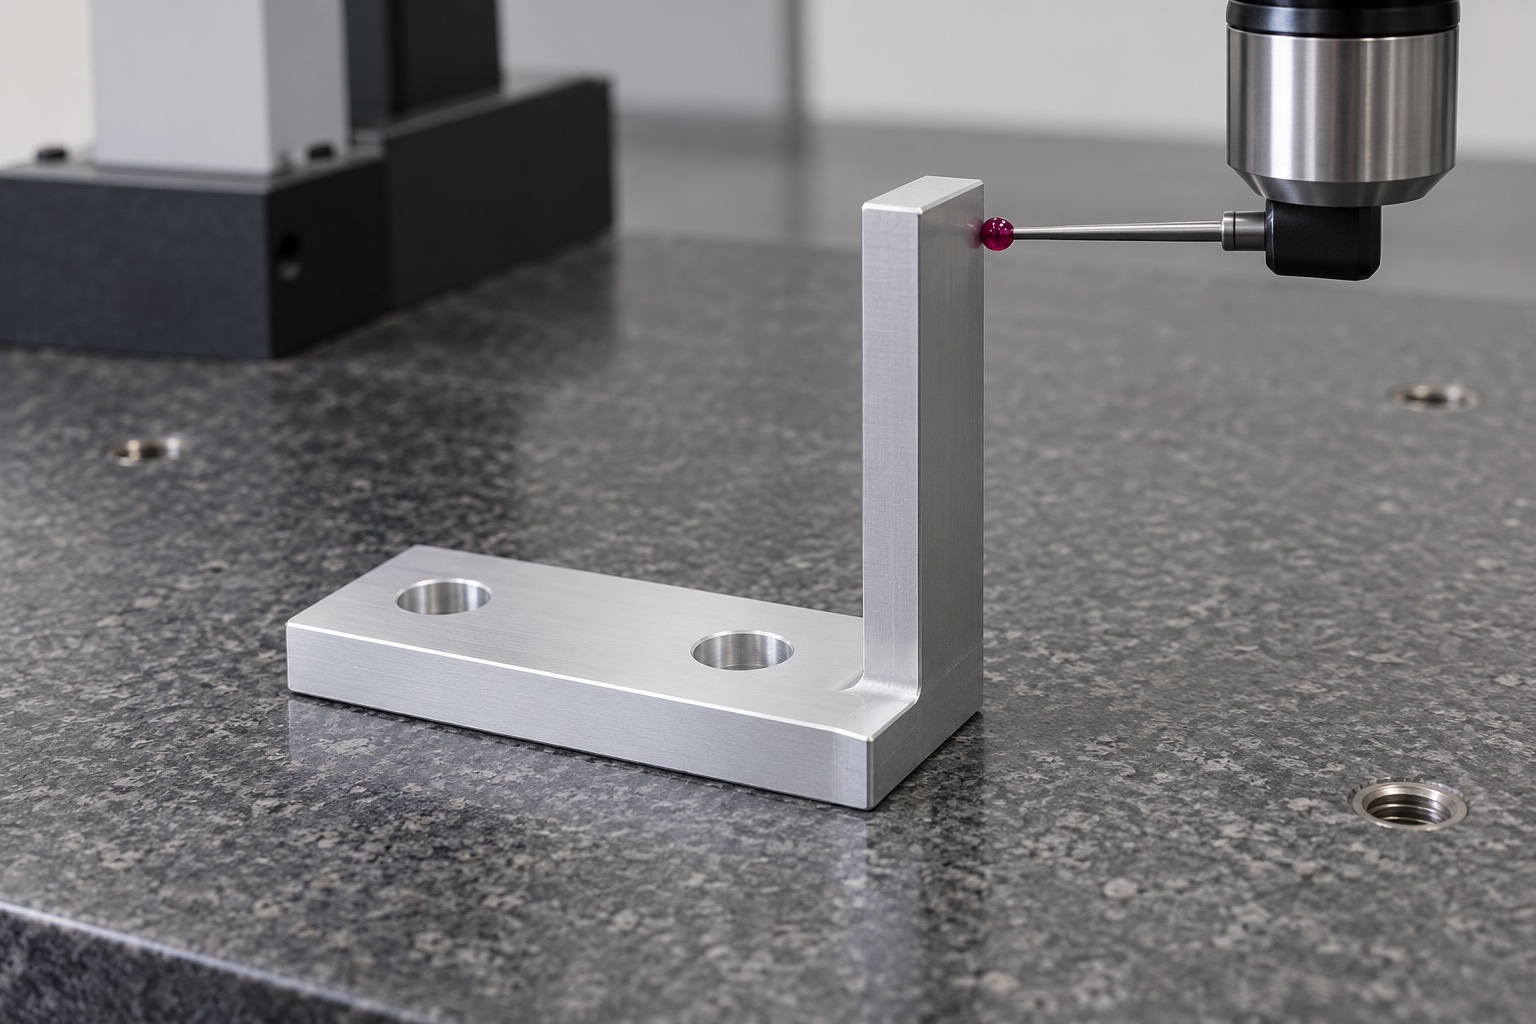
Inspección de características accesibles
Asociar las características definidas en el plano con métodos de medición dimensional adecuados, utilizando la base de montaje y las referencias de posicionamiento aprobadas. Se deben controlar aspectos como el espesor de la aleta, la ubicación de los bordes, la orientación de las caras, la posición de los orificios y otras relaciones geométricas especificadas. Seleccionar un palpador o un método óptico que permita acceder al elemento sin provocar su deformación. Registrar las condiciones de soporte utilizadas y el estado final tras cualquier tratamiento. Un informe que solo incluya dimensiones exteriores y diámetros de orificios podría omitir la geometría que define el objetivo. Resuelva las mediciones inaccesibles antes de iniciar la producción, en lugar de aceptarlas tácitamente mediante una demostración del sensor o una medición de altura no relacionada.
Ajuste mecánico y validación por separado
Una prueba de ajuste acordada permite examinar el asentamiento, el acceso para los tornillos y el espacio libre mecánico, considerando las revisiones específicas del sensor y del soporte. Registre la configuración real y cualquier contacto imprevisto antes de realizar modificaciones. El umbral de detección, la repetibilidad, el tiempo de respuesta, los efectos de la contaminación y el comportamiento del sistema de control requieren una evaluación definida por separado. Un único evento de conmutación observado no constituye una validación de estos parámetros ni respalda una declaración de seguridad médica. Asegúrese de que las piezas utilizadas en la prueba estén identificadas, de modo que un soporte de demostración modificado no se convierta accidentalmente en un patrón de producción no documentado o en un calibre universal para otros modelos de sensores.
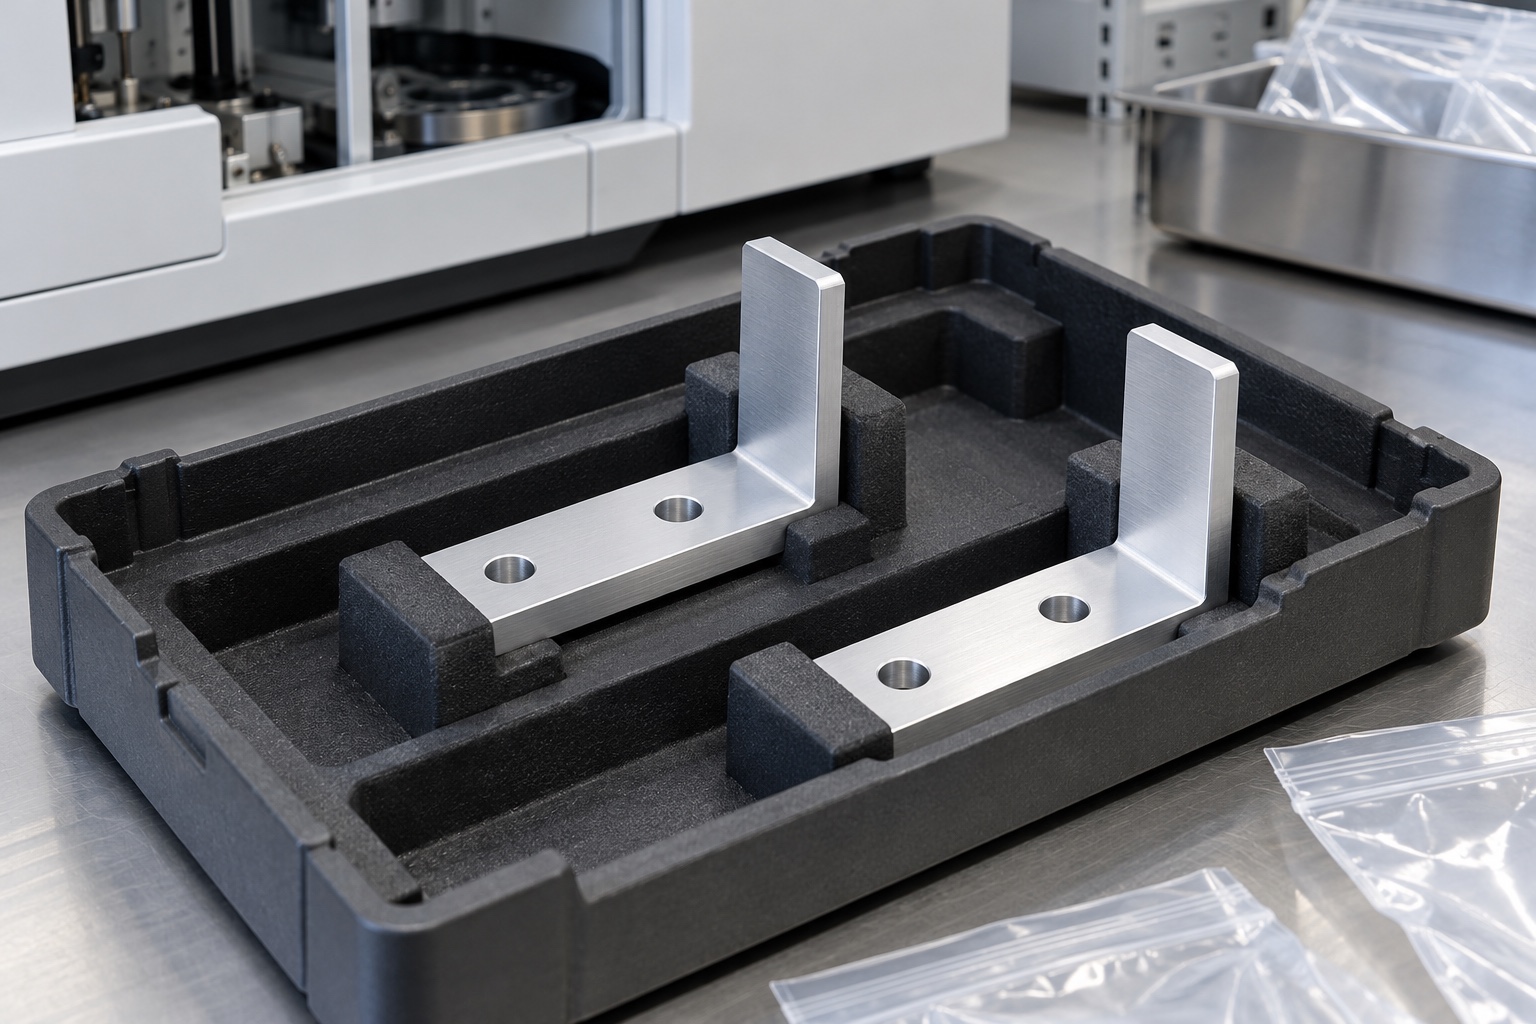
Protección de la aleta durante el transporte
Sujete el soporte por su base de montaje y evite que los componentes adyacentes presionen contra la aleta (el objetivo). El embalaje no debe utilizar la aleta como superficie de sujeción. Mantenga separados los elementos de fijación sueltos y proteja los bordes críticos para evitar el roce, conforme a los procedimientos de limpieza acordados. El uso de bolsas o bandejas protectoras estándar no implica que el suministro sea estéril. Asegúrese de que la información sobre el material, el tratamiento y la revisión acompañe al envío. El personal encargado de la recepción debe distinguir los soportes aprobados de los prototipos, así como de otros elementos similares destinados a sensores diferentes, distintas direcciones de entrada o configuraciones de montaje distintas.
Documentación específica del sensor
La consulta debe incluir modelo y plano controlados, sensor exacto, referencias del carro, recorrido, material, proceso final e inspección. El ajuste opcional y la validación de detección deben distinguirse. Incorpore los cambios autorizados en documentos revisados y evalúe modificaciones del sensor, montaje, superficie o movimiento antes de reutilizar observaciones anteriores. Así se define un objetivo mecánico trazable sin pedir al proveedor CNC que invente requisitos de detección o afirme que la aceptación del soporte valida el posicionamiento del analizador.
Referencia técnica del fabricante: components.omron.com.
FAQ
¿El hecho de que una lengüeta encaje en una ranura demuestra la precisión de la detección?
No. La holgura mecánica y la inspección dimensional no determinan el umbral de conmutación, la repetibilidad, la temporización ni el comportamiento del controlador. Estos aspectos requieren una evaluación independiente, utilizando el sensor, el objetivo, la instalación y las condiciones operativas reales especificadas por el equipo técnico responsable.
¿Qué referencia del soporte debe determinar la ubicación del borde de detección?
Utilice las referencias funcionales de montaje y posicionamiento aprobadas. Un borde cualquiera o la altura total no deben sustituir la relación —definida en el plano— entre el carro, la lengüeta y la apertura de detección.
¿Se puede reducir el espesor de la lengüeta tras una prueba de interferencia?
Solo mediante un cambio autorizado. Primero, documente las revisiones realizadas en el sensor, el carro y el soporte, así como las condiciones de interferencia. Los ajustes informales no deben convertirse en la base de producción, ni alterar de forma no documentada la opacidad, la rigidez, la posición del borde o la holgura de instalación.
¿Indica la imagen un acabado en aluminio sin recubrimiento?
No. Las imágenes solo ilustran la geometría. El pedido define el estado del material, el tratamiento, el enmascaramiento y los criterios de inspección. Cualquier posible efecto en la detección óptica debe evaluarse utilizando el objetivo y el sensor reales, en lugar de basarse en suposiciones visuales.
¿Puede una prueba del sensor sustituir la medición de los componentes?
No, a menos que el plan de aceptación aprobado asigne explícitamente ese método y alcance. Una demostración de montaje tiene sus propias limitaciones y no verifica automáticamente la orientación de la aleta, la posición del borde objetivo, la geometría de montaje ni los requisitos de la superficie final.
¿Qué cambios requieren revisión en un pedido recurrente?
Revise el modelo del sensor, la apertura, la dirección de entrada, los contactos del carro, los bordes de la aleta, la configuración de montaje, el material y el tratamiento final. Utilice las revisiones controladas en lugar de reproducir una muestra ajustada manualmente sin documentación, o de trasladar las observaciones de conmutación de otro sensor.
tanghangyun@oemach.com