
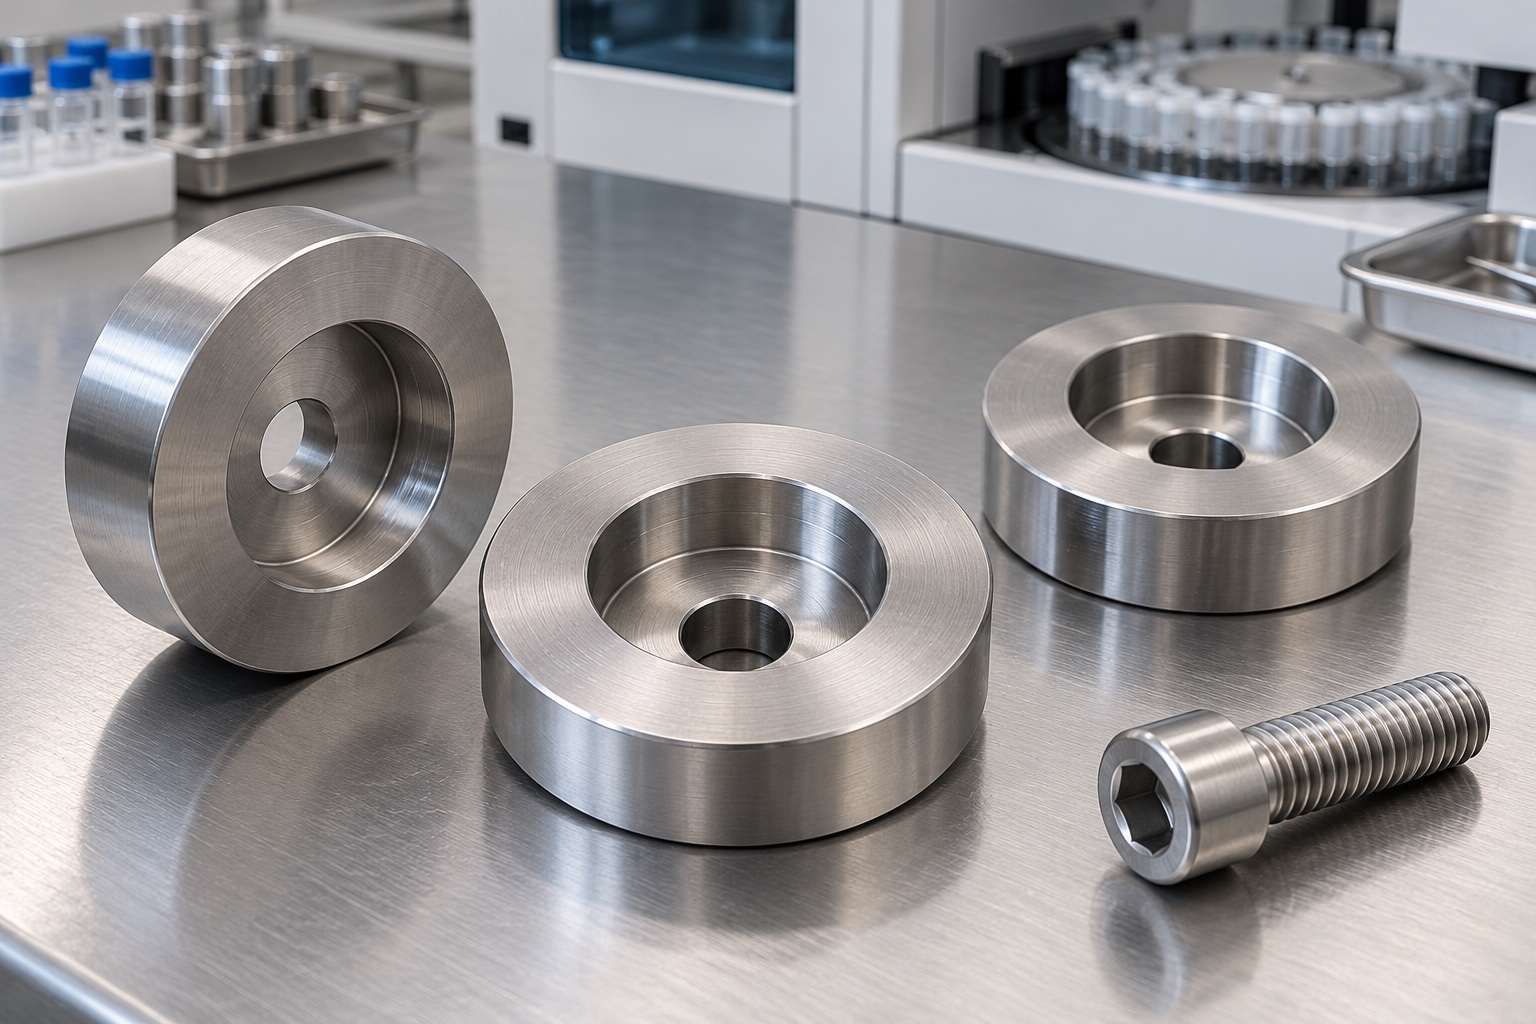
Interfaz rebajada, no un sello
Una arandela con cajeado puede definir un alojamiento y contactos alrededor de un tornillo de equipo médico. El rebaje cilíndrico, orificio pasante menor, asiento interno y contacto inferior tienen funciones distintas, definidas por la unión real. No es automáticamente un sello, resorte o bloqueo. Este artículo trata de torneado e inspección, no de dimensiones, par o carga universales. Las imágenes son conceptos, no piezas entregadas; la aceptación dimensional no cualifica por sí sola la fijación completa ni su seguridad.

Cajeado cilíndrico y avellanado cónico
Un cajeado tiene rebaje cilíndrico y asiento plano; un avellanado cónico es otra geometría. Utilice cabeza de tornillo y plano aprobados, sin intercambiar ambos conceptos. La información configurable de MISUMI distingue dimensiones del rebaje y materiales, pero no aprueba esta pieza personalizada. No copie dimensiones, tratamientos o capacidades de otro producto. Una fotografía de un tornillo dentro de una arandela no sustituye requisitos controlados de cabeza, holgura y asiento de la instalación médica real.
Profundidad y material restante
Defina el espesor total, la profundidad del cajeado cilíndrico y el material que debe quedar debajo del asiento como una relación controlada. El diseño debe determinar cómo se asienta la cabeza del elemento de fijación y qué zonas entran en contacto con la estructura de acoplamiento. Un hueco que parezca profundo a simple vista no es aceptable por defecto. Un mecanizado más profundo puede alterar la sección de material restante, incluso si las dimensiones exteriores permanecen inalteradas. Resuelva cualquier dimensión faltante o inconsistente antes de la fabricación; no deje que el proveedor elija una profundidad arbitraria ni que rectifique el asiento hasta que un tornillo —sin verificar— parezca quedar al ras.
Holgura pasante y posición
El orificio pasante (de menor diámetro) debe cumplir con los requisitos establecidos para el elemento de fijación y el montaje. Especifique si su función es únicamente proporcionar holgura o si tiene otra finalidad de posicionamiento. Vincule su ubicación y la del cajeado cilíndrico a las referencias funcionales, en lugar de basarse únicamente en un diámetro exterior aceptable. Analice el conjunto de piezas acopladas, no solo la arandela por separado. Un orificio más grande, una ranura o un chaflán adicional no autorizados pueden alterar el contacto y la cantidad de material disponible; por tanto, el equipo de producción debe solicitar autorización antes de realizar tales cambios, en lugar de tratarlos como ajustes rutinarios para facilitar el montaje.
Contactos superior e inferior
Identifique qué zonas anulares deben servir de asiento para la cabeza del tornillo y la estructura de soporte, y qué transiciones deben permanecer libres de contacto. Las relaciones entre las caras, la forma y el estado de la superficie deben quedar claramente definidos en el plano. El hecho de que una arandela oscile debido a la presencia de residuos no constituye una base válida para sacar conclusiones sobre las dimensiones. No se debe recurrir a un apriete adicional para ocultar un contacto incorrecto. La cabeza de un elemento de fijación genérico puede presentar una geometría distinta en su parte inferior; por tanto, el hecho de que un tornillo no identificado encaje correctamente no debe alterar los requisitos establecidos para el escalón (hombro) o la superficie de asiento.
Material separado de la capacidad de unión
Si se opta por acero inoxidable 316L, especifique su estado real, la forma del material de partida y la documentación que acredite sus características. Mantenga la trazabilidad del lote y evalúe cualquier sustitución antes de proceder a su uso. El aspecto de acero inoxidable no garantiza la equivalencia con otra arandela, un componente endurecido o una clase de resistencia definida por catálogo. El diseño del equipo debe evaluar por separado las condiciones de carga y el entorno en el que operará la unión. La documentación del material no equivale a una prueba de fuerza de apriete ni a un ensayo de fatiga. El proveedor no debe atribuir la capacidad de un producto determinado a una arandela personalizada, ya que su espesor residual, sus áreas de contacto y su procesamiento final pueden diferir de la configuración original documentada.
Torneado sin deformar el disco
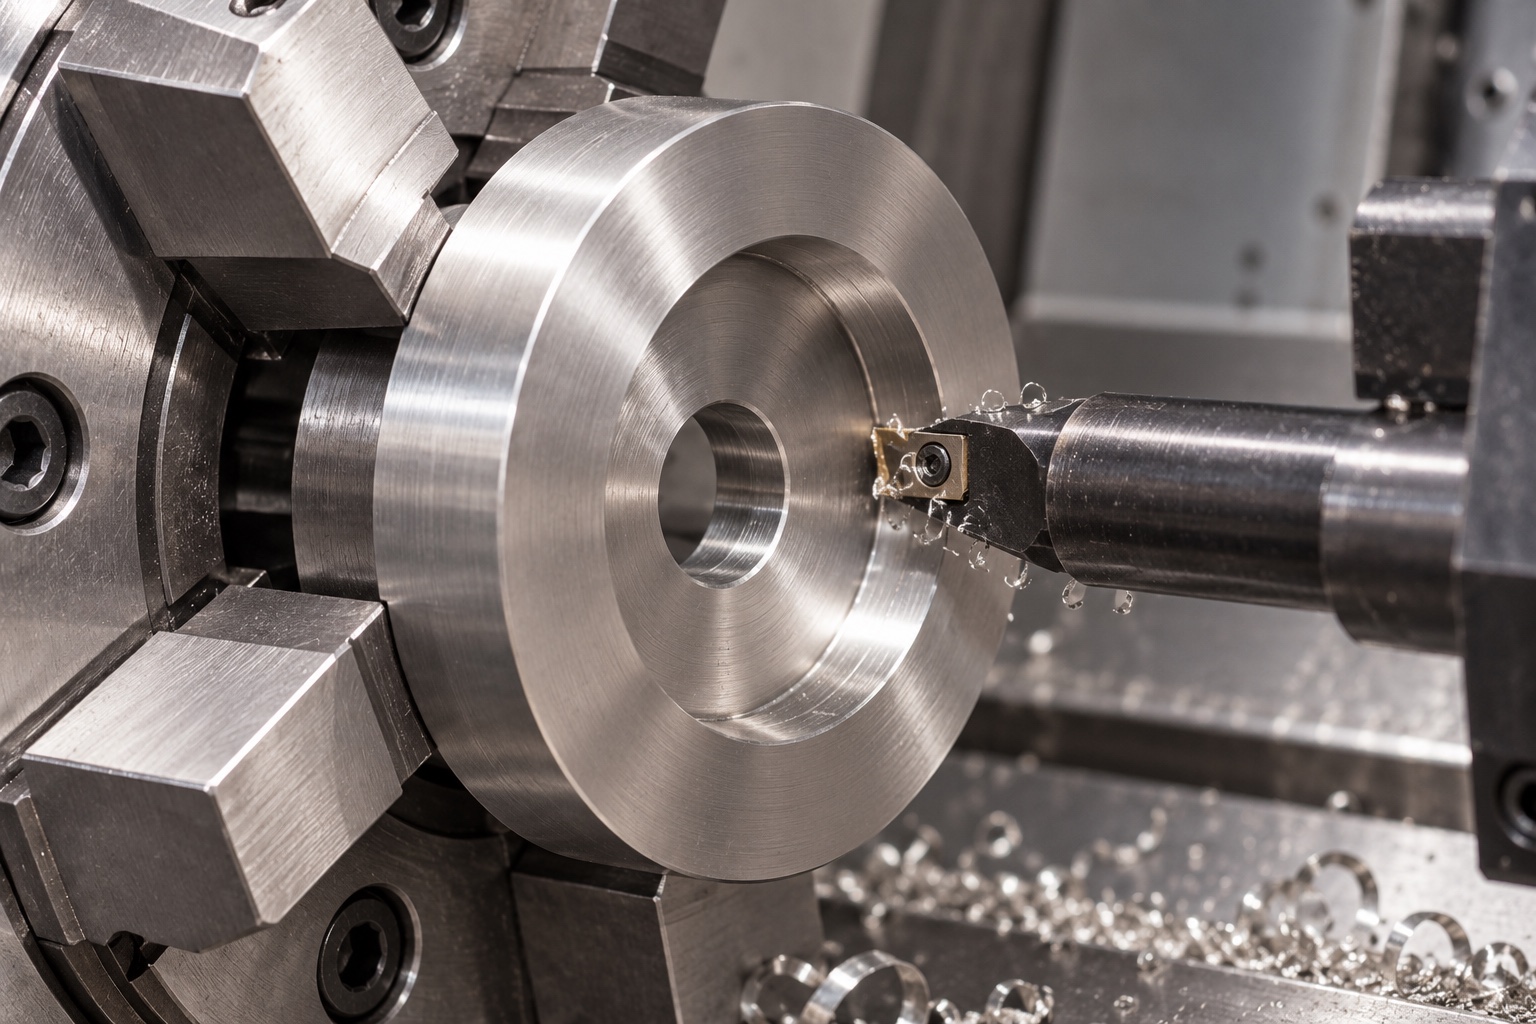
Revise las operaciones de refrentado, taladrado, mandrinado, acabado y los cambios de sujeción en función de los requisitos de contacto establecidos. Proteja las superficies críticas al sujetar la pieza por su diámetro exterior o al darle la vuelta. Una fuerza de sujeción excesiva puede afectar a las secciones de poco espesor; por ello, emplee un proceso adecuado a la geometría real y al material de partida. Evite la acumulación de virutas en las zonas de contacto con los dispositivos de sujeción. Este artículo no establece condiciones de corte universales. Aunque es posible realizar verificaciones intermedias durante el proceso, la inspección final debe evaluar el estado definitivo del componente, en lugar de basarse únicamente en mediciones tomadas mientras la arandela permanece sujeta artificialmente por un plato o mandril.
Asiento y transiciones de bordes
Inspeccione la entrada del hueco, el escalón interno, las salidas de los orificios más pequeños y los contornos exteriores en busca de material adherido o elementos afilados no deseados. Aplique las especificaciones de acabado de bordes aprobadas, asegurándose de no transformar la superficie de asiento plana en un radio amplio ni alterar la zona de contacto funcional. Cualquier modificación propuesta en el diseño para facilitar el acceso de la herramienta debe revisarse antes de la fabricación si altera la geometría definida. No pula excesivamente el escalón interno con el fin de mejorar el asentamiento de la pieza. La limpieza debe realizarse conforme al alcance acordado en la compra. El brillo visual no garantiza una profundidad correcta, una forma de contacto adecuada, un nivel de fricción medido, un grado de limpieza cuantificado, una resistencia a la corrosión específica ni la esterilidad de la interfaz de fijación en equipos médicos.
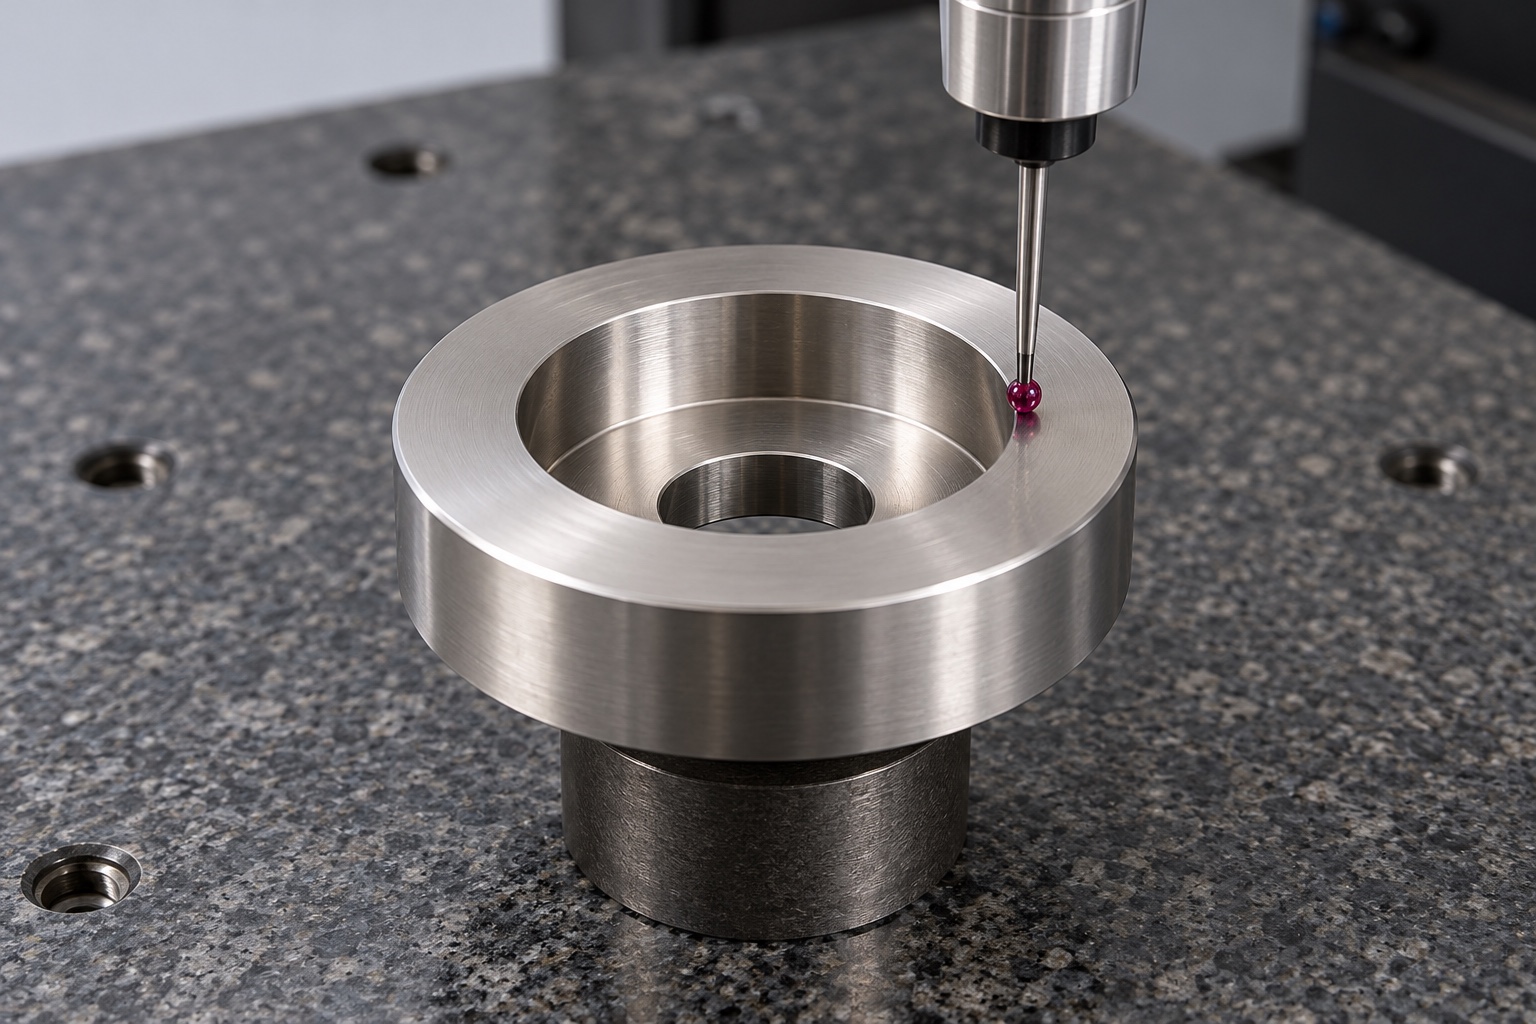
Medición de profundidad funcional
Utilice métodos de inspección adecuados para verificar el espesor total, el diámetro y la profundidad del hueco, el orificio pasante y las relaciones entre las superficies especificadas. Compruebe si es posible acceder al escalón interno con el instrumento de medición sin que este se apoye sobre un borde. Identifique las referencias aprobadas y el estado final tras el tratamiento. La medición del diámetro exterior y la observación del ajuste del tornillo no son suficientes para verificar todas las características controladas. Resuelva cualquier requisito ambiguo o inaccesible antes de iniciar la producción, en lugar de limitarse a informar sobre dimensiones más sencillas que no son relevantes. Cualquier verificación de ensamblaje debe contar con su propio alcance definido; no debe sustituir, de forma implícita, las mediciones obligatorias de los componentes.
Montaje y cualificación de unión
Una demostración acordada puede evaluar el asentamiento de la cabeza del elemento de fijación, la holgura y el conjunto de componentes instalados (incluyendo arandelas, tornillos y piezas de acoplamiento específicas). Registre las condiciones de instalación, así como cualquier lubricación o tratamiento autorizado. Este procedimiento no determina por sí solo el par de apriete, la carga de sujeción, la resistencia al aflojamiento, la vida a fatiga o la seguridad del equipo médico; dichos aspectos requieren evaluaciones definidas por separado. No añada adhesivos no autorizados, arandelas adicionales ni aplique un apriete excesivo para ocultar problemas de asentamiento inesperados. Los componentes utilizados en pruebas deben permanecer identificables, evitando que una muestra ajustada se convierta, sin la debida documentación, en un patrón de producción o en un calibre universal para distintos tipos de cabezas de fijación.
Protección y separación de variantes
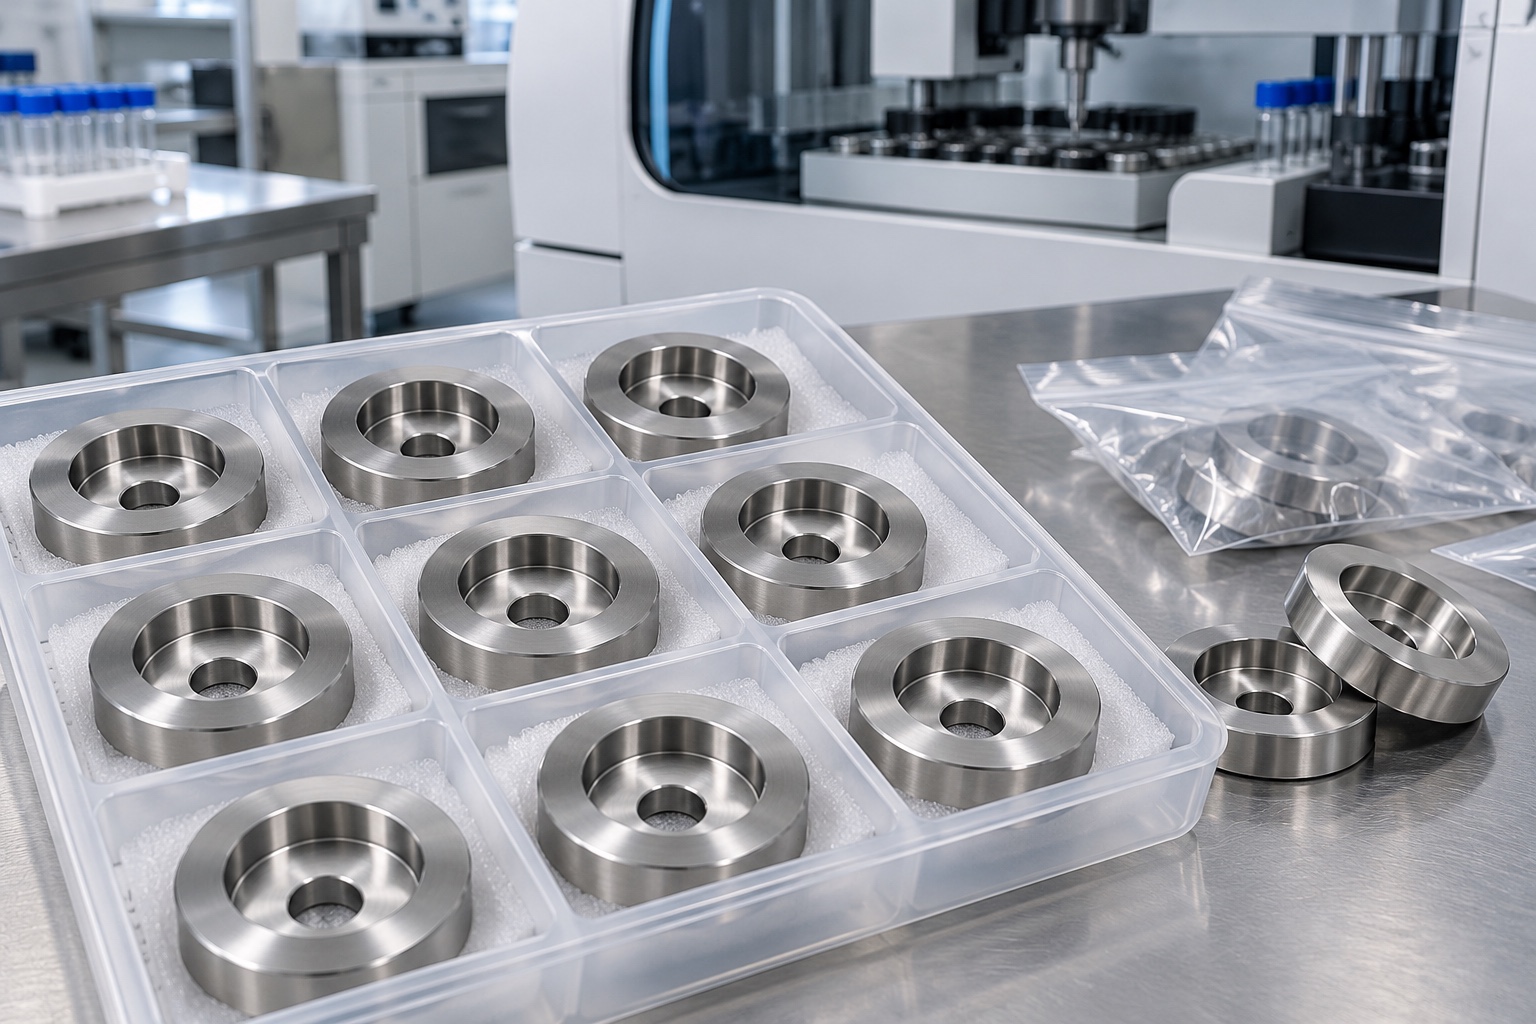
Mantenga las arandelas separadas para evitar que los bordes del hueco o las piezas adyacentes golpeen el escalón interno o las superficies de contacto inferiores. Proteja los bordes de los orificios pasantes y asegúrese de que los elementos de fijación sueltos estén debidamente identificados. Los materiales de embalaje deben ajustarse al nivel de limpieza acordado, sin que ello implique necesariamente la existencia de una barrera estéril. Mantenga la identidad del material, lote, tratamiento y revisión junto con el envío. El personal de recepción debe distinguir las piezas personalizadas aceptadas de los prototipos y de las arandelas visualmente similares que presentan diferencias en la profundidad del cajeado cilíndrico (*counterbore*), los orificios pasantes, los espacios libres para la cabeza o el estado del material, antes de que dichas variantes se mezclen con los componentes destinados al montaje de equipos médicos o al inventario de servicio.
Consulta específica de la fijación
La consulta debe incluir geometría, tornillo exacto, conjunto axial, contactos, material, proceso final e inspección. Identifique pruebas opcionales de asiento y separe la cualificación de resistencia o unión. Revise cambios de cabeza, espesores, holguras, tratamiento y lubricación antes de reutilizar observaciones. Incorpore cambios autorizados en documentos revisados en lugar de copiar una muestra ajustada. Así se define un alcance de torneado sin inventar una capacidad ni confundir un tornillo alojado con una fijación médica validada.
Referencia técnica del fabricante: my.misumi-ec.com.
FAQ
¿Es un cajeado cilíndrico (*counterbore*) lo mismo que un avellanado cónico (*countersink*)?
No. La arandela propuesta utiliza un alojamiento cilíndrico con una base interna plana, no un asiento cónico. El elemento de fijación aprobado y el plano técnico definen la geometría requerida; los nombres o las fotografías no deben considerarse intercambiables.
¿El hecho de que la cabeza de un tornillo quede a ras implica que la arandela es aceptable?
No. La profundidad del alojamiento, el espesor restante, los puntos de contacto, los espacios libres y otros requisitos especificados en el plano técnico requieren sus propias verificaciones. El simple hecho de que un tornillo encaje correctamente no garantiza la conformidad dimensional completa, la fuerza de apriete ni la seguridad de la unión.
¿Se puede aumentar la profundidad del alojamiento para facilitar el montaje?
Solo tras obtener autorización, en caso de cambios en la geometría controlada. Un avellanado más profundo puede alterar el material restante y el conjunto instalado; por lo tanto, un ajuste informal no debe sustituir al plano aprobado ni convertirse en una nueva referencia para la producción.
¿El uso de acero 316L convierte a la pieza en una arandela estándar de alta resistencia?
No. La identidad y el aspecto del material no determinan por sí mismos las propiedades o la capacidad de un producto. Las condiciones reales, la geometría y los requisitos de la unión requieren aprobación; la evaluación de la resistencia y la fatiga debe realizarse de forma independiente a la verificación dimensional del componente.
¿Especifica el documento un par de apriete?
No. Los elementos de fijación, las condiciones de contacto, las piezas acopladas y el procedimiento de instalación forman parte de la unión aprobada. Un par de apriete universal o un apriete adicional no pueden sustituir a una geometría correcta ni a una evaluación independiente de la carga de apriete y la seguridad.
¿Qué aspectos deben revisarse en un pedido posterior?
Se debe revisar la geometría de la cabeza del elemento de fijación y la zona bajo la cabeza, el avellanado, el espesor restante, el orificio pasante, los puntos de contacto, el material, el tratamiento final y la lubricación. Es necesario mantener las revisiones autorizadas, en lugar de trasladar observaciones de otras uniones o replicar una muestra que haya sido ajustada manualmente.
tanghangyun@oemach.com