
Desbarbar una pieza de precisión no significa redondear todos los bordes. Un agujero de localización, una cara de sellado, un contacto eléctrico, una rosca y una pared fina pueden admitir límites diferentes de rebaba y rotura de arista.
El acabado manual ofrece flexibilidad; el desbarbado electroquímico alcanza intersecciones internas seleccionadas; el acabado con agujas magnéticas trata rebabas ligeras y mejora la superficie. La limpieza ultrasónica convencional elimina sobre todo partículas y residuos sueltos, no una rebaba adherida de forma estable.
La decisión empieza por ubicación y función, y después considera material, geometría, lote, inspección y limpieza posterior.
Comparación de métodos habituales de desbarbado
| Método | Aplicación adecuada | Ventaja | Punto de control |
|---|---|---|---|
| Manual | Bordes expuestos, prototipos y características mixtas | Flexibilidad y control local | Consistencia, rayas y redondeo excesivo |
| Electroquímico (ECM/ECD) | Piezas conductoras, agujeros cruzados y bordes internos | Sin fuerza de corte y retirada localizada | Electrodo, corriente parásita, electrolito y limpieza |
| Agujas magnéticas | Lotes pequeños con rebaba ligera y alisado general | Trata varios bordes accesibles | Golpes en pared fina, colisión y pérdida de arista |
| Limpieza ultrasónica | Partículas, aceite y residuo suelto | Alcanza cavidades durante la limpieza | No sustituye la retirada de rebabas adheridas |
Reducir La Rebaba Antes Del Proceso Secundario
Afilado, dirección de salida, orden de corte, apoyo y evacuación determinan tamaño y dirección de la rebaba original. Si un agujero sale sobre una cara de sellado o pared fina, la ruta debe reducir la rebaba antes del acabado secundario.
El plano debe indicar qué aristas pueden romperse, cuáles deben mantenerse y qué zonas no pueden rayarse. Una nota general de desbarbado no basta para ajustes y superficies funcionales.
Cuándo Conviene El Desbarbado Manual
Las herramientas manuales funcionan bien en bordes expuestos, prototipos y piezas con requisitos locales distintos. Un operario formado puede proteger un agujero mientras trata un borde vecino, y evita el coste de un útil dedicado en lotes pequeños.
Su debilidad es la repetibilidad. Herramienta, dirección, número de pasadas y aumento visual deben estandarizarse. La primera pieza y los controles periódicos evitan rayas o chaflanes excesivos.
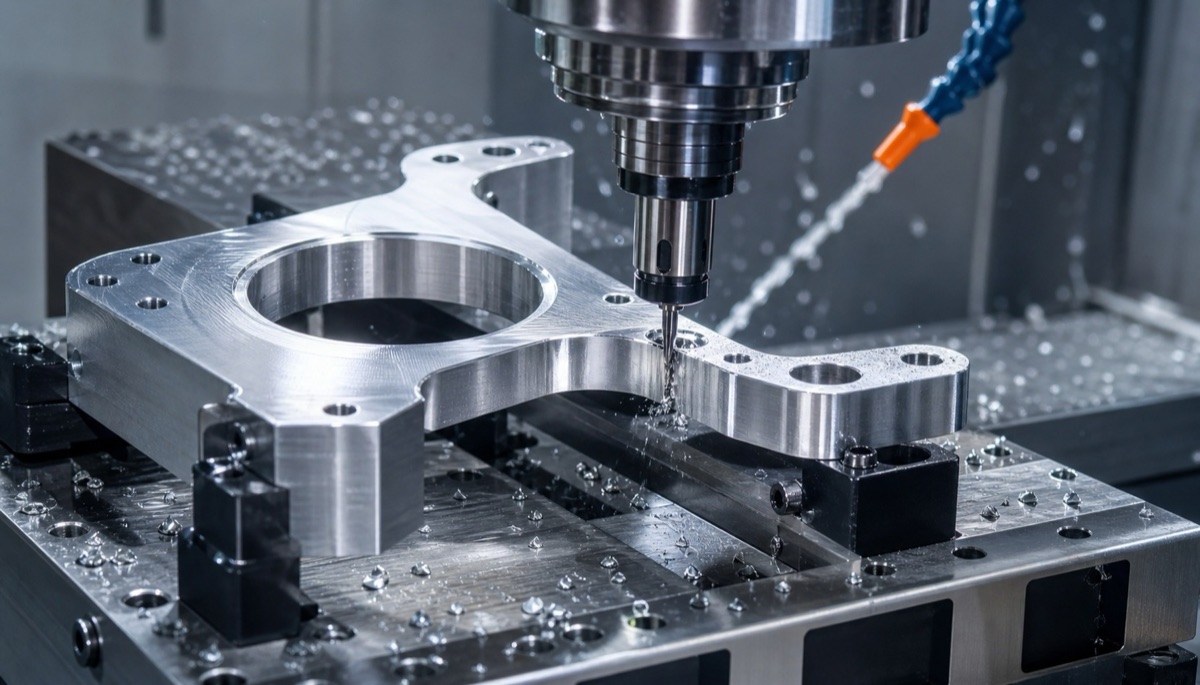
El control de rebabas empieza por la salida de herramienta, la estrategia de corte y el acceso antes de elegir un proceso secundario.
Procesos Electroquímicos Y Magnéticos
El ECM elimina material conductor en una zona anódica seleccionada sin fuerza mecánica. Es útil en agujeros cruzados e intersecciones inaccesibles, pero exige electrodos, corriente y flujo controlados. El ataque parásito, la corrosión y el lavado deben validarse.
Las agujas o abrasivos magnéticos eliminan rebaba ligera y alisan varias zonas en lote. Son menos selectivos: paredes finas, aristas funcionales, roscas y piezas que pueden chocar requieren pruebas, separación o protección.
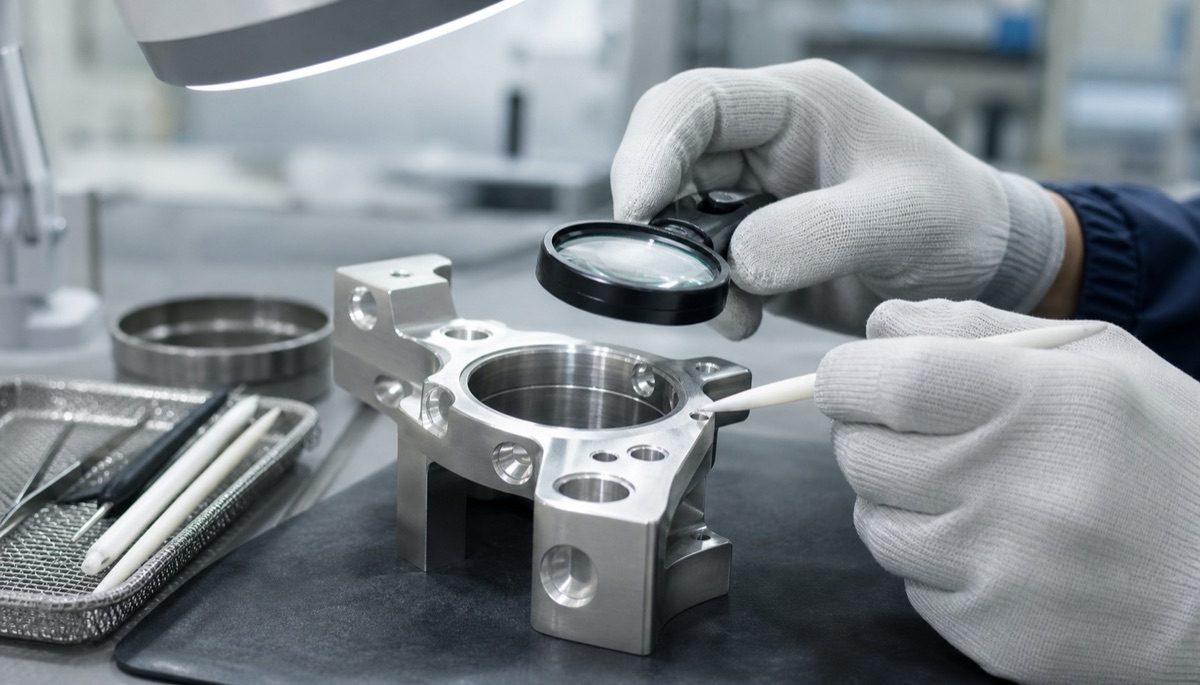
La aceptación debe definir rebaba residual, rotura de arista permitida y superficies protegidas, no depender solo del tacto.
Lo Que Los Ultrasonidos Pueden Y No Pueden Hacer
La limpieza ultrasónica retira aceite, partículas y residuos sueltos de agujeros y cavidades. La cavitación puede desprender fragmentos débiles, pero un tanque convencional no garantiza eliminar rebabas firmes de vuelco o extrusión.
Existen procesos abrasivos o de mecanizado asistidos por ultrasonidos, pero son distintos de la limpieza y necesitan validación propia. La especificación debe nombrar el proceso real.
Datos A Definir Antes De Cotizar
En un proyecto de patrón de agujeros y pared fina, se protegieron los agujeros críticos y se aprobó en muestras el límite de rotura antes del desbarbado por etapas. Las instrucciones reutilizables ayudaron a mejorar el rendimiento cerca de un 30 %.
- Ubicación de la rebaba y altura residual máxima
- Radio o chaflán permitido y superficies protegidas
- Material, tratamiento térmico y etapa del acabado superficial
- Cantidad, tiempo de ciclo y presencia de agujeros cruzados o cavidades
- Limpieza, embalaje e inspección con aumento
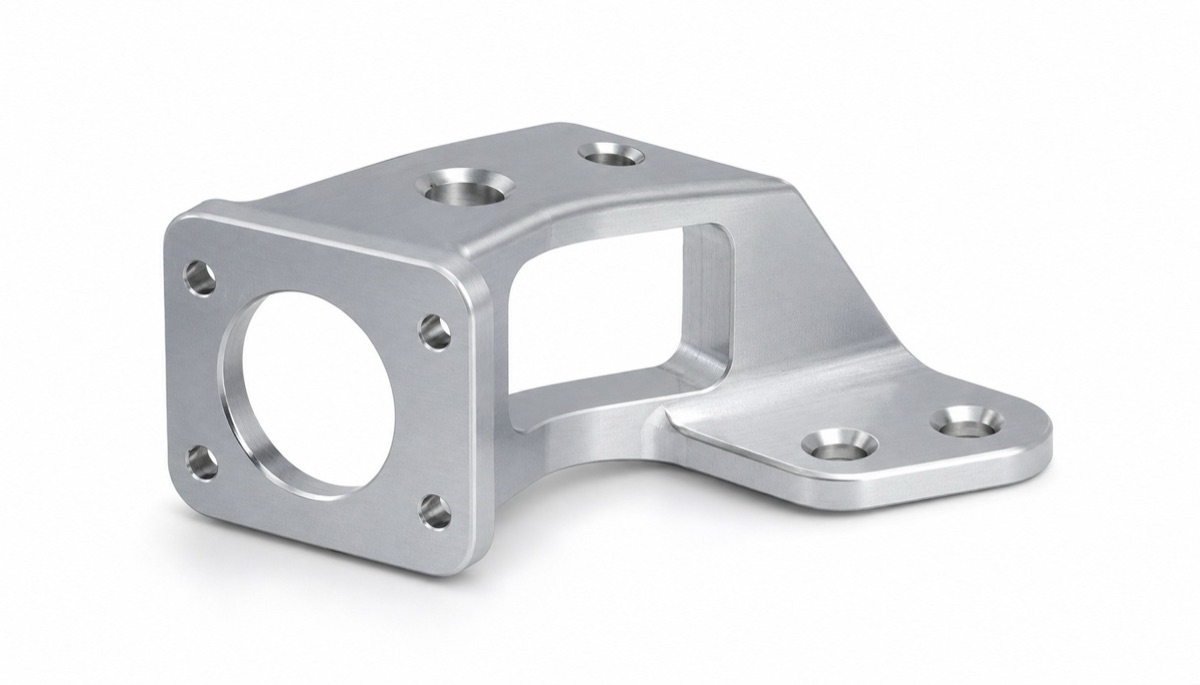
Agujeros de localización, caras de sellado, roscas y bordes finos requieren límites distintos dentro de la misma pieza.
Cómo Inspeccionar El Resultado
La inspección combina aumento, iluminación desde varias direcciones, tacto cuando se permite, medición de radio y calibres funcionales. Las intersecciones internas pueden requerir boroscopio o una muestra seccionada.
La aceptación debe ser medible: sin partículas sueltas, sin rebaba cortante prohibida, rotura dentro del rango, sin daño en referencias, roscas, sellos o superficies y cotas todavía conformes.
Resumen
Elija el desbarbado por función y acceso. El manual sirve para control local de prototipos, ECM para bordes internos conductores, el acabado magnético para rebabas ligeras en lote y la limpieza ultrasónica principalmente para limpieza.
FAQ
¿La limpieza ultrasónica elimina una rebaba de agujero?
Elimina partículas y residuos sueltos, pero no garantiza retirar una rebaba firme. Se necesita un proceso validado.
¿El desbarbado manual siempre es más barato?
Es frecuente en prototipos, pero el tiempo y la consistencia pueden hacerlo más caro que un proceso automatizado.
¿El ECM cambia las dimensiones?
Elimina material en la zona energizada; electrodo, corriente, tiempo y ataque parásito deben controlarse.
¿El acabado magnético puede dañar paredes finas?
Sí. El impacto y las colisiones pueden marcar o deformar, por lo que se necesitan pruebas y separación.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.