
Un agujero por encima de 5:1 no exige automáticamente broca cañón o BTA, pero debe tratarse como riesgo de agujero profundo. Guía, evacuación, refrigeración, alineación y deriva ganan importancia al crecer la relación.
La broca cañón suele evaluarse para diámetros pequeños y medios de precisión y relaciones altas. BTA suele favorecer diámetros mayores, gran profundidad y alta tasa de arranque con equipo adecuado. El punto de cambio depende de máquina, herramienta, material, tolerancia y volumen.
La selección parte del agujero terminado, no solo del diámetro de broca. Rectitud, posición de entrada y salida, rugosidad, redondez y acabado posterior pueden controlar la ruta.
Comparación entre broca cañón y BTA
| Elemento | Broca cañón | BTA |
|---|---|---|
| Uso típico | Agujeros profundos pequeños y medios de precisión | Diámetros mayores y alta tasa de arranque |
| Flujo de viruta | Refrigerante por la herramienta; viruta por ranura exterior | Refrigerante alrededor del cabezal; viruta por el interior de la barra |
| Guía | Patines y piloto/casquillo sostienen un filo | Patines y cabezal de presión sostienen el cabezal |
| Equipo | Máquina de cañón o centro adaptado | Normalmente máquina especial, cabezal de presión y gran caudal filtrado |
| Criterio | Diámetro, precisión, rectitud y flexibilidad | Diámetro, profundidad, productividad y demanda estable |
Por Qué Aumenta El Riesgo Después De 5:1
La herramienta larga pierde rigidez, la viruta recorre más distancia y el refrigerante pierde eficacia si presión, caudal o filtración son insuficientes. Un pequeño error de entrada puede convertirse en deriva importante a la salida. Agujeros cruzados o cortes interrumpidos alteran guía y fuerzas.
Una broca helicoidal con refrigerante interno y ciclo controlado aún puede servir en algunas relaciones moderadas y requisitos amplios. Material, diámetro, tolerancia, rectitud y rigidez mandan, no una regla única.
Cómo Funciona La Broca Cañón
Normalmente usa un filo y patines de guía. El refrigerante a presión viaja por la herramienta y la viruta vuelve por una ranura exterior en V. Un casquillo o piloto preciso establece el eje inicial.
Puede producir agujeros exactos y buen acabado, pero alineación, descentramiento, limpieza del refrigerante y entrada son críticos. La herramienta no debe entrar sin apoyo a velocidad de corte sin la estrategia de guía requerida.
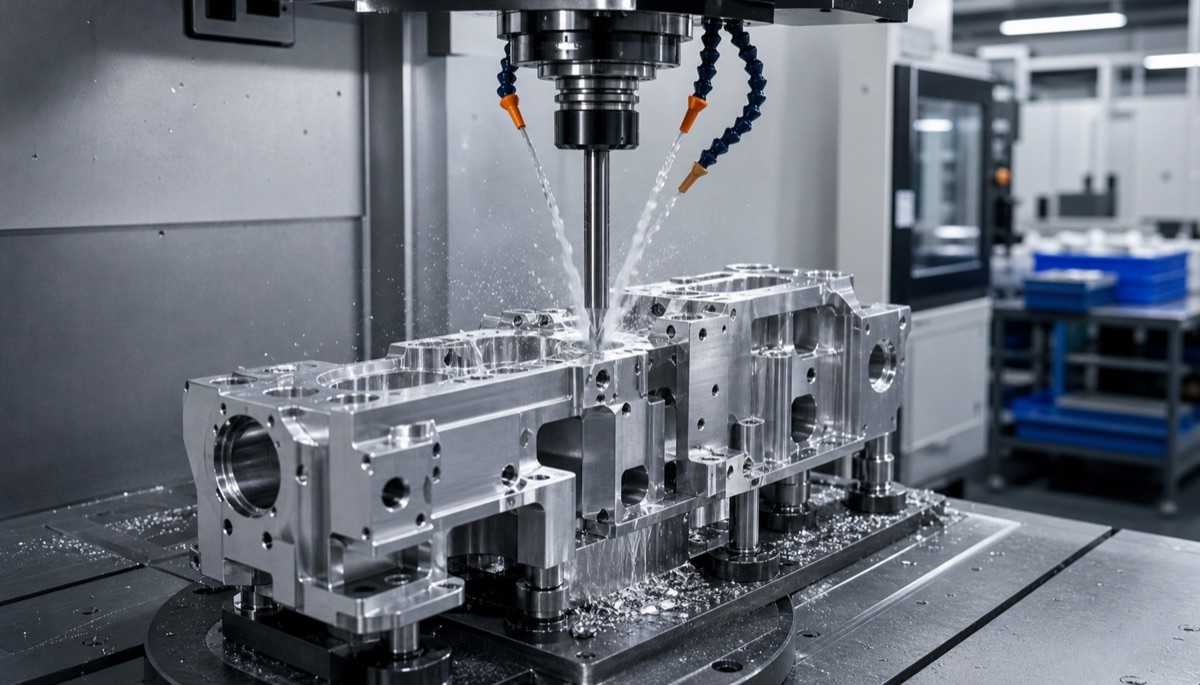
Al aumentar la relación profundidad-diámetro, guía, alineación, refrigeración y evacuación pesan tanto como los parámetros.
En Qué Se Diferencia BTA
En BTA, el refrigerante llega por fuera de la barra y la viruta sale por un conducto interior. El paso mayor y el cabezal rígido admiten mayor arranque y diámetros, pero exigen cabezal de presión, sellado y alto caudal filtrado.
BTA no suele ser la primera opción económica para agujeros muy pequeños o prototipos aislados. Resulta atractivo cuando diámetro, profundidad y volumen justifican su preparación especializada.
Planificar Guía, Refrigeración Y Acabado
Antes de cortar, confirme piloto o casquillo, rigidez, alineación, presión y caudal, filtración y control de viruta. Los agujeros ciegos necesitan plan para fondo y evacuación; los cruzados, para el apoyo interrumpido.
Puede seguir mandrinado, escariado o bruñido si diámetro, redondez o rugosidad superan al taladrado. El sobreespesor y las referencias deben diseñarse desde el inicio.
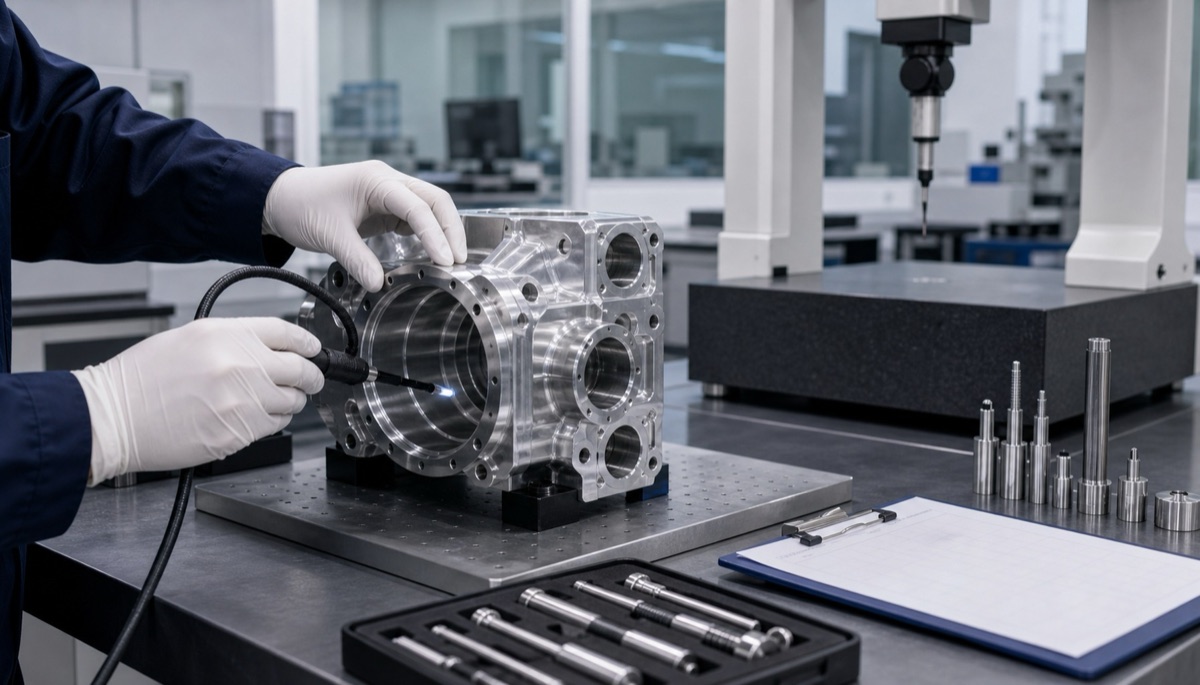
No basta el diámetro: rectitud, deriva, redondez, superficie y relación entrada-salida también pueden ser funcionales.
Información Para Cotizar
En un proyecto hidráulico y de carcasa se combinaron guía dedicada y refrigerante interno a alta presión con controles separados de taladrado, acabado e inspección. Los registros reutilizables ayudaron a mejorar el rendimiento cerca de un 30 %.
- Diámetro, profundidad, relación y forma pasante o ciega
- Material, dureza y cortes interrumpidos o agujeros cruzados
- Tolerancia, rectitud, redondez y rugosidad
- Si se permite piloto, guía o retirada intermedia
- Refrigeración, filtración, inspección, cantidad e informes
El sistema de taladrado y acabado se elige por diámetro, profundidad, material, tolerancia, rugosidad y volumen.
Inspección Más Allá Del Diámetro
Calibres y medidores neumáticos verifican tamaño, pero rectitud y deriva pueden requerir sondas, montajes de descentramiento, medición en extremos o muestras de cualificación. Un boroscopio revela rayas, viruta soldada y daños internos.
El informe debe corresponder a la función. Si conduce fluido, guía un eje o cruza otro paso, posición y superficie pueden importar tanto como el diámetro.
Resumen
Por encima de 5:1, revise el riesgo sin nombrar automáticamente una herramienta. La broca cañón suele servir para agujeros pequeños de precisión; BTA para diámetros mayores y productividad. Guía, alineación, refrigeración, viruta, acabado e inspección deciden el resultado.
FAQ
¿Todo agujero superior a 5:1 necesita broca cañón?
No. Material, diámetro, tolerancia, rectitud y rigidez deciden, pero procede una revisión formal de riesgo.
¿BTA puede hacer agujeros pequeños?
Los sistemas tienen rangos distintos, pero suele ser menos económico en agujeros muy pequeños y se elige para trabajo mayor y productivo.
¿Cuál es la diferencia principal de evacuación?
La broca cañón lleva la viruta por una ranura exterior; BTA la transporta por el interior de la barra.
¿Cuándo hace falta bruñir?
Cuando diámetro, redondez, corrección de rectitud o rugosidad superan la capacidad del taladrado.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.