
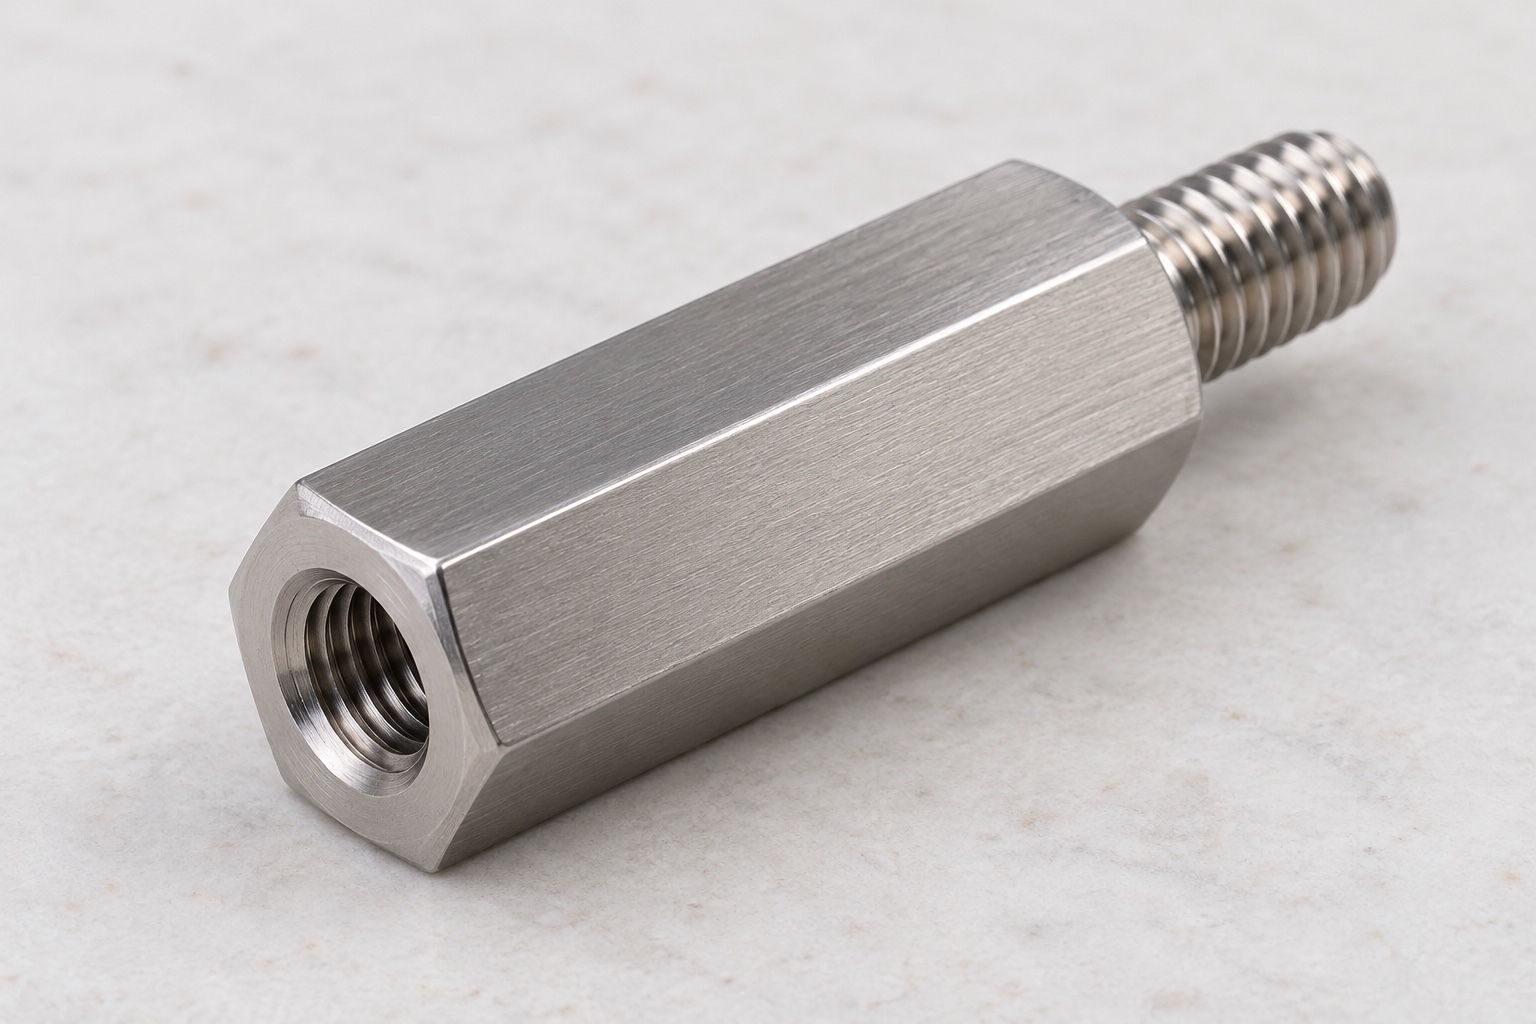
Separador roscado del equipo
Un separador roscado mantiene distancia y permite fijación por ambos extremos. En equipos médicos puede formar parte de una cubierta o soporte sin contacto con pacientes. El tipo macho-hembra combina cuerpo hexagonal, espárrago e interior roscado opuesto. Dimensiones y roscas deben definirse conjuntamente. Este artículo trata fabricación e inspección, no aislamiento eléctrico, conexión de protección, esterilidad o certificación. Las imágenes son conceptos.

Asiento antes que longitud total
Distinga longitud de asiento, espárrago saliente y longitud total. La distancia instalada depende de contactos aprobados, no de la mayor dimensión de una pieza suelta. Identifique hombros e intermedios del conjunto. El proveedor no debe acortar el cuerpo ni añadir arandelas para hacer que dos paneles parezcan paralelos sin autorización previa. Esos ajustes pueden ocultar referencias incorrectas, tornillos que hacen fondo o revisiones no aprobadas. La definición del asiento debe resolverse antes de fabricar.
Identificación independiente de roscas
Defina por separado roscas interior y exterior, tolerancias y longitud útil. Las roscas similares no son intercambiables automáticamente. En un orificio ciego distinga profundidad nominal, rosca completa útil y espacio para el tornillo real. Una rosca no implica sellado o presión. El proveedor necesita requisitos de ambos extremos, entradas y salidas, no solo un tornillo suelto que parezca encajar.
Evitar fondo prematuro del tornillo
Revise la proyección real del tornillo de acoplamiento y la geometría interna para que el conjunto no parezca apretado porque un tornillo alcance el fondo ciego. Las dimensiones pertinentes deben provenir de la documentación aprobada del componente y del conjunto. No se proporciona aquí una longitud de acoplamiento ni una holgura universales. Aclare si la inspección se refiere a un calibre de rosca, una profundidad útil, el asentamiento del conjunto o varias características independientes. Un ajuste manual sencillo no garantiza que el conjunto de contactos sea correcto, y el par adicional no debe sustituir la investigación de una holgura inesperada o un asentamiento incompleto del hombro.
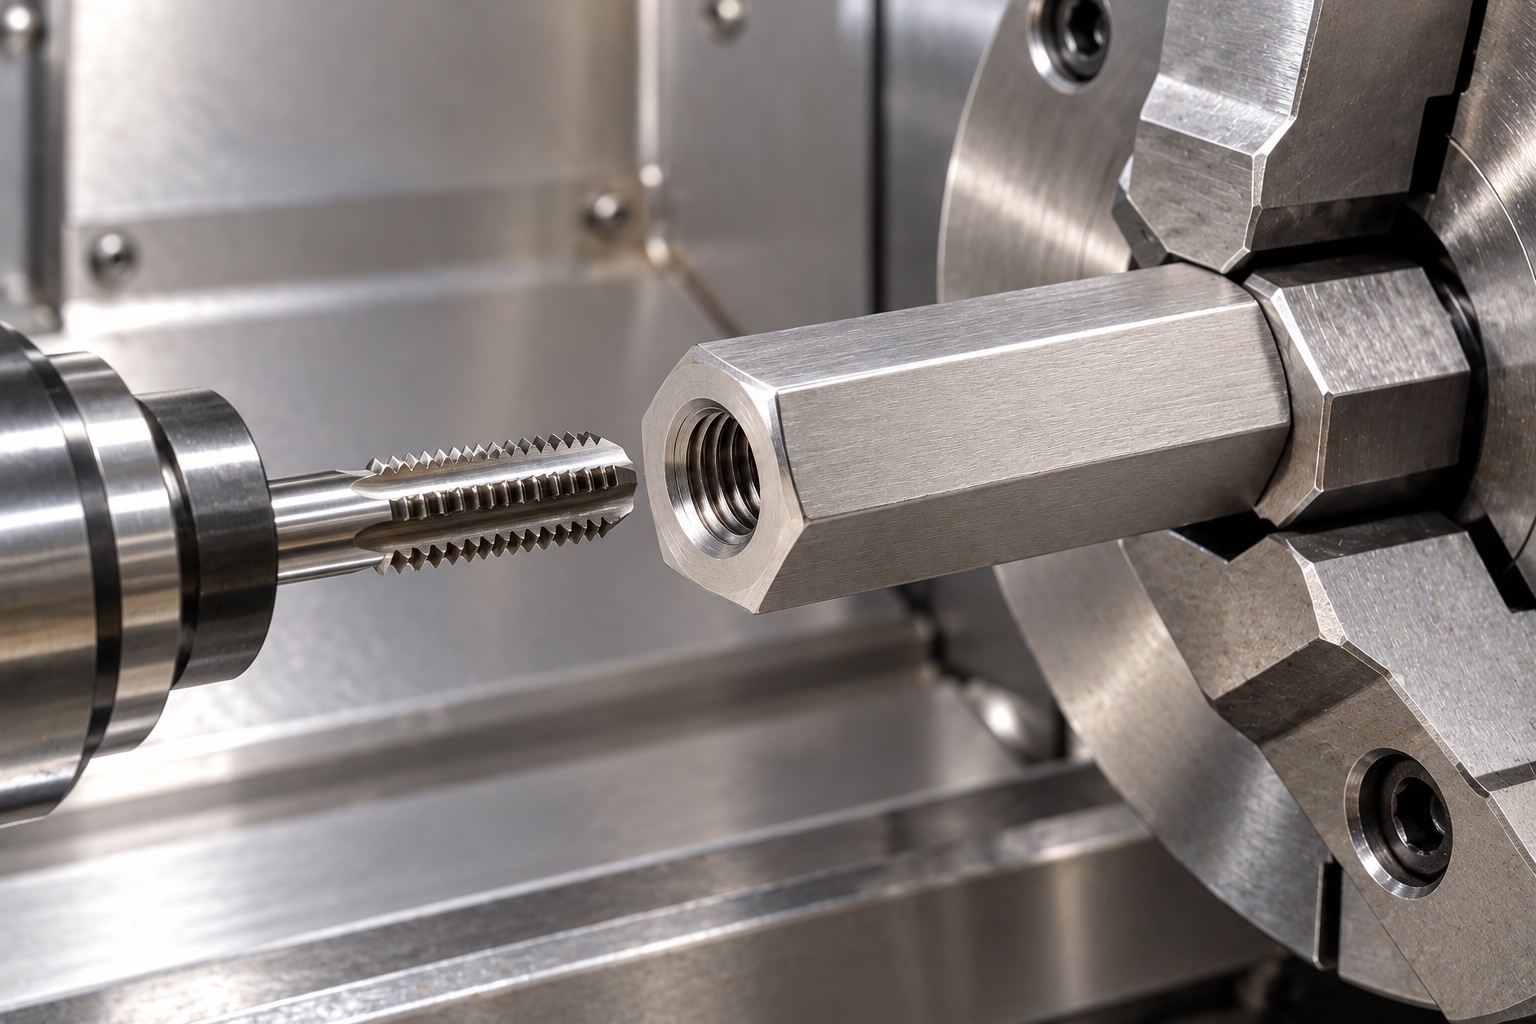
Acceso de herramientas
Un cuerpo hexagonal puede proporcionar acceso con llave, pero la carcasa y los componentes adyacentes determinan si se puede utilizar una herramienta aprobada. Revise las superficies planas del cuerpo, la holgura de los espárragos y el acceso alrededor del conjunto instalado. El proveedor no debe elegir el par de instalación, el compuesto de bloqueo o un método de sujeción improvisado basándose únicamente en el plano de separación. Estos elementos forman parte de la definición del conjunto. Registre cualquier contacto imprevisto y obtenga la debida aprobación antes de modificar el perfil del cuerpo, la proyección de la rosca o el método de instalación con el fin de facilitar el montaje o el mantenimiento de un prototipo específico.
Grado inoxidable real
Un separador (standoff) de acero inoxidable 316L fabricado a medida requiere su propia validación en cuanto a estado del material, formato de suministro y documentación de respaldo. La página de WDS citada muestra un componente hexagonal macho-hembra de acero inoxidable 303; dicha página describe la categoría del componente, pero no establece la equivalencia de materiales ni la aprobación de este diseño propuesto en 316L. No asuma que las especificaciones de capacidad o compatibilidad de otro producto son aplicables a este. La identidad y el aspecto del material no determinan la resistencia de la unión, el comportamiento eléctrico, la resistencia a la corrosión frente a agentes de limpieza específicos, ni el cumplimiento de certificaciones médicas. El diseñador responsable debe evaluar el material concreto, las roscas y el entorno de instalación antes de autorizar sustituciones o la repetición de la producción.
Referencias de torneado y hexágono
Seleccione un proceso de fabricación que preserve la relación geométrica entre los extremos roscados, las superficies de apoyo y el cuerpo del componente. Partir de material hexagonal preaprobado o mecanizar caras planas son opciones válidas de planificación, pero no son instrucciones intercambiables sin una revisión previa. Durante la sujeción y el uso de dispositivos de fijación, es fundamental proteger las superficies de contacto y las roscas ya validadas. Evite utilizar una rosca externa terminada como punto de referencia improvisado. Si bien los controles intermedios ayudan a gestionar el proceso, la inspección final debe realizarse sobre el componente ya terminado —tras completar todas las operaciones y tratamientos—, ya que el hecho de que los extremos roscados sean correctos por separado no garantiza, por sí solo, que la configuración axial completa y las superficies de apoyo sean las adecuadas.
Salidas de rosca y asientos
Inspeccione el inicio de la rosca, los extremos, los hombros de asiento y la entrada del orificio ciego para detectar material adherido o características afiladas no deseadas. Utilice los requisitos de borde aprobados sin consumir el acoplamiento útil ni redondear la cara de asiento. La limpieza debe eliminar los residuos de mecanizado dentro del alcance acordado sin ocultar roscas dañadas. Cualquier pasivación, recubrimiento u otro proceso final requiere requisitos controlados y verificaciones de estado final pertinentes. Un acabado brillante no garantiza un rendimiento de corrosión medido, un suministro estéril ni una función de bloqueo cualificada. Proteja la abertura interna de residuos hasta que el componente llegue a la inspección de recepción y montaje.
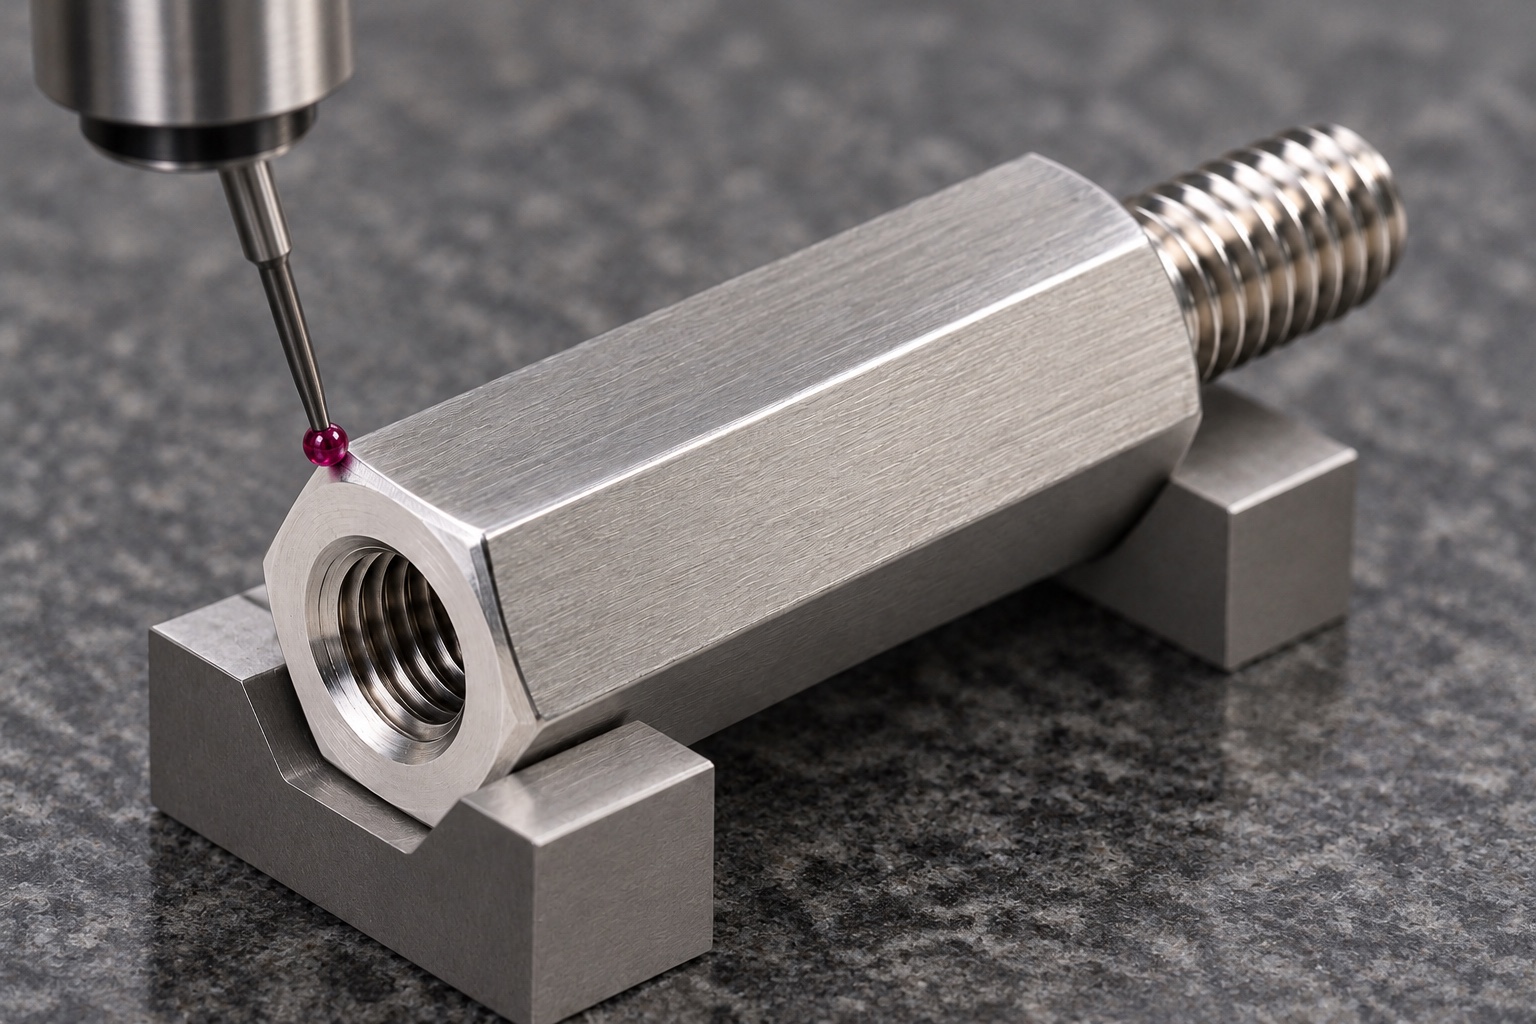
Profundidad y conformidad de rosca
El plan de inspección debe distinguir la conformidad de la rosca, la profundidad útil, la proyección del perno, la longitud de asiento y cualquier relación especificada. El resultado de un calibre de rosca por sí solo puede no cumplir con todos los requisitos de profundidad o contacto. Acuerde los métodos accesibles y la condición final pertinente antes de la producción. Un tornillo de acoplamiento no identificado no debe convertirse en el calibre universal. Registre qué característica verifica cada inspección para que un informe no dé a entender que una observación favorable del ensamblaje confirma toda la geometría controlada. Cualquier ambigüedad sobre roscas internas incompletas o excentricidad debe resolverse con el equipo de diseño responsable antes de que comience el mecanizado.
Asiento y cualificación de unión
Una prueba acordada puede comprobar roscado, asiento y acceso con piezas identificadas. Registre fijaciones, superficie y procedimiento. Montar a mano no establece par, carga de apriete, resistencia al aflojamiento, fatiga, aislamiento o conexión de protección. Estas evaluaciones requieren procedimientos del conjunto real. No añada fijador o tornillos sustitutos para mejorar una prueba; documente prototipos y modificaciones.
Protección de extremos
Empaque los separadores de manera que los pernos salientes no golpeen los asientos adyacentes y las piezas sueltas no entren en las roscas hembra. Conserve las superficies aceptables sin depender de compuestos protectores no controlados. El embalaje y la limpieza deben ajustarse a las especificaciones del producto; las bolsas comunes no garantizan la esterilidad. Mantenga identificables el lote de material, la variante de rosca, la revisión y el estado de inspección. El personal de recepción debe ser capaz de distinguir, antes del montaje, entre separadores visualmente similares que presenten diferencias en la longitud del cuerpo, la profundidad interna o el tipo de rosca; esto evita que una sustitución, aparentemente práctica, altere la configuración del conjunto instalado o invalide las evaluaciones de la unión que se gestionan por separado.
Consulta completa de fijación
Incluya geometría, ambas roscas, longitud de asiento, espárrago, profundidad útil, piezas acopladas, material, proceso e inspección. Separe ajuste opcional de cualificaciones mecánicas, eléctricas o del equipo. Revise tornillos, espesores, fijación y tratamiento antes de repetir observaciones. Incorpore cambios aprobados en documentos revisados: un separador mecanizado no demuestra por sí solo instalación segura o certificación médica.
Referencia técnica del fabricante: www.wdscomponents.com.
FAQ
¿Es la longitud del cuerpo igual a la longitud total?
No necesariamente. La longitud de asiento del cuerpo, la proyección externa del espárrago y la longitud total son dimensiones distintas. El montaje controlado debe identificar los puntos de contacto que determinan el espaciado final, en lugar de utilizar la dimensión más larga de la pieza suelta como referencia para el conjunto instalado.
¿Verifica un calibrador de roscas todos los requisitos de un orificio ciego?
No. La conformidad de la rosca, la profundidad útil, la tolerancia para roscas incompletas y el espacio libre para el tornillo de acoplamiento pueden requerir verificaciones independientes. Acuerden qué método se utilizará para comprobar cada característica controlada, en lugar de asumir que el simple hecho de que un calibrador o un tornillo entre en el orificio confirma la integridad de toda la interfaz instalada.
¿Puede un mayor par de apriete solucionar una holgura inesperada?
No lo trate como una simple corrección informal. Investigue los puntos de contacto, la proyección del tornillo, el fondo de los orificios ciegos y las revisiones específicas de los componentes. Tanto el procedimiento de instalación como cualquier modificación en el diseño requieren aprobación; aumentar el par de apriete no debe sustituir a una geometría correcta ni a una evaluación independiente de la unión.
¿Son equivalentes los separadores (standoffs) de catálogo (acero 303) y los fabricados a medida (acero 316L)?
No se afirma que exista equivalencia. La página del catálogo citada solo proporciona información general sobre la categoría del componente. La pieza fabricada a medida requiere su propio material, geometría, roscas y evaluación, debidamente aprobados; las dimensiones, capacidad o compatibilidad de otro producto no deben extrapolarse automáticamente.
¿Ofrece un separador de acero inoxidable alguna función de seguridad eléctrica?
No necesariamente. El aislamiento eléctrico, la conexión equipotencial de protección y otros requisitos similares exigen su propio diseño controlado y su correspondiente validación. La aceptación de un componente mecánico o el éxito en el montaje de un tornillo no implican, por sí mismos, el cumplimiento de ninguna función de seguridad eléctrica o médica.
¿Qué debe incluir la revisión de un pedido recurrente?
Revise las especificaciones de las roscas, la longitud de asiento del cuerpo, la proyección del espárrago, la profundidad útil del orificio ciego, los tornillos de acoplamiento, el conjunto apilado, el material, el tratamiento superficial y el método de instalación. Asegúrese de mantener las revisiones aprobadas, en lugar de copiar un separador que fue ajustado durante una fase de pruebas o de aplicar los resultados de rendimiento obtenidos en otra unión distinta.
tanghangyun@oemach.com