
No existe una tabla universal de velocidad y avance para todas las aleaciones de cobre. El latón de fácil mecanizado admite a menudo mayor velocidad y viruta estable; el cobre puro tiende a untarse y formar filo recrecido; el cobre-berilio cambia mucho con la aleación y el tratamiento.
Una puesta a punto fiable empieza por calidad y temple exactos y usa el rango del fabricante de la herramienta como prueba controlada. Diámetro, número de labios, voladizo, rigidez, refrigerante y geometría determinan los valores finales.
Para ingeniería y compras, el resultado útil no es un RPM aislado, sino una ventana documentada unida a cotas de primera pieza, acabado, rebaba y desgaste.
Cómo cambia la estrategia entre tres familias de cobre
| Material | Comportamiento | Dirección de herramienta y avance | Control principal |
|---|---|---|---|
| Latón | Rotura de viruta generalmente buena; depende de la calidad | Montaje rígido, geometría positiva y avance estable; puede admitir más velocidad | Rebaba en agujeros, calidad sin plomo y acabado |
| Cobre comercialmente puro | Dúctil, pegajoso y propenso a filo recrecido | Filo muy agudo y pulido, ángulo positivo y carga suficiente | Calor, untado, rebaba larga, deformación y evacuación |
| Cobre-berilio | Mayor resistencia; depende de temple y envejecido | Rigidez, vigilancia de desgaste y pruebas conservadoras | Estado, vida de herramienta, control de polvo y cumplimiento |
| Todas | Alta conductividad térmica y variación de calidad | Partir de datos verificados y cortes breves | No copiar parámetros de aluminio ni identificar por color |
Por Qué No Sirve Un Solo Juego De Parámetros
Velocidad y avance por diente solo tienen sentido con diámetro, labios, contacto radial y axial, geometría de filo y capacidad de máquina. La misma aleación también cambia tras temple, trabajo en frío o tratamiento térmico.
Empiece por certificado y datos de herramienta. Haga un corte breve en material representativo y registre carga, viruta, temperatura, sonido, rebaba, superficie y desgaste antes de mecanizar toda la pieza.
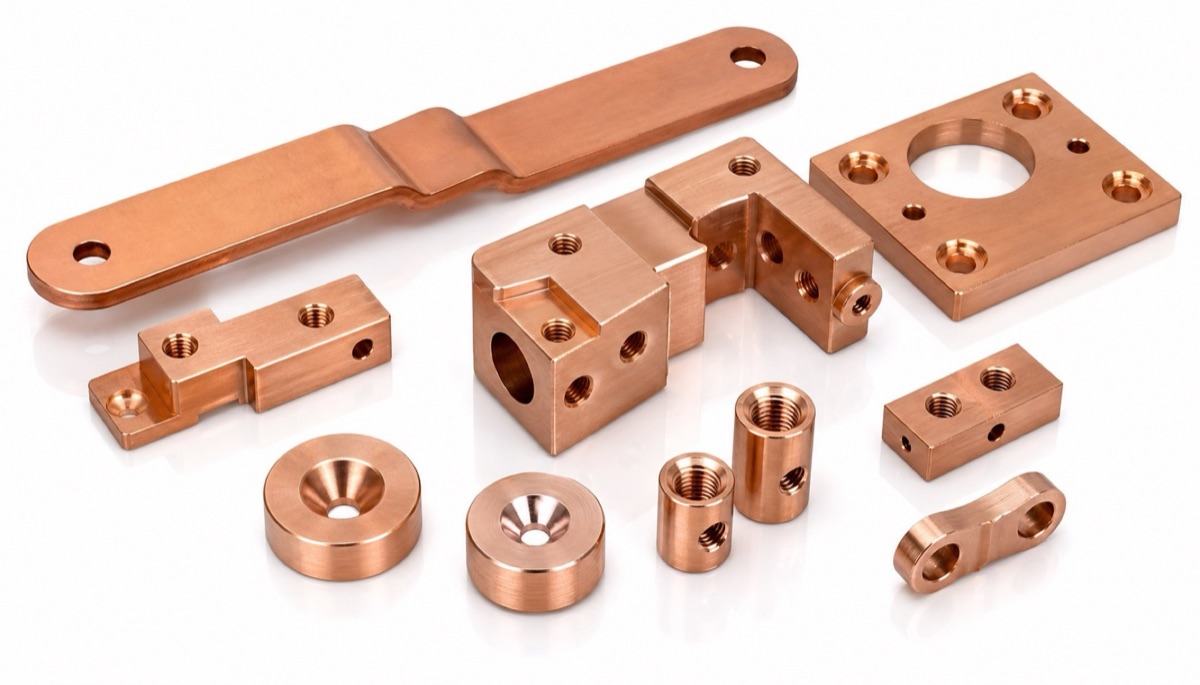
Latón, cobre comercialmente puro y cobre-berilio pueden parecerse, pero requieren controles distintos de corte, desbarbado y seguridad.
El Latón Suele Tener La Ventana Más Amplia
Muchos latones mecanizan limpiamente y rompen bien la viruta, lo que permite velocidad y avance productivos. No todos son iguales: calidades sin plomo, detalles finos y agujeros pequeños estrechan la ventana.
Use montaje rígido y herramientas afiladas de corte positivo. Vigile rebaba de salida, desviación de broca, rosca y manchas por refrigerante o limpieza. Plano y certificado deben indicar la calidad exacta.
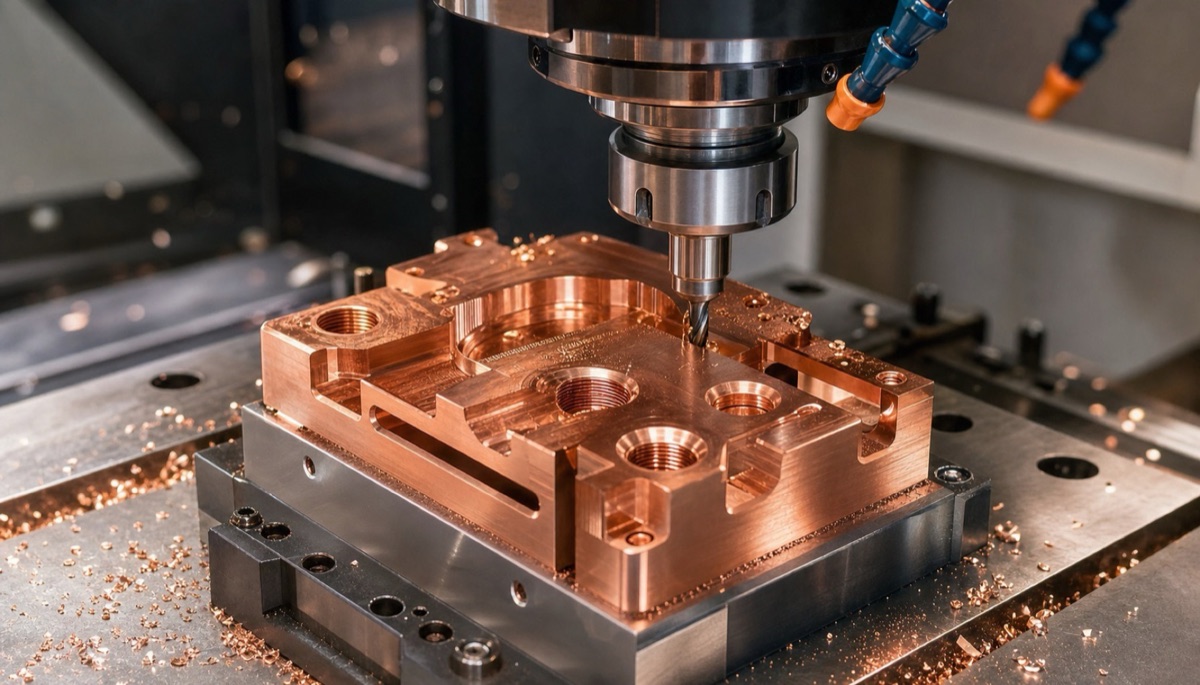
Geometría y estado del filo, carga de viruta y refrigeración deben corresponder a la aleación y temple exactos, no al color.
El Cobre Puro Necesita Filo Y Carga Real
El cobre puro es dúctil y puede rozar en vez de cortar. Un filo pulido, ángulo positivo, contacto controlado y avance suficiente ayudan a evitar el filo recrecido. Poco avance o una arista gastada elevan calor y untado.
Planifique evacuación y refrigeración según la característica. Paredes finas, cajeras profundas, roscas y caras de contacto necesitan apoyo y desbarbado porque el cobre puede formar rebabas largas adheridas.
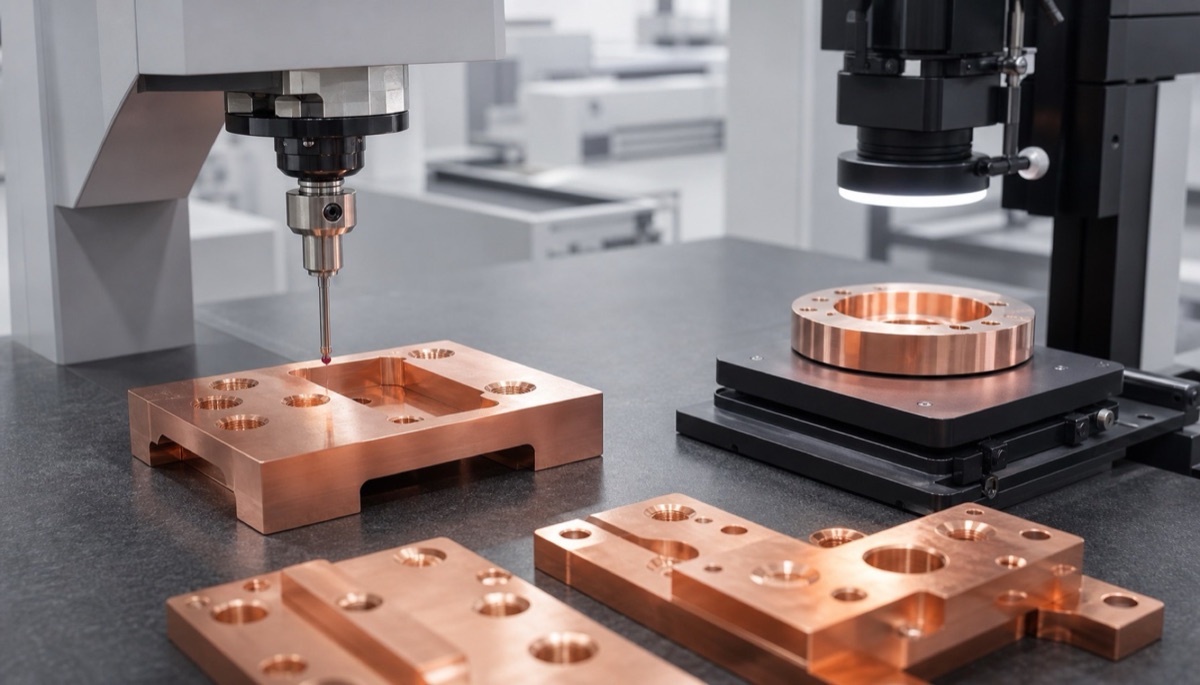
Los datos de primera pieza deben relacionar cotas y superficie con herramienta, montaje y ventana de parámetros.
El Cobre-Berilio Exige Control De Estado Y Seguridad
El cobre-berilio aporta resistencia, elasticidad y conductividad, pero su respuesta depende de aleación y estado de solución, trabajo en frío o envejecido. El desarrollo del proceso debe referirse al estado suministrado.
Las operaciones que generan polvo o humo suspendido requieren controles técnicos, limpieza, protección y cumplimiento de la ficha de seguridad vigente y límites ocupacionales aplicables. Una pieza sólida terminada no presenta la misma condición que el rectificado con polvo.
Qué Enviar Antes De Cotizar
Una RFQ útil permite elegir un punto inicial y definir la evidencia de prueba. Sin calidad, estado y aceptación, el tiempo de ciclo cotizado es solo una hipótesis.
- Designación exacta, temple, tratamiento y certificado
- Material, recubrimiento, diámetro, labios y voladizo de herramienta si se especifican
- Límites de husillo, rigidez, refrigeración y evacuación
- Cotas críticas, rugosidad, roscas, paredes finas y rebaba permitida
- Datos de primera pieza, desgaste, limpieza y documentación de seguridad
Resumen
Latón, cobre puro y cobre-berilio necesitan estrategias distintas. Defina parámetros desde aleación y estado exactos, datos verificados y cortes representativos; después bloquee la ventana con evidencia dimensional, superficial, de rebaba y desgaste.
FAQ
¿Pueden latón y cobre puro usar los mismos parámetros?
No es recomendable. Formación de viruta, ductilidad, filo recrecido y calor difieren, y los valores dependen también de herramienta y geometría.
¿Por qué el cobre puro se pega al filo?
Su ductilidad puede formar filo recrecido, sobre todo con herramienta desafilada, carga insuficiente, rozamiento o mala evacuación.
¿Qué es lo más importante con cobre-berilio?
Confirmar aleación y estado térmico, controlar desgaste y aplicar medidas conformes en operaciones que produzcan polvo o humo.
¿Se pueden copiar parámetros de aluminio?
No de forma directa. Use datos para la aleación y herramienta exactas y valídelos con un corte representativo en la máquina real.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.