
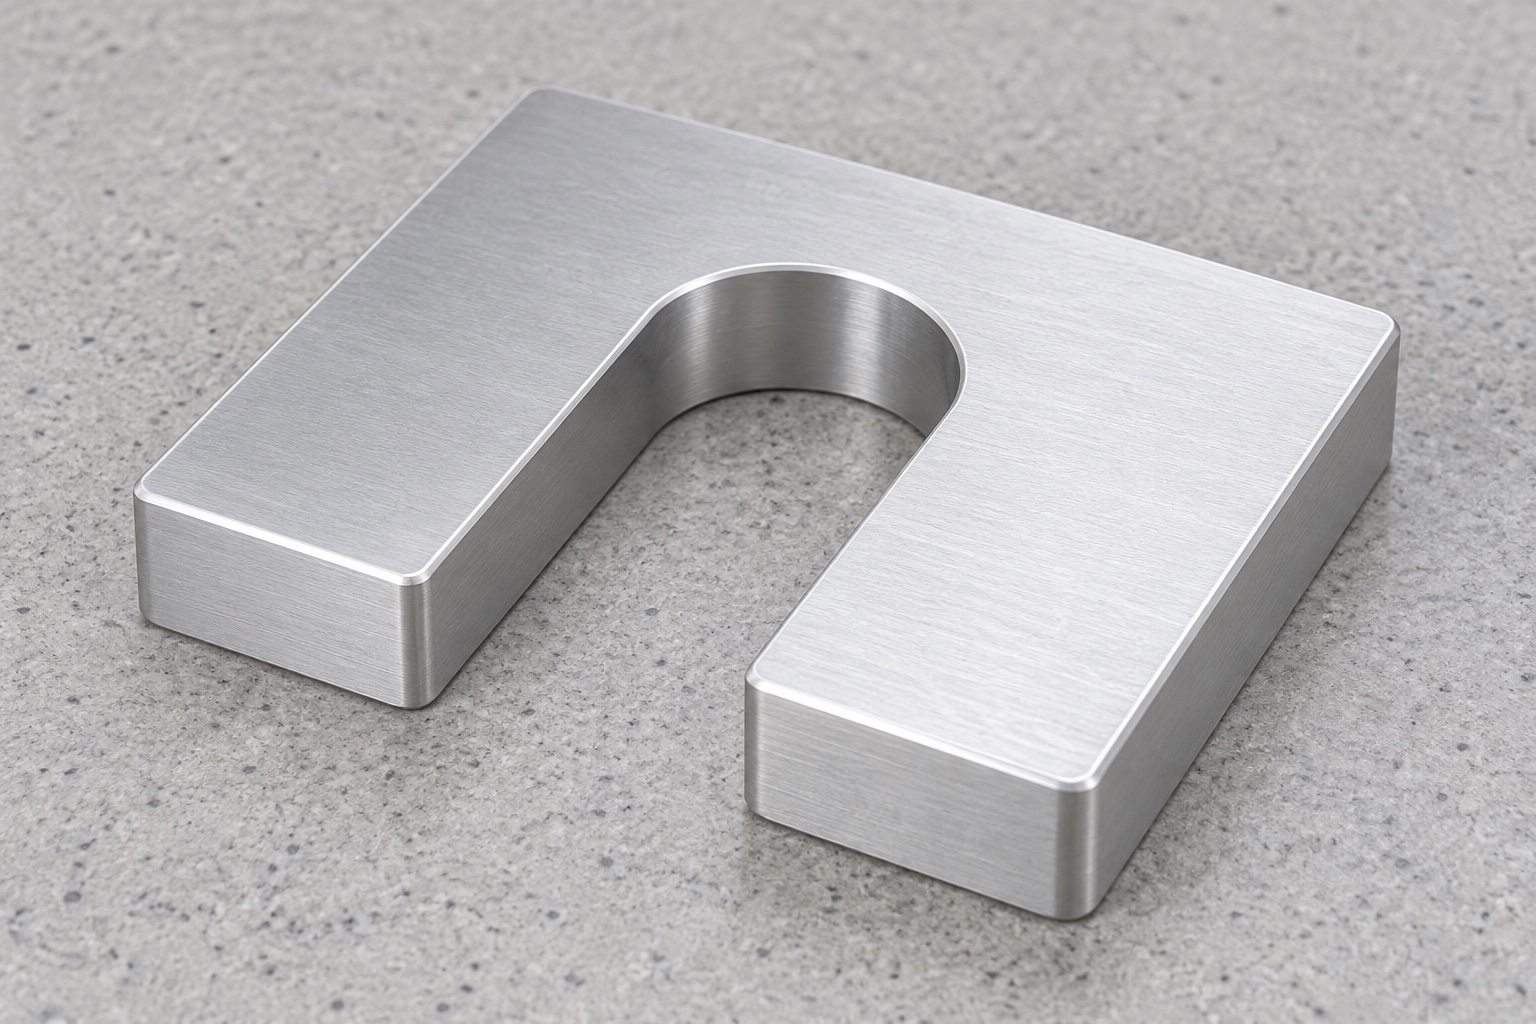
Función mecánica limitada
Una placa espaciadora abierta puede separar dos superficies de montaje de un módulo de servicio de laboratorio médico. El concepto tiene contorno rectangular, una ranura profunda en U, paredes paralelas, fondo redondeado y caras opuestas amplias, sin taladros ni roscas. Define separación y acceso, no bloqueo independiente. Las imágenes no representan dimensiones aprobadas, un conjunto entregado ni resultados de carga, retención o seguridad del equipo.

Conjunto de montaje completo
Obtener el plano y el modelo controlados de la placa, las superficies de contacto, el vástago de montaje o elemento de fijación, así como la revisión vigente de la instalación. Especificar qué áreas entran en contacto con el espaciador y cómo el conjunto lo mantiene en su lugar. Una ranura abierta permite una trayectoria de instalación definida, pero no garantiza que la placa no pueda desplazarse durante el funcionamiento. No asuma la presencia de arandelas, tuercas, pestillos o mecanismos de retención basándose únicamente en una ilustración. El equipo responsable del equipamiento debe definir la configuración real del montaje y el método de instalación. Una medida nominal de la holgura no es suficiente para determinar todos los puntos de contacto, las distancias libres en los bordes y los requisitos de retención que el proveedor necesita conocer antes de la fabricación.
Recorrido de entrada lateral
Especificar el ancho de la ranura, el perfil de la base, la dirección de apertura y su posición respecto a las referencias establecidas. Analizar toda la trayectoria alrededor del vástago identificado, los componentes circundantes y el espacio disponible para el mantenimiento. Es posible que un componente, aunque encaje perfectamente en su posición final, no pueda insertarse siguiendo la trayectoria prevista. El proveedor no debe modificar la ranura, acortar un brazo ni alterar la base para adaptarla a una muestra no identificada. Cualquier modificación en la geometría requiere autorización. La presencia de una abertura no constituye, por sí misma, un procedimiento de mantenimiento seguro ni autoriza el desmontaje bajo carga; tales decisiones operativas corresponden al equipo responsable del dispositivo (maquinaria) y deben basarse en la documentación técnica oficial.
Caras de apoyo y espesor final
Especifique el espesor final, las áreas de contacto funcionales y sus relaciones requeridas. Distinga entre los chaflanes permitidos y las zonas sin contacto, por un lado, y las superficies que determinan la separación real, por otro. El espesor del material en bruto o una medición puntual (micrómetro) no constituyen una definición completa del conjunto instalado. Acuerde las condiciones de medición, los apoyos y el proceso final pertinente. No utilice la fuerza de montaje para ocultar una placa deformada (arqueada) pretendiendo que esto equivale a una conformidad dimensional. Si el conjunto requiere una precarga, rigidez o resistencia al movimiento específicas, estos son requisitos independientes para el conjunto completo, y no propiedades que puedan deducirse simplemente a partir de una fotografía de un espaciador de aluminio.
Brazos y fondo de la ranura
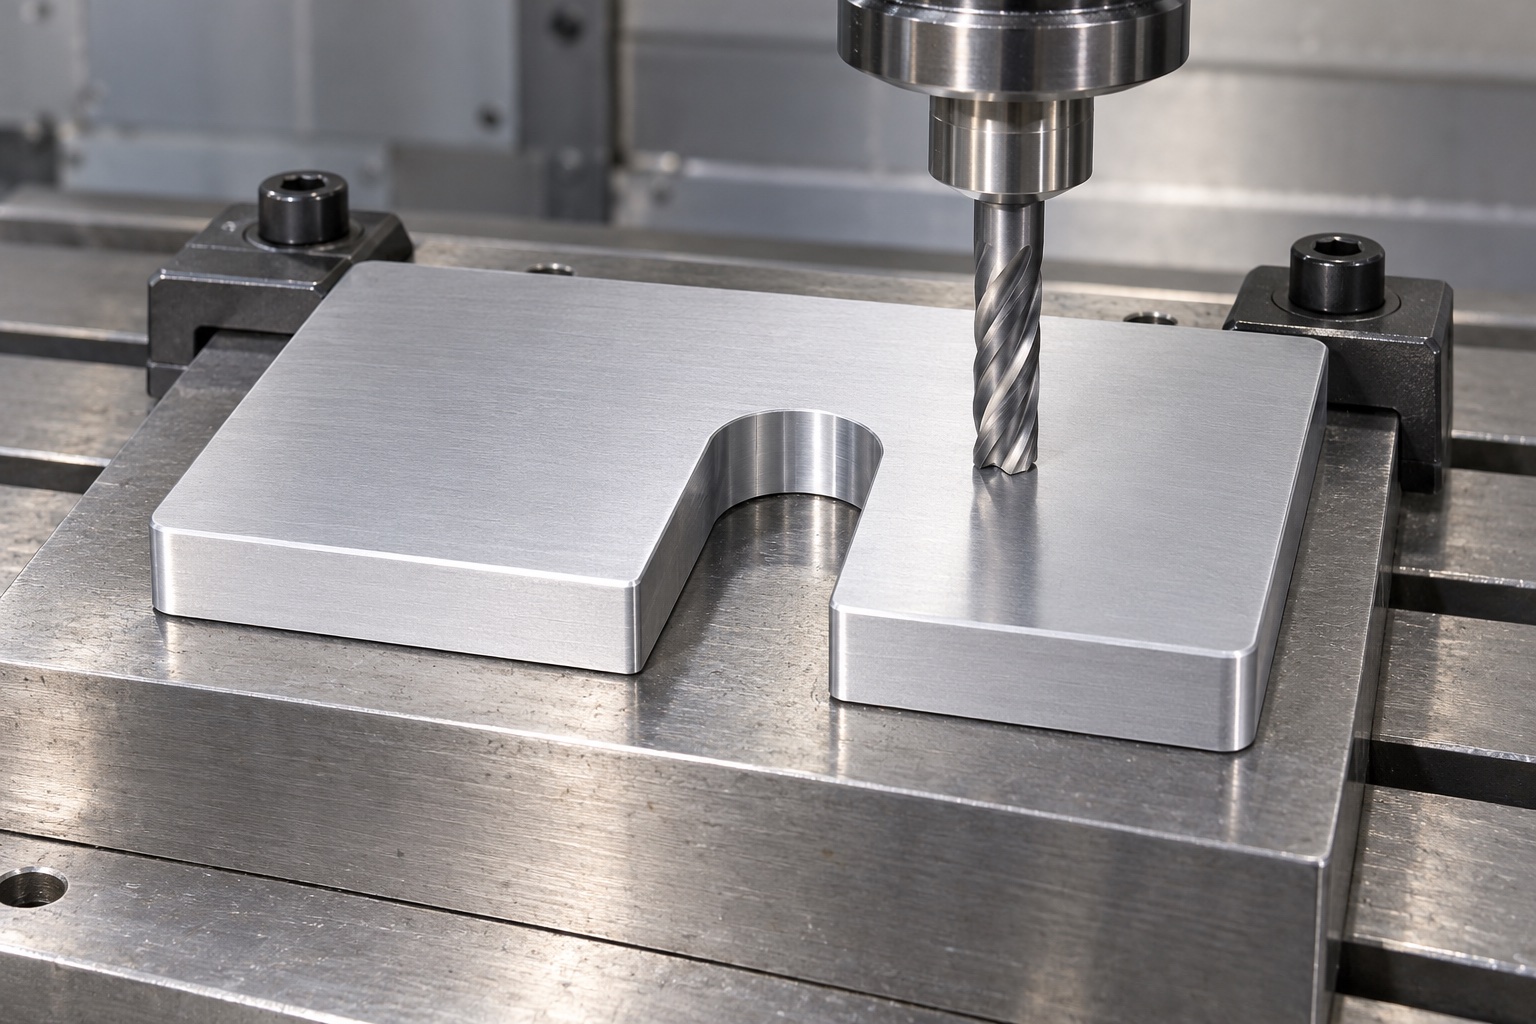
Las secciones laterales restantes y el puente posterior deben ajustarse a las dimensiones especificadas y a los requisitos de los bordes. Aclare si los bordes exteriores sirven para posicionar el componente o si simplemente proporcionan holgura. El hecho de que la base de una ranura sea redondeada no implica libertad para elegir cualquier radio de herramienta de corte. Cualquier discrepancia entre el modelo y el plano debe resolverse antes de finalizar el perfilado. El proveedor debe preservar las superficies de contacto funcionales cerca de la abertura, en lugar de eliminarlas mediante pulido para facilitar un montaje de prueba. No se prescribe aquí ninguna carga numérica ni un espesor mínimo universal para las paredes; el diseñador del equipo debe definir la geometría real del componente y validar, de forma independiente, su comportamiento en la aplicación correspondiente.
Material y estado final
Identifique el grado 6061 aprobado, la condición del stock, la forma, los registros de materiales y el tratamiento final adquirido. Una ilustración plateada no selecciona estado sin tratar, anodizado u otro acabado. Incluir comprobaciones después de procesos que puedan influir en el espesor, el contacto o la holgura de las ranuras. Preservar la identidad del material y la revisión mediante la preparación de la pieza en bruto, la apertura de la ranura y el envío. La evidencia material identifica el stock dentro de su alcance real; no establece compatibilidad biológica, limpieza validada, entrega estéril ni certificación de equipos. No transfiera la clasificación de una cuña comercial o el rendimiento de un soporte no relacionado a esta placa personalizada simplemente porque el nombre de la aleación es similar.
Sujeción de la sección abierta
La secuencia de sujeción debe proteger las caras funcionales y los brazos antes de abrir la ranura. Retire virutas de los apoyos al cambiar la orientación. Los principios de Carr Lane son información general de amarre, no una aprobación de esta placa o instalación médica. Las mediciones intermedias ayudan a desarrollar el proceso; la aceptación corresponde al estado final acordado. No se prescriben fuerzas universales de apriete ni tolerancias alcanzadas.
Acabado de los bordes
Inspeccione las entradas de las ranuras, la raíz redondeada, los extremos del brazo y las esquinas exteriores en busca de material adherido o características afiladas no deseadas. Aplique roturas de borde aprobadas sin reducir el contacto útil ni ampliar el recorrido de entrada lateral más allá del dibujo. El acabado manual que cambia el perfil requiere una revisión controlada en lugar de desaparecer como trabajo cosmético. La limpieza debe coincidir con el alcance adquirido y preservar la condición aceptada. Una superficie brillante no demuestra bajas partículas, acción antimicrobiana o compatibilidad con todos los productos químicos de mantenimiento. Cuando los residuos o las propiedades de la superficie sean importantes, especifique los métodos y pruebas apropiados para el material, el acabado y el entorno real del equipo.
Métodos de inspección
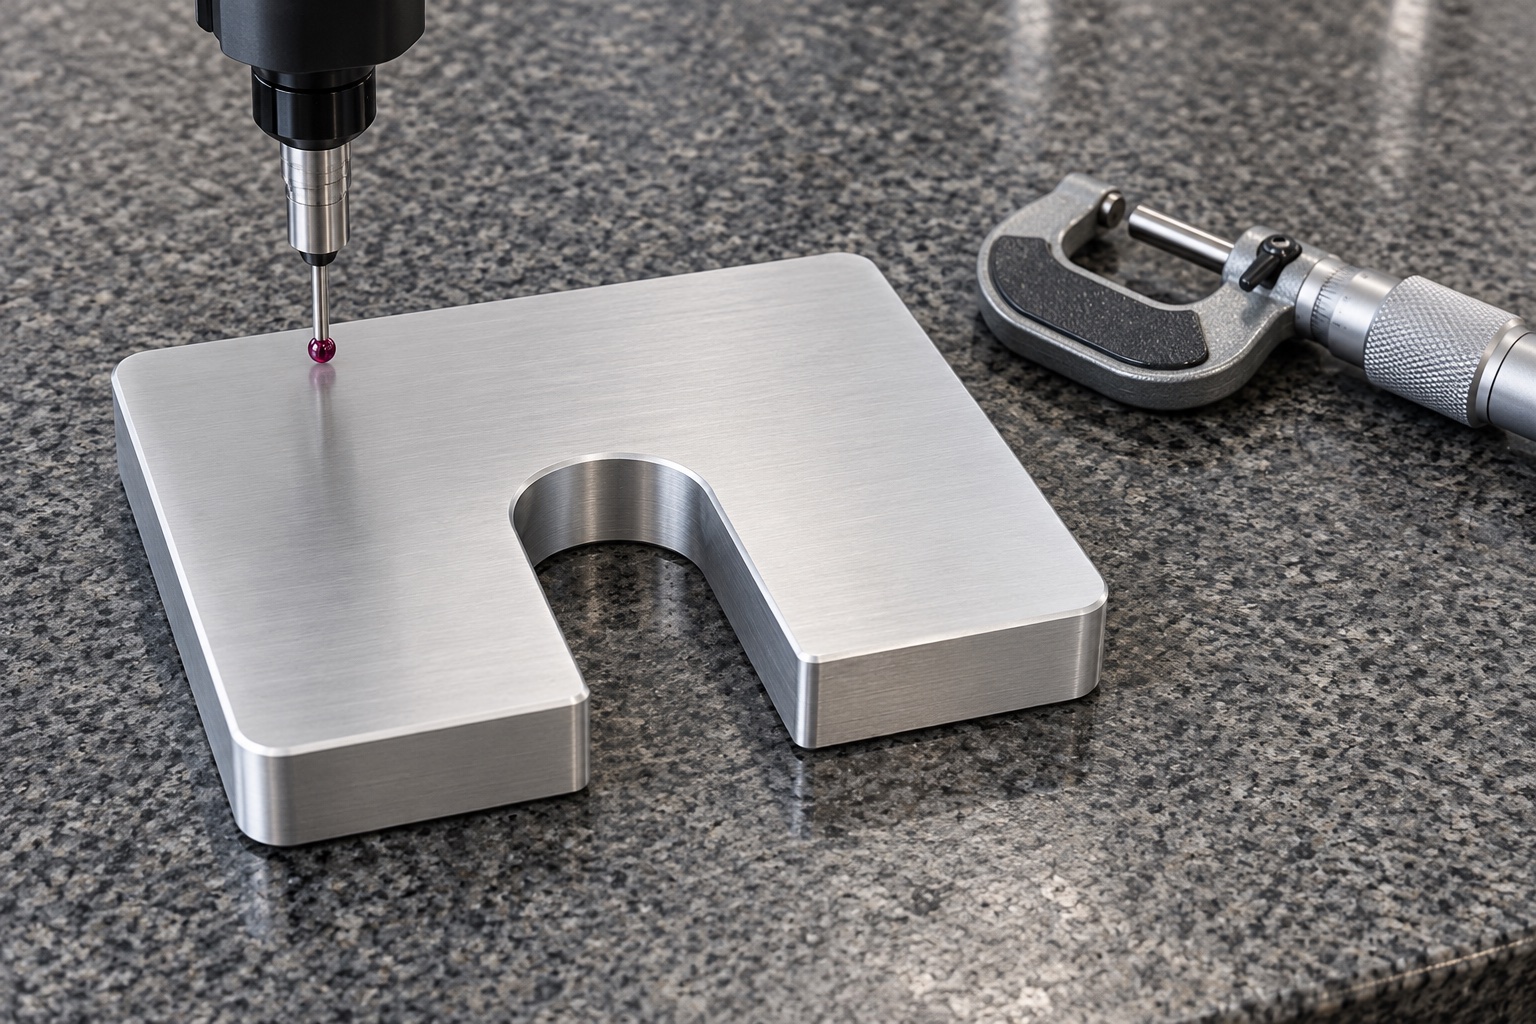
El plano deberá cubrir espesores, caras útiles, ancho y raíz de ranura, posición del perfil y relaciones geométricas requeridas. Identificar referencias, soporte, tratamiento final y acceso a mediciones. Un calibrador que comprueba el tamaño exterior no puede verificar de forma independiente todos los contactos y la apertura. Si una sonda no puede alcanzar una región funcional, acuerde un método adecuado antes de aceptarla. Registre características numeradas, revisión de planos, lote de material y observaciones reales en un informe real. Una ilustración de una CMM o un micrómetro muestra posibles herramientas, no un resultado medido ni una tolerancia alcanzada. Distinga la inspección dimensional de las observaciones opcionales utilizando un módulo y un vástago de montaje identificados.
Ajuste frente a retención
Una observación de ensamblaje opcional puede examinar la ruta de entrada, el asiento, el espacio libre del vástago y el acceso de servicio con revisiones identificadas del espaciador, módulo, soporte y sujetadores. Registre el método de instalación y los componentes de retención aprobados. La inserción manual favorable no establece la capacidad de carga, la resistencia a las vibraciones, la estabilidad de la precarga ni la extracción segura durante la operación. Estos requieren una evaluación definida por separado del montaje real y de las condiciones de servicio previstas. Las placas de prueba deben permanecer distintas de la producción aceptada. Las interferencias inesperadas deben dar lugar a una revisión antes de alterar la ranura, la superficie de contacto o el hardware simplemente para obtener una demostración sencilla o utilizar la prueba como indicador de producción general.
Protección durante el transporte
Placas terminadas separadas en soportes que protegen los contactos anchos y los bordes de las ranuras sin doblar los brazos abiertos. Los sujetadores sueltos no deben golpear superficies aceptadas. Las dimensiones y la sujeción del embalaje deben preservar la condición inspeccionada, no apretar la parte en forma de U en una posición distorsionada. La protección mecánica del tránsito no implica una entrega estéril. Mantenga el estado del lote, revisión, tratamiento final y aceptación con el envío. El personal de recepción debe distinguir contornos similares con diferentes espesores, radios de raíz o anchos de ranura antes de la instalación y antes de la retención, mantenimiento o evaluación ambiental independiente por parte del equipo responsable del dispositivo del módulo de laboratorio médico real.
Documentación para la consulta
La consulta debe incluir planos y modelo controlados, superficies acopladas, vástago, retención, recorrido de inserción, contactos útiles, espesor final, material, procesos e inspección. Separe las pruebas de ajuste de la evaluación de carga y mantenimiento. Revise cambios de apoyos, tornillería o tratamientos antes de repetir la fabricación. Incorpore los ajustes autorizados a nuevas revisiones; una placa limada manualmente no debe convertirse en patrón de producción ni en prueba de seguridad.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿La ranura abierta bloquea el espaciador en su lugar?
No se establece ninguna función de bloqueo independiente. El conjunto real debe definir cómo se retiene el espaciador. La geometría de la ranura y la inserción exitosa no demuestran resistencia al movimiento, vibración o carga. Esos requisitos necesitan una definición y verificación de la aplicación por separado.
¿El ajuste final demuestra que la ruta de instalación está clara?
No. Revise la ruta de entrada lateral completa alrededor del vástago identificado y los accesorios circundantes. Es posible que una placa que se ajuste a su ubicación final no se pueda insertar según lo previsto. No cambie la geometría de la ranura o del brazo sin una revisión de diseño autorizada.
¿La fuerza de sujeción puede corregir una placa arqueada?
No debe reemplazar los requisitos acordados de espesor y contacto en estado final. Defina referencias y soporte de medición, luego revise las discrepancias. Una instalación plana forzada puede ocultar un problema de componente o interfaz en lugar de demostrar la conformidad del espaciador entregado.
¿El espesor del material es una dimensión terminada?
No automáticamente. Los planos aprobados y los procesos adquiridos definen el espesor final y las relaciones útiles de las caras. El tamaño del stock de material y una sola lectura favorable no establecen toda la geometría requerida ni la separación completa instalada.
¿La ilustración especifica una clasificación de carga?
No. Es un concepto mecánico sin resultados medidos de carga, retención o rigidez. El equipo responsable del dispositivo debe definir y calificar el comportamiento relevante utilizando el espaciador, la pila de montaje, el método de retención y las condiciones de servicio reales.
¿Qué debe cubrir la revisión de pedidos repetidos?
Revisión de interfaces de módulo y soporte, vástago, herrajes de retención, recorrido de ranura, espesor, contactos útiles, material y tratamiento final. Los cambios aprobados pertenecen a documentos controlados, no a una placa ajustada manualmente ni a supuestos de rendimiento transferidos desde otra instalación.
tanghangyun@oemach.com