
No todas las cotas de una pieza robótica necesitan una máquina de medición por coordenadas. El tiempo CMM debe reservarse para características cuya relación con las referencias afecta montaje, alineación o precisión de movimiento.
Agujeros de localización, alojamientos de rodamientos, patrones y geometría de caras de acoplamiento son prioridades típicas. Dimensiones exteriores simples, roscas estándar, rompefilos y requisitos visuales suelen comprobarse mejor con instrumentos específicos.
El plan debe seguir la función y el sistema de referencias del plano, no usar la CMM como sustituto de todos los demás métodos.
¿Qué características de piezas robóticas deben medirse por CMM?
| Característica | Método recomendado | Importancia |
|---|---|---|
| Agujeros de localización y rodamientos | CMM para posición y ejes; alesómetro para diámetro | Controla localización, alineación del rodamiento y movimiento |
| Patrones de agujeros | CMM desde las referencias funcionales | Verifica posición verdadera y orientación angular de la interfaz |
| Caras de acoplamiento | CMM, mármol o sistema de altura según acceso y tolerancia | Controla planitud, paralelismo y perpendicularidad |
| Cotas simples y roscas | Micrómetro, calibre, pasadores y galgas PASA/NO PASA | Aceptación funcional rápida sin ocupar la CMM |
| Rebabas, acabado y limpieza | Control visual, táctil y de superficie | Estas condiciones no quedan descritas por coordenadas |
Priorizar Los Elementos Que Definen El Montaje
Un agujero puede cumplir su diámetro y colocar mal la articulación si su posición o eje es incorrecto. Lo mismo ocurre con alojamientos, pasadores, interfaces de reductores y soportes de sensores.
Estas características se miden desde el sistema funcional indicado en el plano. Así el informe representa la relación de montaje y no una alineación cómoda para inspeccionar.
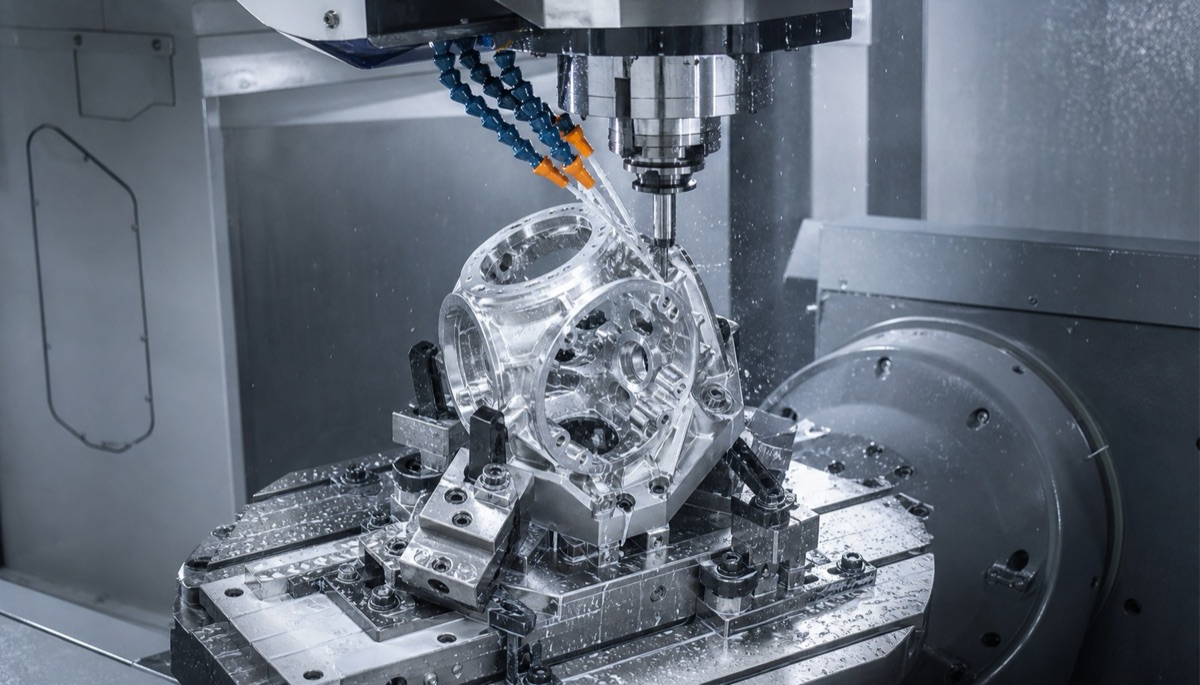
Agujeros, caras y patrones en varias orientaciones hacen que la relación entre referencias sea más importante que una sola cota aislada.
La CMM Es Ideal Para Geometría Relacionada Con Referencias
Posición verdadera, relación entre ejes, perpendicularidad, paralelismo, perfil y geometría multicaras son buenos candidatos. Un montaje puede relacionar elementos que exigirían varios instrumentos y cálculos manuales.
El programa debe definir acceso del palpador, distribución de puntos, alineación y norma de evaluación. Más puntos no mejoran el resultado si la simulación de referencias es incorrecta.
No Llevar Todas Las Cotas A La CMM
Micrómetros y alesómetros suelen ser más directos para tamaño. Pasadores verifican límites, galgas controlan roscas y sistemas ópticos son eficientes para pequeños perfiles y bordes.
La CMM tampoco sustituye la inspección de rebabas, rugosidad, recubrimiento o limpieza. El mejor plan combina métodos según el modo de fallo.
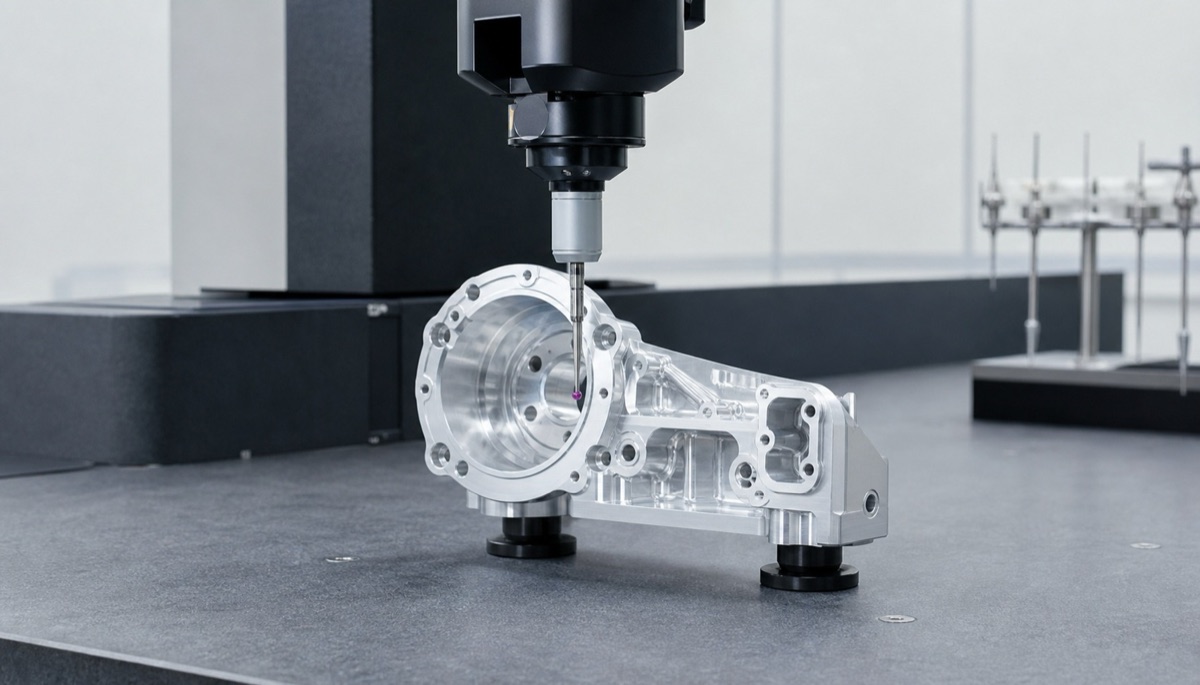
El palpador mide alojamientos, agujeros de localización, posición de patrones y orientación de caras desde las referencias del plano.
Crear Un Informe Auditable Por Compras
Un informe útil identifica revisión, pieza y lote, equipo, calibración, alineación, valor nominal, tolerancia, resultado y cantidad inspeccionada. Las características críticas deben vincularse con globos del plano.
En prototipos se comprueban las características críticas acordadas en la primera pieza. En repetición, el muestreo depende del riesgo, capacidad del proceso y cambios recientes de ingeniería o utillaje.
Información A Confirmar Antes Del Pedido
Definir la aceptación antes de cotizar controla mejor coste y plazo.
- Plano 2D liberado, modelo 3D y revisión coincidente
- Sistema funcional de referencias y lista de características críticas
- Formato del informe, plano con globos y unidades
- Alcance de primera pieza, muestreo y tiempo de conservación
- Rodamientos, pasadores, reductores o sensores para prueba funcional
- Tratamiento, limpieza y embalaje posteriores a la medición
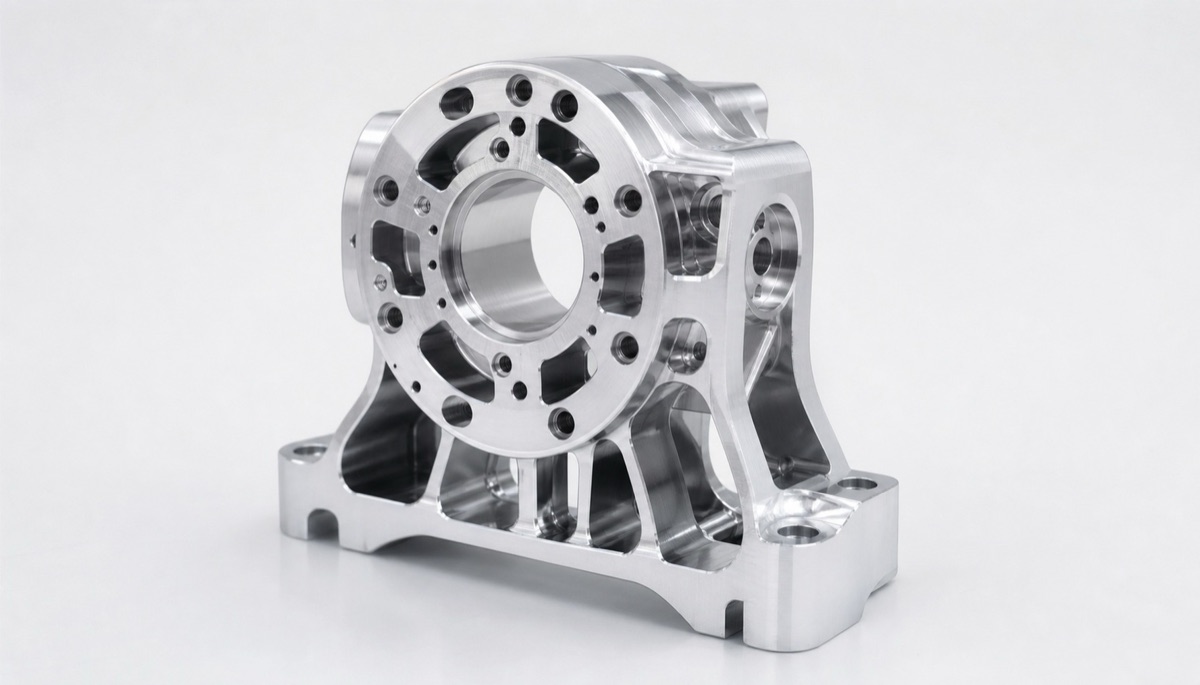
La aceptación combina resultados CMM de geometría funcional con galgas y controles visuales de roscas, rebabas, acabado y limpieza.
Resumen
Use CMM para características cuya posición, orientación, forma o relación de ejes controla montaje y movimiento. Use galgas e instrumentos convencionales para tamaño y función, y reúna los resultados en un informe trazable a la revisión del plano.
FAQ
¿Todas las cotas deben medirse por CMM?
No. Priorice elementos funcionales relacionados con referencias y geometrías que no puedan evaluarse de forma fiable con herramientas convencionales.
¿Qué elementos suelen ser obligatorios en CMM?
Agujeros de localización, relación entre alojamientos, posición de patrones, orientación de caras y perfiles complejos cuando controlan montaje o movimiento.
¿Qué debe mostrar el informe CMM?
Revisión del plano, referencias, valores nominales y tolerancias, resultados, equipo, fecha, trazabilidad de pieza o lote y cantidad inspeccionada.
¿La CMM verifica rebabas y roscas?
No por completo. Las rebabas requieren control visual o táctil y las roscas estándar suelen verificarse con galgas funcionales.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.