
Una tolerancia de planitud de 0,02 mm no significa automáticamente que la base robótica deba rectificarse. Una pieza rígida, de tamaño moderado y estable puede cumplir mediante fresado de acabado controlado.
El rectificado resulta atractivo cuando la cara es amplia, el material es acero o está endurecido, la rugosidad es exigente o la repetibilidad del lote debe protegerse frente a marcas y deriva térmica.
La elección depende de la función y del estado de inspección, no solo del valor de tolerancia.
Fresado de acabado frente a rectificado para 0,02 mm
| Factor | Fresado adecuado | Rectificado preferible |
|---|---|---|
| Material | Aluminio y materiales no endurecidos mecanizables | Acero, material endurecido o stock estable para rectificar |
| Tamaño y rigidez | Luz moderada con espesor y apoyo suficientes | Gran luz, alta repetibilidad o sobrematerial dedicado |
| Rugosidad | Contacto mecanizado donde se aceptan marcas | Ra 0,8 o menor y necesidad de textura uniforme |
| Riesgo | Referencia estable, poca tensión residual y resultado libre controlado | Tratamiento térmico, deformación o corrección de un plano previo |
| Coste y plazo | Menos operaciones y montajes | Operación adicional justificada por función o capacidad |
Definir Primero La Función De La Superficie
Un asiento de guía, una interfaz de reductor, un plano de sellado y un apoyo general no exigen lo mismo. La planitud controla la propia superficie; paralelismo y perpendicularidad describen su relación con una referencia.
Confirme si se acepta en estado libre, sobre apoyos definidos o con precarga de tornillos. Una base fina puede cumplir sujeta y moverse al liberarla, o deformarse al montar con apoyos inconsistentes.
Cuándo El Fresado Puede Mantener 0,02 mm
El fresado es realista si la pieza es rígida, el área moderada, el material está estabilizado y el útil apoya sin flexionar. La referencia se establece antes de cortar la cara final.
Desbaste equilibrado, margen de acabado, herramienta estable, refrigeración controlada y una pasada final ligera limitan calor y flexión. La pieza debe liberarse y volver a medirse.
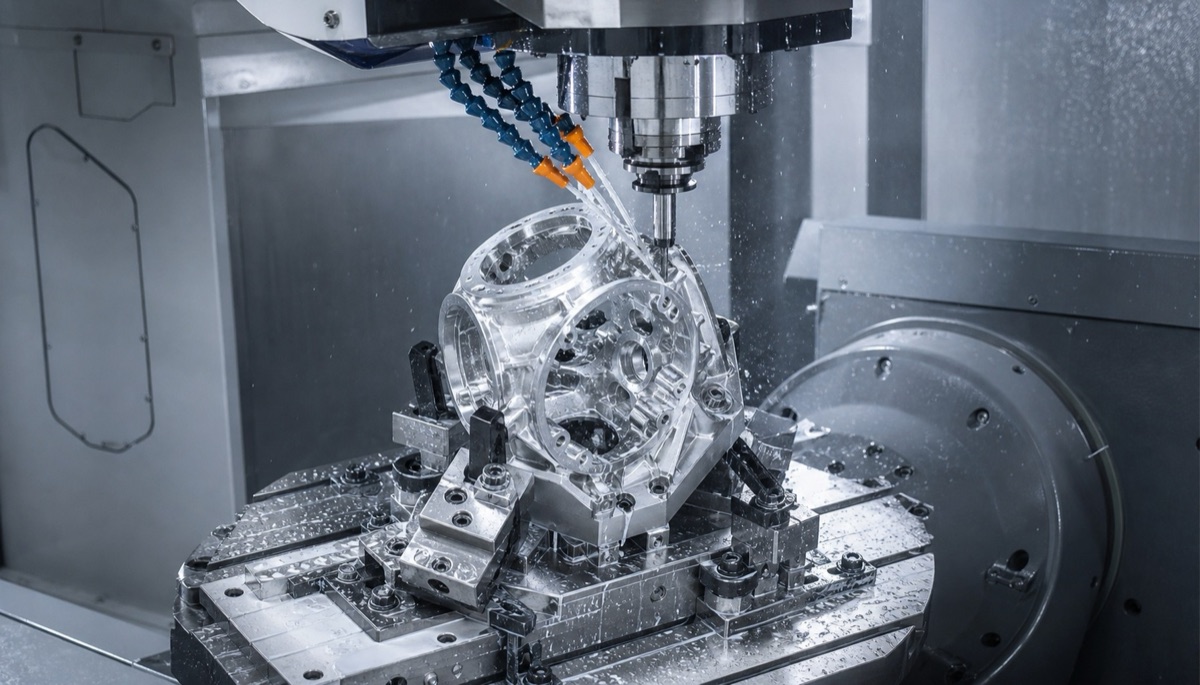
Referencia estable, apoyo distribuido, sujeción controlada y pasada final planificada son esenciales para mantener una planitud de 0,02 mm mediante fresado.
Cuándo El Rectificado Aporta Valor
El rectificado es útil en bases de acero o endurecidas, caras amplias, rugosidad exigente y lotes repetidos que necesitan una textura uniforme. Elimina el margen controlado dejado tras desbaste y tratamiento.
No siempre es superior en aluminio. El embotamiento de la muela, el calor y la manipulación crean riesgos, mientras un fresado controlado puede ser más directo. La primera pieza debe validar la decisión.
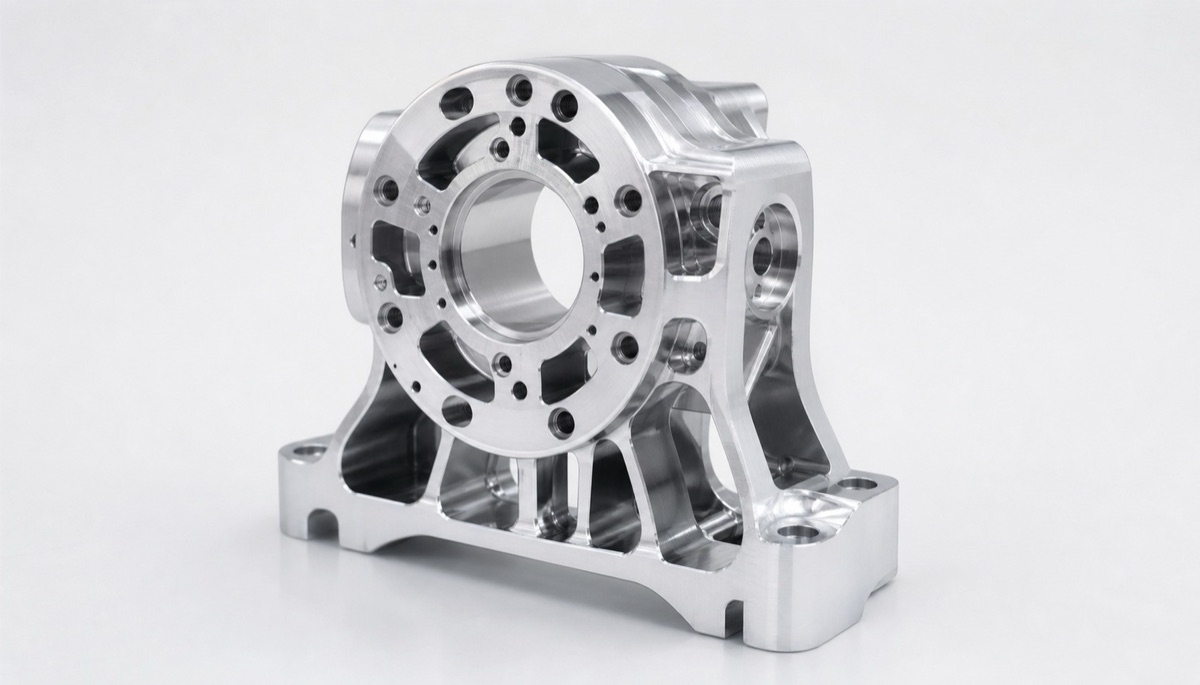
Material, luz, espesor, función superficial y estado atornillado determinan si basta el fresado o debe seguir un rectificado.
Planificar La Ruta Alrededor De Tensiones Y Sujeción
Una ruta robusta establece referencia, desbasta ambas caras de forma equilibrada, estabiliza si hace falta, semiacaba y aplica el proceso final. Agujeros críticos e interfaces permanecen relacionados con la referencia final.
En estructuras finas o abiertas, mordazas blandas, apoyos distribuidos, vacío o soportes perfilados reducen deformación. La fuerza debe ser repetible y suficientemente baja para representar el estado entregado.
Inspeccionar Planitud Separada De Otras Geometrías
La planitud puede medirse por CMM, mármol con comparador o sistema de altura. Método, apoyo, temperatura y distribución de puntos deben coincidir con el plano.
La planitud no demuestra paralelismo con la cara opuesta ni perpendicularidad a un agujero. Son controles separados con referencia. La rugosidad también se mide por separado.
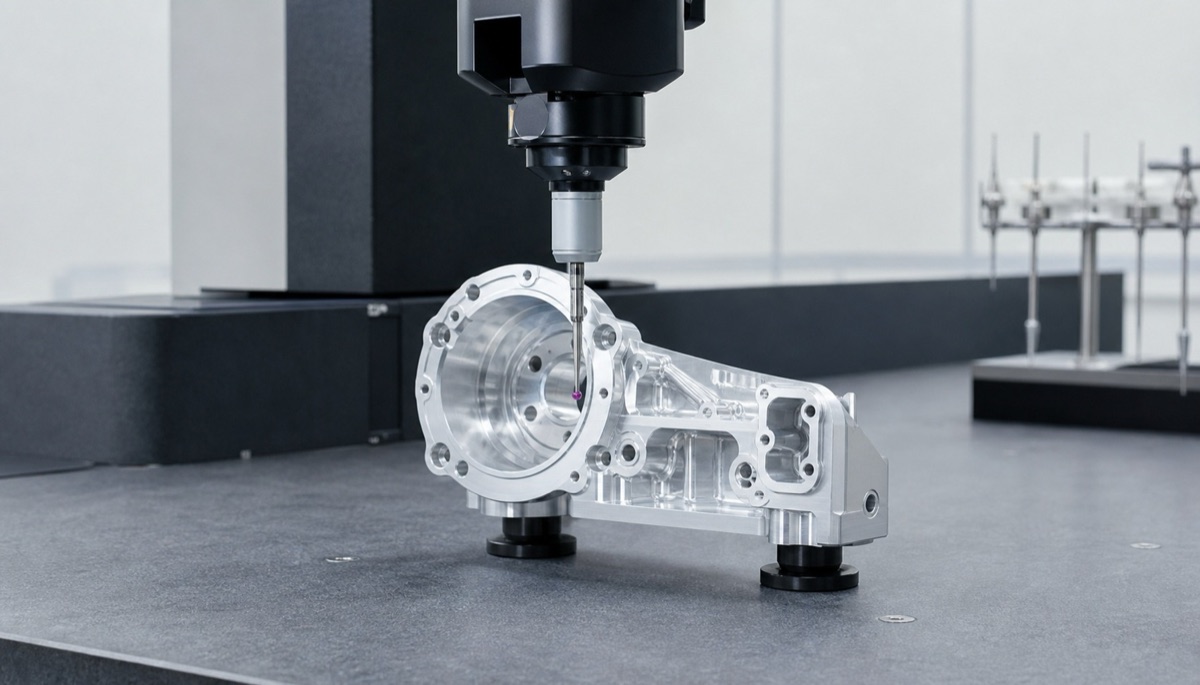
La planitud se evalúa sobre la superficie especificada; paralelismo o perpendicularidad requieren una relación de referencia independiente.
Datos De RFQ Que Evitan Retrabajos
Facilite la información funcional necesaria para seleccionar y cotizar el acabado.
- Material, estado, dureza y tratamiento térmico
- Dimensiones, espesor, aligeramientos y puntos de apoyo
- Planitud, paralelismo, perpendicularidad y rugosidad
- Inspección libre, apoyada o atornillada
- Función con guía, reductor, sello u otra pieza
- Cantidad, primera pieza, muestreo y secuencia de tratamiento superficial
Resumen
El fresado puede lograr 0,02 mm en una base estable, bien apoyada, de área moderada y rugosidad adecuada. El rectificado se justifica por material, luz, acabado, corrección térmica o repetibilidad. Defina función y estado de inspección antes de elegir.
FAQ
¿El fresado puede lograr 0,02 mm de forma estable?
Sí, con material, tamaño, rigidez y útil adecuados, pero debe confirmarse sobre la pieza liberada y con el método acordado.
¿El rectificado siempre es más preciso?
No. Puede mejorar consistencia y rugosidad, sobre todo en acero, pero añade montajes y riesgos térmicos. Importa la capacidad real del proceso.
¿La planitud de 0,02 mm controla también el paralelismo?
No. La planitud no usa referencia. El paralelismo respecto a otra cara o eje debe especificarse y medirse aparte.
¿La base se mide sujeta o libre?
El plano debe definirlo. Es común medir libre, pero algunas estructuras finas requieren apoyos o precarga especificados para representar el uso.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.