
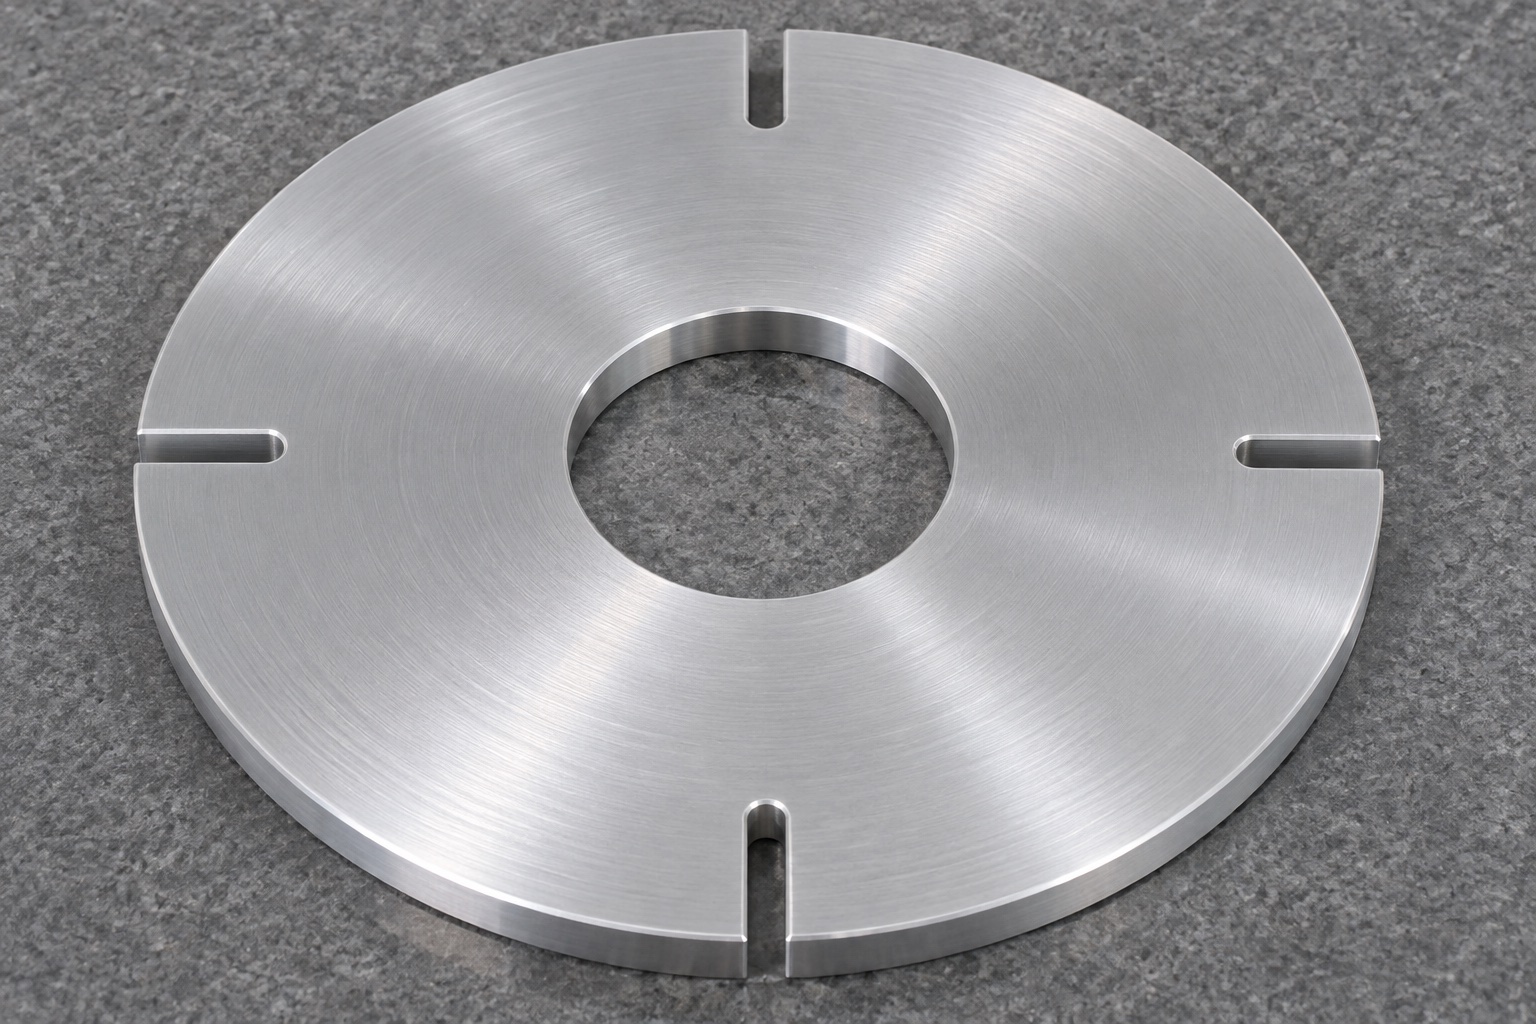
Definición del disco y del sistema de detección
Un analizador médico puede emplear un disco como elemento mecánico de detección. El concepto 6061 tiene taladro central liso, cuatro ranuras radiales cortas abiertas al borde y un anillo interior continuo. No incluye pista impresa, electrónica ni sensor. OMRON explica el principio general, sin cualificar este componente como codificador. El diseñador debe definir trayectoria óptica, montaje y comportamiento requerido antes de fabricar.

Distinción entre una característica de indexación y la resolución del sistema
La presencia de cuatro aberturas describe una configuración física, pero no garantiza un número determinado de estados de posición utilizables ni una resolución angular certificada. Factores como la geometría del sensor, el procesamiento de la señal y la estrategia de referencia elegida son fundamentales. Es necesario especificar si el sistema detecta una posición de referencia inicial (*home*), eventos repetitivos u otra condición. No debe asumirse la existencia de una señal de referencia única si la geometría y el sistema de detección aprobados no la proporcionan. Si el diseño requiere aberturas de distintos tamaños, una pista adicional u otro elemento de referencia, esto debe indicarse explícitamente. El proveedor no debe modificar el patrón basándose en suposiciones sobre el algoritmo de control del analizador.
Establecimiento de una referencia angular útil
Un simple orificio circular no define, por sí mismo, un punto cero angular. La especificación técnica debe relacionar los centros de las ranuras o sus bordes operativos con una referencia útil, o bien definir el patrón exclusivamente mediante sus relaciones internas, siempre que esto sea suficiente. Identifique el método de orientación utilizado durante el montaje y la inspección. Elementos como chaveteros, superficies planas, orificios para pasadores o marcas de referencia no forman parte de este concepto y no deben darse por supuestos. Si la orientación se establece mediante un dispositivo de sujeción u otro componente, documente dicha configuración en lugar de tratar una superficie circular sin marcas como un elemento intrínsecamente indexado.
Acote los bordes de las ranuras funcionales.
Especifique el ancho de la ranura, su extensión radial, la forma de sus extremos y cualquier relación necesaria entre las cuatro aberturas. Indique qué bordes interactúan con la zona de detección y qué superficies sirven únicamente para proporcionar holgura. Incluya el radio de fresa permitido en cada extremo cerrado de la ranura. Un ancho nominal de abertura no define por sí solo la ubicación de todos los bordes ni las relaciones angulares. Revise el material remanente entre cada ranura y el orificio central. No amplíe una ranura arbitrariamente para adaptarla a la fresa disponible, ya que esto altera tanto la geometría como la sección mecánica. Resuelva cualquier discrepancia entre el modelo y el plano antes de proceder con la programación.
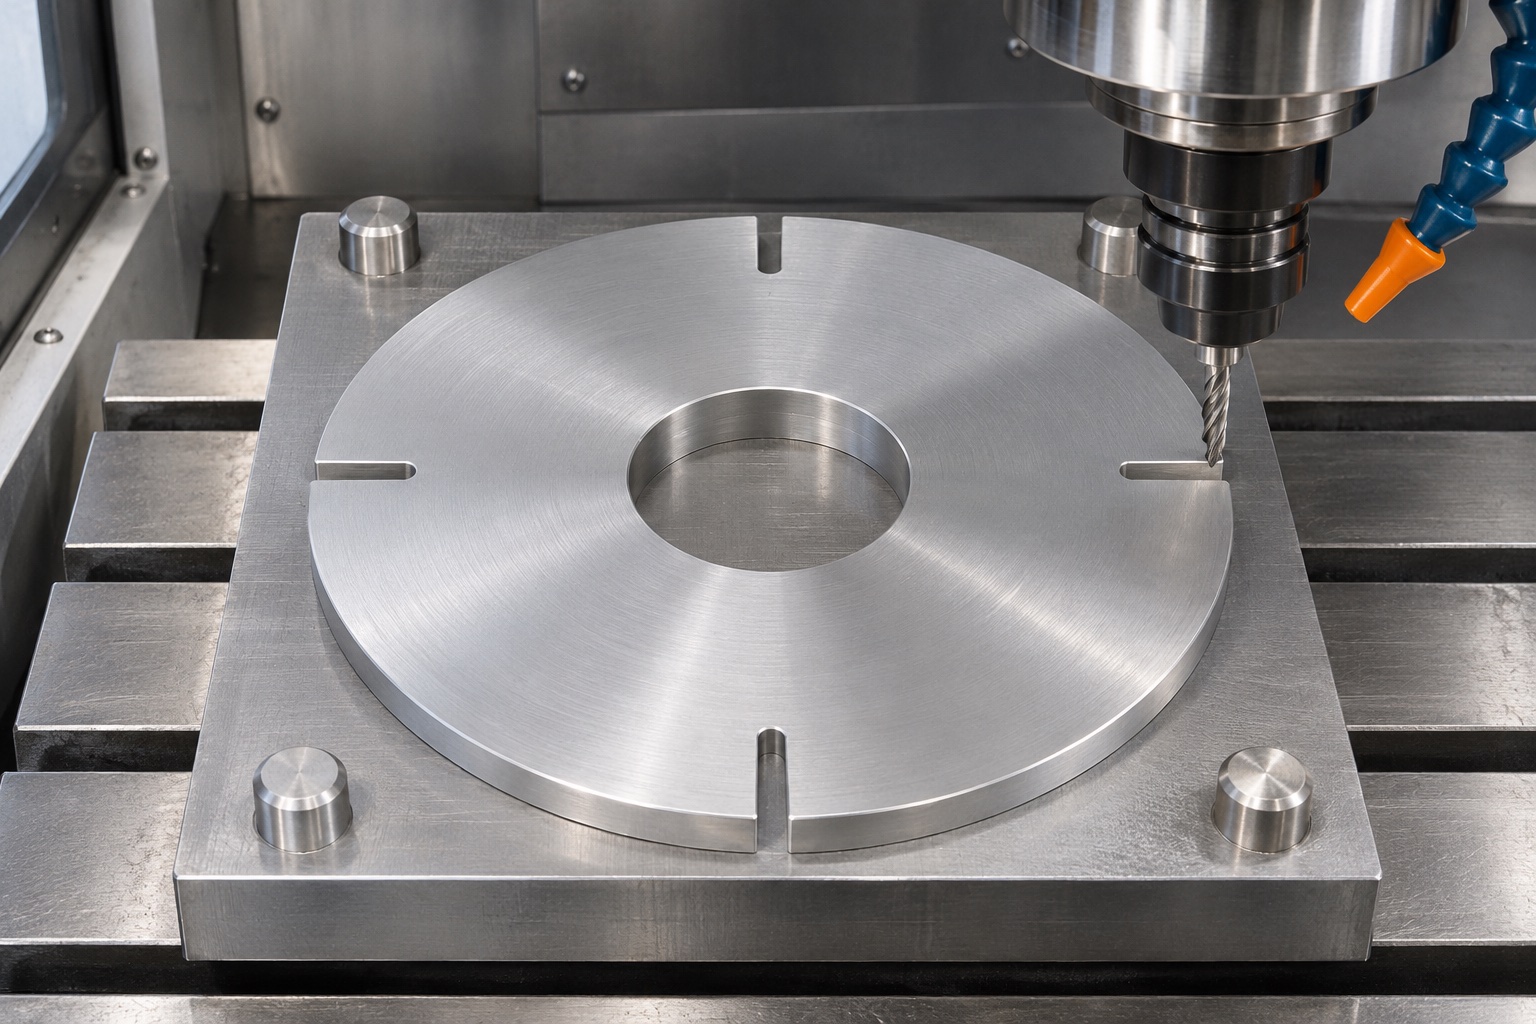
Establezca la relación entre el orificio central, las caras del disco y el contorno exterior.
El orificio central, la cara de contacto para el montaje y el contorno del disco requieren un sistema de referencia acordado. Defina únicamente los controles geométricos necesarios para el montaje real, incluyendo cualquier requisito relevante de orientación de las caras o de excentricidad (runout). Indique cómo se sujeta el disco durante la inspección de dichas características. El hecho de que un orificio admita un eje no determina, por sí solo, la relación de cada ranura con respecto a dicho eje. Del mismo modo, una disposición ordenada de las ranuras no garantiza la precisión del orificio central ni de la cara de contacto. Consulte con el inspector cuáles son las referencias de montaje pertinentes antes de seleccionar un método de medición o de aplicar tolerancias innecesariamente estrictas a superficies que solo tienen una función estética.
Especifique el material y las características finales de las superficies ópticas.
Especifique grado 6061, temple, formato y trazabilidad. Defina el tratamiento y sus superficies sin asumir un color obligatorio. La respuesta óptica depende del emisor, detector, geometría y estado reales, no del nombre de la aleación. Si se suministra tratamiento, revise dimensiones y bordes finales. Una imagen de aluminio limpio no acredita resistencia a un limpiador, idoneidad médica ni esterilidad.
Soporte de la placa mediante la eliminación de material
La propuesta de mecanizado debe contemplar el refrentado, la creación de orificios y el corte de ranuras mediante las preparaciones (posicionamientos) necesarias. Considere el uso de soportes debajo del disco y asegure el acceso cerca del borde exterior; no asuma que la geometría resultante bajo sujeción es la condición final del componente. El anillo restante debe permanecer intacto, tal como se ha definido. La selección de herramientas, el sobrematerial (margen de mecanizado) y los parámetros de corte dependerán de las dimensiones específicas y de la máquina utilizada; no existe una receta universal. Proteja las superficies ya mecanizadas durante las operaciones posteriores. Realice la inspección del estado final acordado una vez que la pieza haya sido retirada de los dispositivos de sujeción —o bajo cualquier otra condición especificada explícitamente—, en lugar de limitarse a registrar mediciones tomadas mientras la pieza aún está sujeta.
Seleccione un método de inspección adecuado para las aberturas.
Un sistema de medición óptica puede ser útil para verificar los bordes de las ranuras visibles, mientras que la evaluación de los orificios y las superficies puede requerir métodos adicionales. Elija los instrumentos y el muestreo en función de las características que se deben controlar y la incertidumbre requerida. Registre la referencia de orientación y la configuración de los soportes. Una silueta bidimensional, por sí sola, podría no revelar la presencia de rebabas, conicidad o el estado de los bordes a lo largo de todo el espesor. Una medición con calibrador (pie de rey) no documenta la distribución angular. Combine diferentes métodos de verificación en lugar de pretender que una sola fotografía o un único instrumento validan el disco en su totalidad. Los informes deben incluir observaciones reales y los resultados de las mediciones obtenidas.
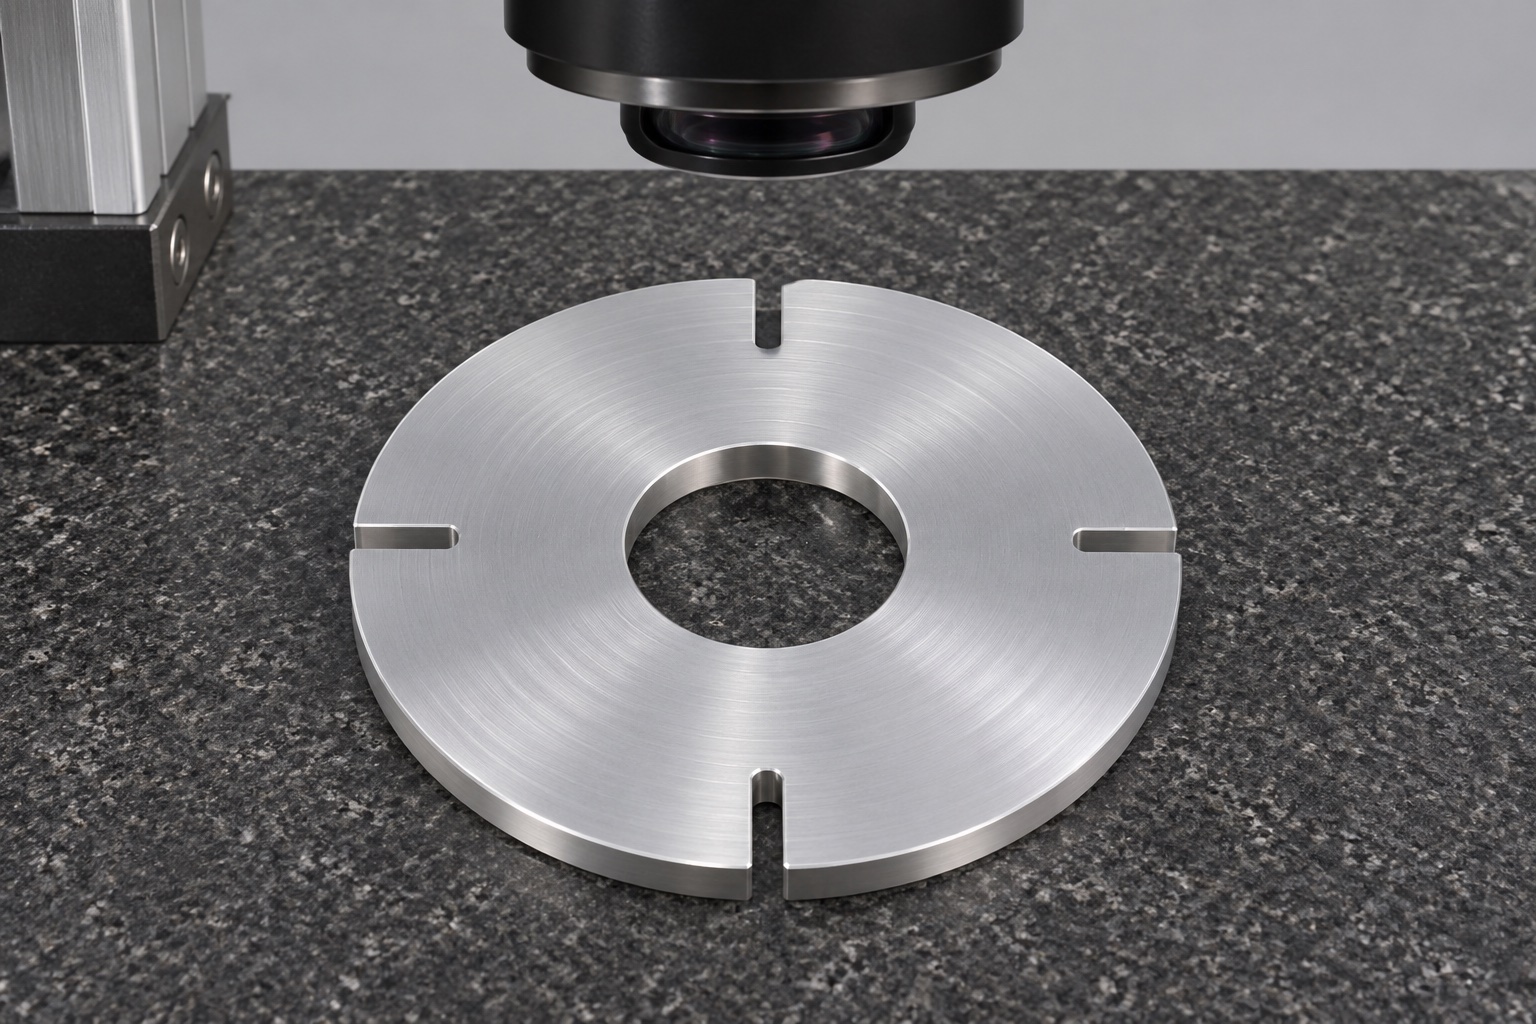
Elimine las rebabas sin alterar los bordes que sirven como referencia para los sensores.
Defina el tratamiento de los bordes en las ranuras, el contorno exterior y el orificio central. Un chaflán o un redondeado no controlado pueden alterar la geometría efectiva de la abertura tal como la percibe el sistema de detección. Elimine las rebabas adheridas conforme a los requisitos establecidos, evitando pulir en exceso los bordes funcionales solo por motivos estéticos. Inspeccione los extremos cerrados de las ranuras y ambas caras del disco, no solo el lado más accesible. Si una rectificación modifica una característica controlada, obtenga la autorización correspondiente y realice una nueva inspección. La limpieza debe seguir el proceso definido para el componente. La limpieza visual no equivale a un recuento de partículas ni constituye una prueba de una desinfección validada.
Mantenga las pruebas de detección separadas del proceso de aceptación de la pieza.
Un ensayo de desarrollo puede observar montaje, holguras y señal con componentes y procedimiento identificados. No demuestra exactitud, resolución, estabilidad temporal, velocidad o seguridad del analizador. Un giro manual no define el funcionamiento completo. Ante una señal inesperada, revise sensor y referencias antes de ampliar ranuras. Conserve muestras identificadas e incorpore cambios aprobados al plano, no a un patrón informal.
Proteja el borde y mantenga la identificación.
El embalaje individual debe evitar que los bordes de las ranuras y las caras del disco entren en contacto con piezas adyacentes. Los soportes no deben deformar la placa ni forzar material hacia el interior de las aberturas. Indique el número de pieza, la revisión, el estado del material y el estado de inspección en la documentación correspondiente, en lugar de añadir marcas no autorizadas en la zona de detección. Acuerde las restricciones de limpieza y embalaje antes de seleccionar los materiales de protección. Las bandejas y fundas convencionales no constituyen un embalaje estéril. Si el comprador realiza la limpieza final o el montaje, defina las condiciones de entrega. Un embalaje protector no garantiza que el disco esté equilibrado ni que sea apto para girar a una velocidad determinada.
Prepare una solicitud de fabricación para la interfaz de detección.
Incluya modelo, plano, referencias, bordes funcionales, interfaces de eje y montaje, material, acabado, inspección y embalaje. Explique la función sin pedir al proveedor que deduzca la lógica de control. Resuelva la orientación antes de liberar fabricación. La geometría, las observaciones de señal y las prestaciones médicas son evaluaciones separadas; el concepto no incluye electrónica ni un codificador completo cualificado.
Referencia técnica del fabricante: www.ia.omron.com.
FAQ
¿Tiene el disco de cuatro ranuras una resolución angular garantizada?
No. El número de ranuras es una descripción geométrica. Los estados de detección utilizables y la resolución dependen del sensor empleado, del montaje y del procesamiento de la señal. Un disco mecanizado y su informe de inspección no determinan, por sí solos, el rendimiento del codificador ni el rango operativo cualificado de un analizador.
¿Dónde se sitúa el cero angular en un orificio circular simple?
El orificio por sí solo no lo define. El plano y el conjunto deben proporcionar una estrategia de orientación utilizable, o bien definir el patrón únicamente mediante sus relaciones internas, según corresponda. Elementos como una ranura para chaveta, una cara plana, un orificio para pasador o una marca de referencia requerirían una característica específica debidamente aprobada.
¿Se pueden ampliar las ranuras para simplificar el mecanizado?
No, sin un cambio de diseño autorizado. La extensión de las ranuras afecta a la apertura de detección y a la sección mecánica restante. El acceso de la herramienta de corte y los radios en los extremos deben definirse durante la revisión; posteriormente, se debe fabricar e inspeccionar la geometría aprobada, en lugar de adaptarla arbitrariamente a una herramienta disponible.
¿Cubre una inspección óptica por silueta todos los requisitos?
No necesariamente. Puede documentar los bordes visibles, pero no todas las condiciones a través del espesor, la presencia de rebabas, las relaciones con el orificio o las características de la cara de montaje. El plan de inspección debe combinar métodos que aborden los requisitos especificados en el diseño y su incertidumbre asociada.
¿Es obligatorio un acabado superficial de color negro?
No existe un acabado universal. Especifique el estado superficial requerido y verifíquelo en el sistema de detección real. Si se aplica un tratamiento, considere su efecto en la geometría final y en la inspección. La apariencia por sí sola no determina el comportamiento óptico ni la idoneidad para aplicaciones médicas.
¿Incluye este elemento un rotor equilibrado de alta velocidad?
No. Se trata de un disco de indexación ilustrativo, no de un rotor certificado ni de un codificador completo. Cualquier requisito relacionado con la velocidad, el equilibrado, la retención o la seguridad exige considerar la geometría real, el conjunto y la evaluación pertinente. El embalaje protector y la conformidad dimensional no garantizan el cumplimiento de dichos requisitos.
tanghangyun@oemach.com