
Dos alojamientos pueden cumplir el diámetro y fallar durante el montaje porque sus ejes no guardan la relación requerida. El resultado puede ser precarga, calor, ruido, menor vida del rodamiento o movimiento inestable.
Una coaxialidad de 0,01 mm no es una promesa general del taller. Es un requisito geométrico de cada proyecto y depende de la norma del plano, referencias, longitud controlada y método de medición.
El proceso más fiable conecta función, utillaje, estabilidad del material, acabado final e inspección CMM en una cadena trazable.
Riesgos principales al controlar la coaxialidad
| Área | Fallo habitual | Respuesta práctica |
|---|---|---|
| Plano y referencias | Control ambiguo o medición por mejor ajuste | Definir referencia de montaje, longitud y requisito GPS o GD&T |
| Montajes | Desplazamiento de eje al volver a sujetar | Acabar en un montaje o verificar la transferencia de referencias |
| Arranque de material | La liberación de tensión mueve el agujero | Desbaste equilibrado, sobrematerial, estabilización y acabado tardío |
| Sujeción y calor | La pared fina se deforma | Apoyar cerca de cargas, limitar fuerza y controlar temperatura |
| Inspección | El tamaño cumple pero los ejes no | Medir tamaño, forma, posición y orientación con la misma alineación |
Definir Qué Significa 0,01 mm En El Plano
El punto de partida es la función de montaje. Se identifica la cara o piloto principal y se define cómo se relacionan los dos ejes con esa referencia y entre sí.
El término coaxialidad puede evaluarse de forma distinta bajo ASME Y14.5 e ISO GPS. Posición, alabeo o control de eje pueden generar métodos diferentes. El plano liberado debe indicar marco de referencias, zona de tolerancia, longitud y estado de medición.
El proveedor no debe convertir 0,01 mm en una capacidad universal. Diámetro, longitud, distancia, pared, material, acceso y temperatura cambian la viabilidad.
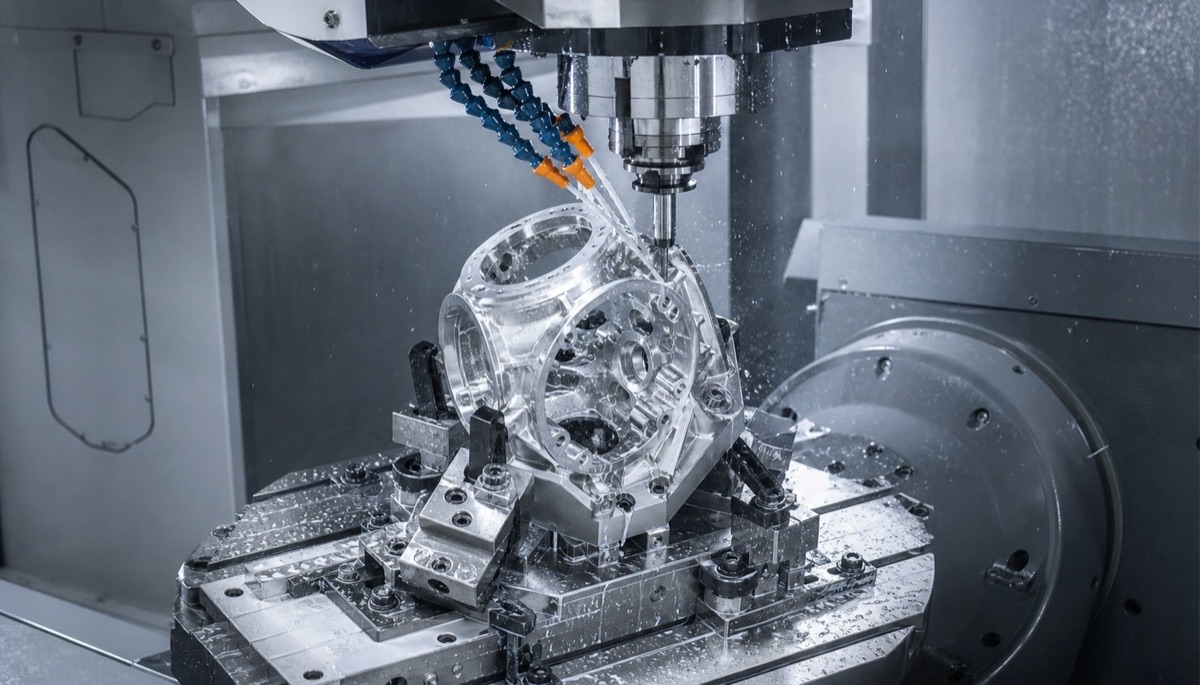
Los alojamientos relacionados deben acabarse desde referencias comunes o mediante una transferencia de referencias verificada.
Un Montaje O Una Transferencia Verificada
Cuando existe acceso, terminar ambos alojamientos en una sujeción acorta la cadena de referencias. El mandrinado en línea, el acabado desde lados opuestos con centro controlado o un útil específico pueden mantener los ejes en el mismo cero.
Si hay que girar la pieza, el segundo montaje debe localizarse sobre superficies funcionales y repetibles. Pilotos cualificados, referencias de precisión, palpado y una verificación intermedia reducen el error. La repetibilidad del útil forma parte del presupuesto de tolerancia.
Separar Desbaste, Estabilización Y Acabado
Los alojamientos robóticos suelen tener cavidades, nervios y espesores desiguales. Un arranque intenso puede liberar tensiones y mover la relación entre agujeros después del acabado.
Una ruta robusta desbasta de forma equilibrada, deja sobrematerial en agujeros y caras críticas, estabiliza cuando sea necesario y establece las referencias antes del acabado. El mandrinado fino controla tamaño y eje; el escariado mejora un agujero ya recto; el rectificado o bruñido se elige por forma, acabado o dureza.
El método debe responder al requisito completo y no solo a la tolerancia del diámetro.
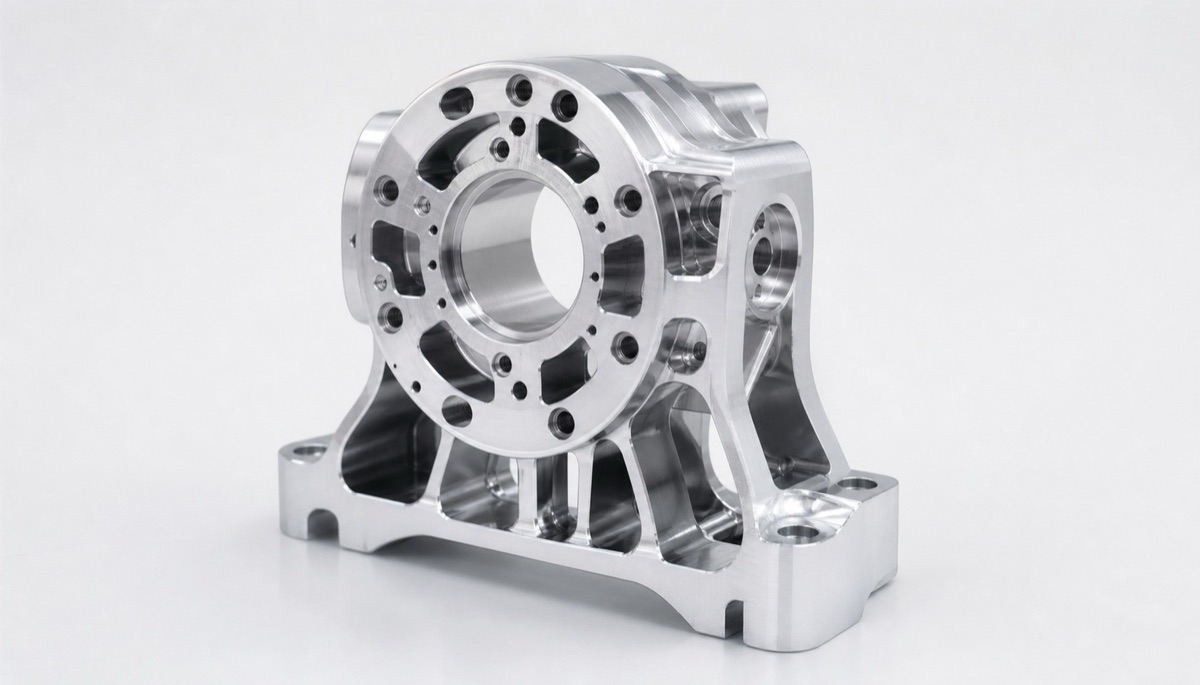
La coaxialidad estable depende de toda la ruta: material, apoyo, desbaste, estabilización, acabado e inspección a temperatura controlada.
Controlar Deformación Y Temperatura
Una pared fina puede quedar redonda bajo carga y deformarse al soltarla. Los apoyos deben seguir la ruta estructural y la fuerza de sujeción debe ser repetible y mínima. Mordazas blandas o apoyos distribuidos funcionan si se verifica su contacto.
El calor de corte y la diferencia entre taller y metrología pueden consumir gran parte de 0,01 mm. El acabado necesita herramienta estable y refrigeración controlada. La pieza debe alcanzar la temperatura de medición especificada antes de aceptarse.
Medir Tamaño, Forma Y Relación De Ejes
Un alesómetro confirma diámetros locales, pero no demuestra la relación entre ejes. Redondez o cilindricidad explican la forma, mientras la CMM evalúa posición y orientación en el sistema de montaje.
El programa CMM se alinea con el marco del plano y no con un mejor ajuste independiente. Distribución de puntos, longitud útil, filtrado, cualificación del palpador y compensación térmica deben acordarse. Un útil maestro o montaje de prueba complementa, pero no sustituye, el requisito del plano.
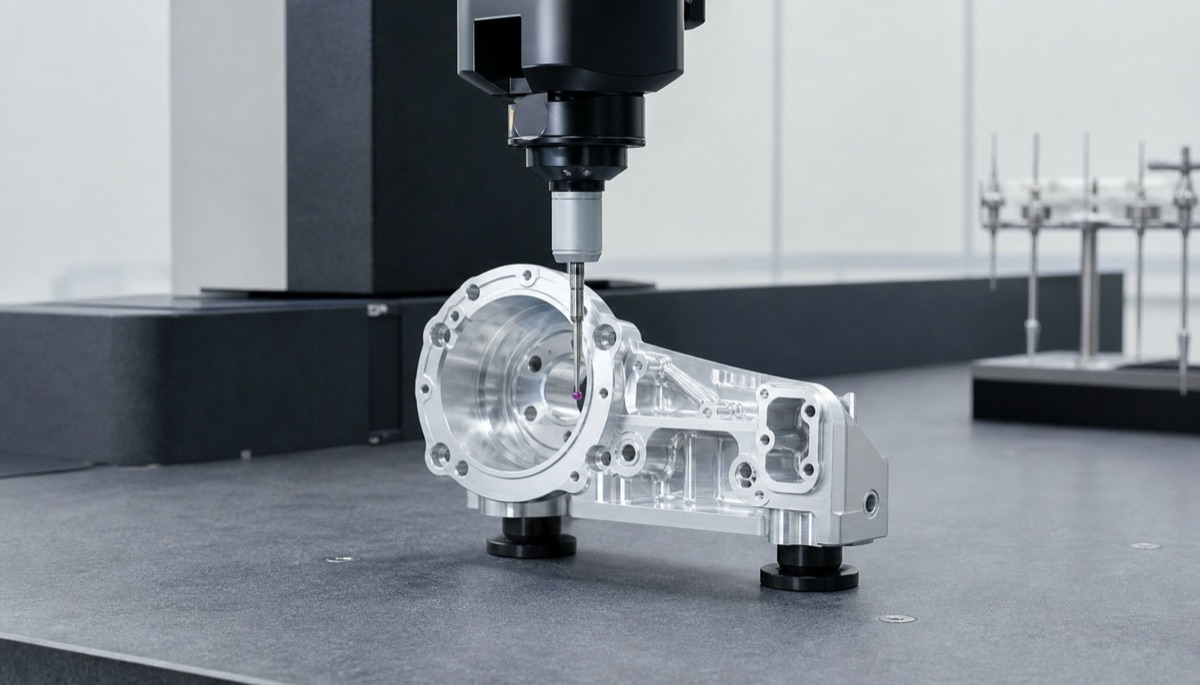
La inspección debe reproducir la referencia de montaje y evaluar por separado tamaño, posición y orientación de los ejes.
Información Para La RFQ
El análisis es más rápido cuando el proveedor recibe el contexto funcional.
- Plano 2D y modelo 3D con la misma revisión
- Norma GD&T o ISO GPS y marco de referencias
- Tipo de rodamiento, ajuste, precarga y eje acoplado
- Diámetro, longitud, separación y dirección de acceso
- Material, tratamiento térmico, estado del bruto y acabado
- Informe CMM, muestreo, temperatura y montaje de prueba
Resumen
La coaxialidad estable de 0,01 mm requiere referencias funcionales, pocas transferencias o transferencias verificadas, estabilización antes del acabado, control de sujeción y temperatura, e inspección de todos los ejes en un sistema de montaje común.
FAQ
¿Pueden cumplir los diámetros y fallar la coaxialidad?
Sí. El diámetro es tamaño local; la coaxialidad o posición controla la relación entre ejes.
¿Es obligatorio mecanizar ambos agujeros en un montaje?
Es preferible cuando hay acceso, pero un útil cualificado y una transferencia verificada también pueden funcionar.
¿Basta con escariar para conseguir 0,01 mm?
No siempre. El escariador sigue el agujero preparado y no corrige bien un error importante de eje; el mandrinado y las referencias siguen siendo esenciales.
¿Por qué medir desde la referencia de montaje?
Los rodamientos trabajan respecto a caras y pilotos. Un mejor ajuste puede ocultar el error que genera precarga o desalineación real.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.