
Las carcasas de articulación integran alojamientos, interfaces de reductor y motor, caras inclinadas, agujeros cruzados, pasos de cables y cavidades ligeras. Cada nueva sujeción puede sumar error de útil y coordenadas.
Cinco ejes mantiene muchos elementos en un sistema común y reduce esas transferencias. No garantiza automáticamente la posición ni significa siempre que toda la pieza se termine en una sola operación literal.
La ruta debe partir de referencias de montaje, exponer caras sin perder apoyo, calibrar la cinemática rotativa e inspeccionar todo en el mismo sistema funcional.
Controles para mecanizado multicaras en una sujeción
| Punto | Riesgo | Respuesta |
|---|---|---|
| Referencia de montaje | Las coordenadas no representan la función | Usar reductor, rodamiento o interfaz de montaje para el marco |
| Acceso del útil | Colisión o apoyo débil | Exponer caras y sostener la ruta principal de carga |
| Precisión rotativa | Desplazamiento por error de pivote o TCP | Calibrar ejes, palpar el bruto y verificar centro de herramienta |
| Pared fina | Tensión y vibración durante cavidades | Arranque equilibrado por etapas y sobrematerial protegido |
| Inspección | Mejor ajuste oculta error entre caras | Alinear CMM con el montaje y reportar posiciones relacionadas |
Crear Las Coordenadas Desde El Montaje
La referencia primaria representa cómo se localiza la carcasa: cara de reductor, eje de rodamiento, piloto o una combinación definida. Las referencias secundaria y terciaria fijan orientación y posición axial.
Patrones multicaras, motor y sensores se dimensionan desde ese marco. Si el cero de mecanizado y la alineación de inspección siguen lógicas distintas, la pieza puede aprobar y fallar al montar.
El plano debe separar posiciones funcionales de simples holguras para concentrar el control donde afecta la articulación.
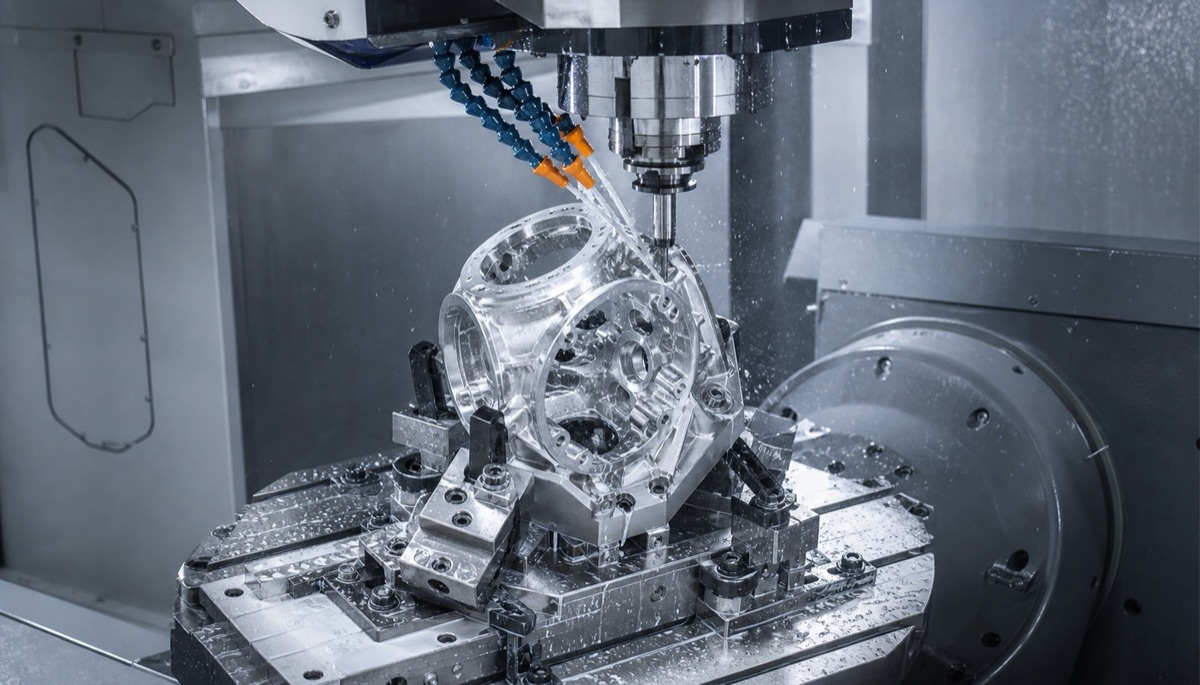
Un origen controlado puede relacionar agujeros, patrones y caras multilateralmente y reducir el error de reposicionamiento.
Exponer Las Caras Sin Perder Rigidez
Una estrategia de una sujeción sirve si el útil permite acceso seguro y mantiene apoyo durante desbaste y acabado. La interfaz de amarre puede necesitar una operación previa; la ruta completa puede incluir preparación antes del ciclo principal de cinco ejes.
El útil no debe bloquear herramientas inclinadas, palpadores ni evacuación de viruta. Debe soportar cambios de dirección sin deformar la carcasa. La simulación incluye husillo, portaherramientas, sonda, bridas y toda la envolvente rotativa.
Calibrar Ejes Rotativos Y Verificar El Origen
El resultado depende de calibración del pivote, control TCP, precisión de palpado, calentamiento y estado térmico. Pequeños errores angulares producen desplazamientos mayores lejos del centro de giro.
Se palpan referencias accesibles del bruto para establecer o verificar el origen. Longitud, alabeo y desgaste de herramienta se controlan en agujeros críticos. Un patrón de verificación o control en proceso confirma si las caras indexadas permanecen dentro del presupuesto.
Desbastar Cavidades Antes Del Acabado Crítico
Las carcasas eliminan mucho aluminio y dejan nervios, resaltes y paredes finas. Acabar un alojamiento antes de un desbaste intenso permite que tensiones y sujeción cambien la geometría.
El desbaste equilibrado deja sobrematerial uniforme alrededor de rodamientos, reductor y motor. Se añade estabilización si el material y la pared lo requieren. Después del semiacabado estructural se terminan caras, pilotos, alojamientos y agujeros con herramientas estables y cargas ligeras.
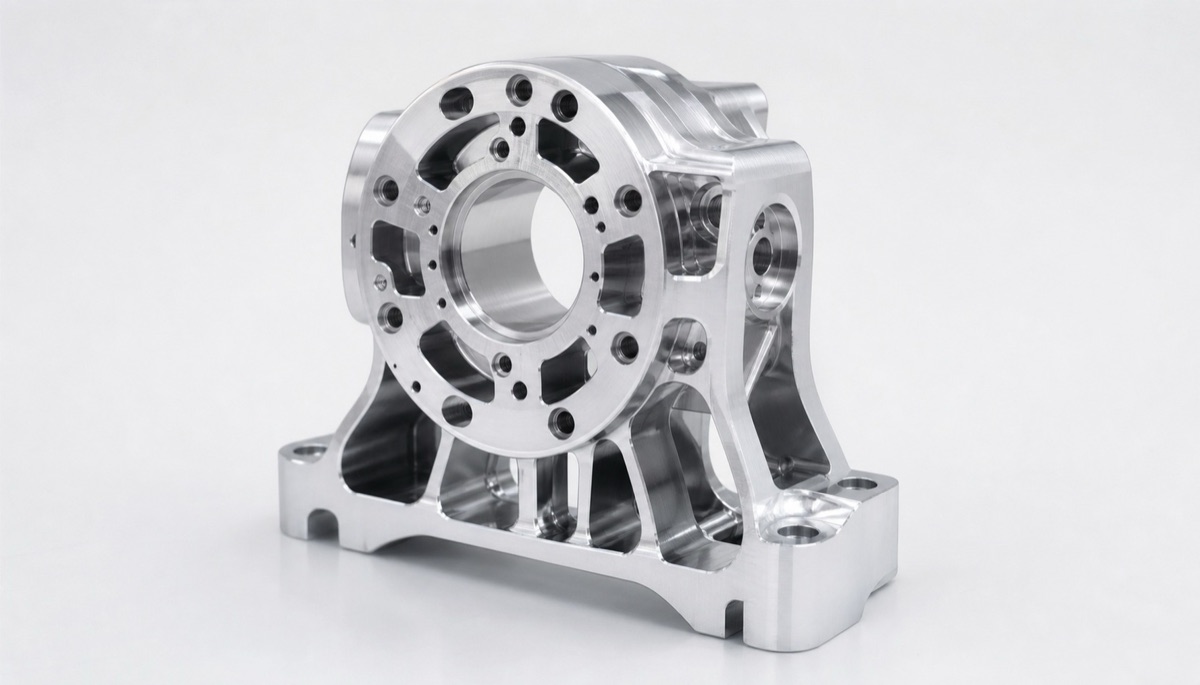
Una estrategia de una sujeción aún exige apoyo rígido, cavidades por etapas, calibración rotativa y sobrematerial protegido.
Mantener Elementos Multicaras En Una Cadena
Agujeros inclinados, patrones laterales y pasos de cable pueden indexarse desde el mismo origen palpado. Esto reduce acumulación y facilita la trazabilidad. Algunos agujeros muy estrechos o profundos requieren acabado específico, pero su transferencia debe ser explícita.
La posición no es solo una lectura de máquina. Tamaño, forma, rebaba, rompefilos y recubrimiento afectan pasadores y módulos. Los patrones críticos se acaban y desbarban sin alterar bordes localizadores.
Inspeccionar Todas Las Caras Desde El Montaje
La CMM se alinea con cara, piloto o eje principal y evalúa posiciones, ángulos, alojamientos y patrones en un sistema común. Ajustes independientes por cara pueden ocultar el error acumulado.
El plan define acceso, simulación de referencias, estado del acabado, puntos y galgas para roscas o ranuras. La primera pieza debe vincularse a la misma revisión y al proceso que se repetirá.
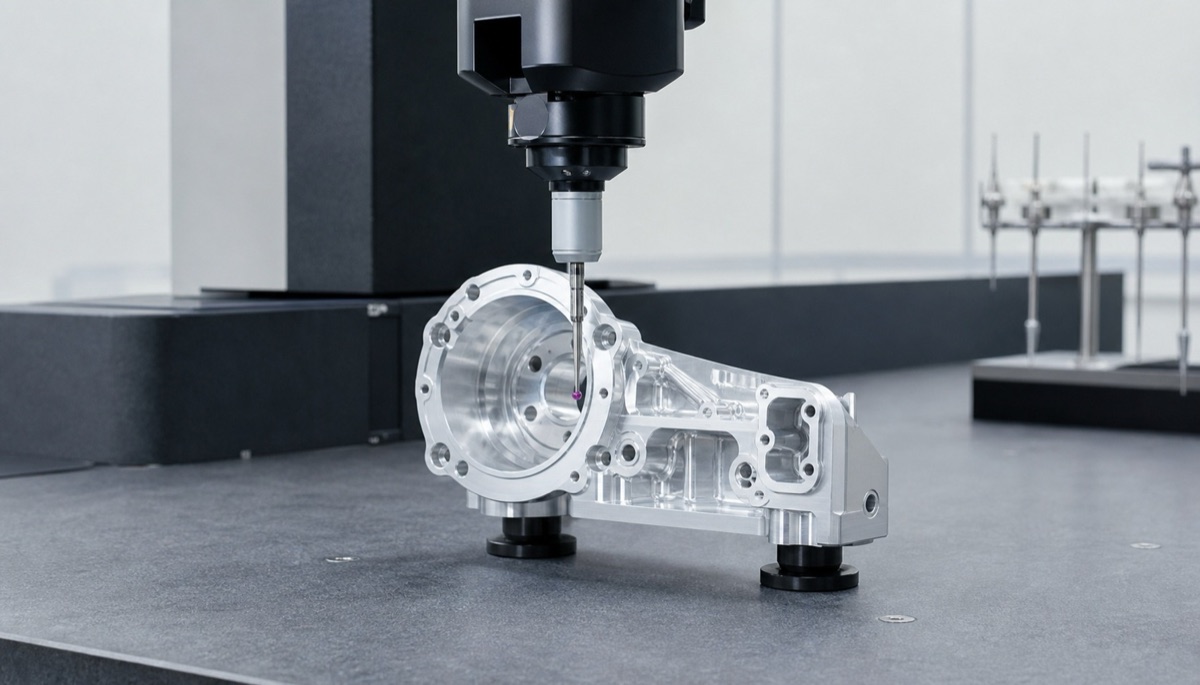
Todos los elementos críticos deben evaluarse desde las referencias de montaje, no con ajustes independientes por cara.
Información Para La RFQ
La justificación de una estrategia de cinco ejes requiere contexto de montaje y aceptación.
- Plano 2D y modelo 3D con la misma revisión
- Cara, eje, piloto y orientación principales
- Posiciones y ángulos críticos multicaras
- Interfaces de rodamiento, reductor, motor, sello, sensor y cable
- Material, pared, estabilización y reservas para recubrimiento
- Informe CMM, galgas, primera pieza y tamaño de lote
Resumen
Cinco ejes en una sujeción reduce el error al relacionar elementos multicaras con coordenadas comunes. El éxito aún depende de referencias funcionales, utillaje rígido y accesible, calibración, arranque por etapas, sobrematerial protegido e inspección alineada con el montaje.
FAQ
¿Una sujeción significa una sola operación?
No siempre. Puede existir una operación previa para crear la interfaz de amarre y un montaje principal que controla las caras funcionales.
¿Una máquina de cinco ejes garantiza la posición?
No. Calibración, deformación del útil, palpado, herramienta, temperatura y secuencia influyen en el resultado.
¿Por qué no ajustar cada cara por separado en CMM?
Los ajustes independientes eliminan la relación común y pueden ocultar el error que afecta motor, reductor, rodamientos o sensores.
¿Cuándo es aceptable un segundo acabado?
Cuando el acceso o el proceso lo exige y la referencia se transfiere con repetibilidad cuantificada, seguida de inspección de la relación completa.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.