
Un armazón de dedo robótico combina poco peso con nervios estrechos, cavidades profundas y numerosos microagujeros. La dificultad no consiste en fabricar cada elemento por separado, sino en conservar su relación después de liberar la pieza.
Un proceso estable integra referencias funcionales, apoyo adaptado, arranque escalonado, estrategia de microtaladrado e inspección en estado libre. Los parámetros finales dependen de la aleación, el estado del material y el plano aprobado.
Riesgos y controles habituales
| Riesgo | Causa probable | Control y evidencia |
|---|---|---|
| Recuperación elástica | Fuerza de apriete, zonas sin apoyo o arranque desequilibrado | Apoyo adaptado, fuerza limitada y nueva medición al liberar |
| Desvío o rebaba en microagujeros | Descentramiento, entrada inestable o mala evacuación | Herramienta corta, entrada estable y estrategia de viruta validada |
| Desplazamiento tras el volteo | Referencias incoherentes o baja repetibilidad | Mantener referencias funcionales comunes y verificar la segunda sujeción |
Comenzar por las referencias funcionales
Identifique caras de montaje, ejes de articulación y patrones de agujeros que gobiernan el montaje. Estos elementos deben definir el plan de sujeción; una superficie exterior estética rara vez es una referencia primaria fiable.
Apoyar sin imponer una forma
Las mordazas blandas o cunas adaptadas deben apoyar las zonas rígidas y permitir el acceso de corte. Aplique solo la fuerza necesaria. Una pieza correcta únicamente mientras está apretada no demuestra conformidad en estado libre.
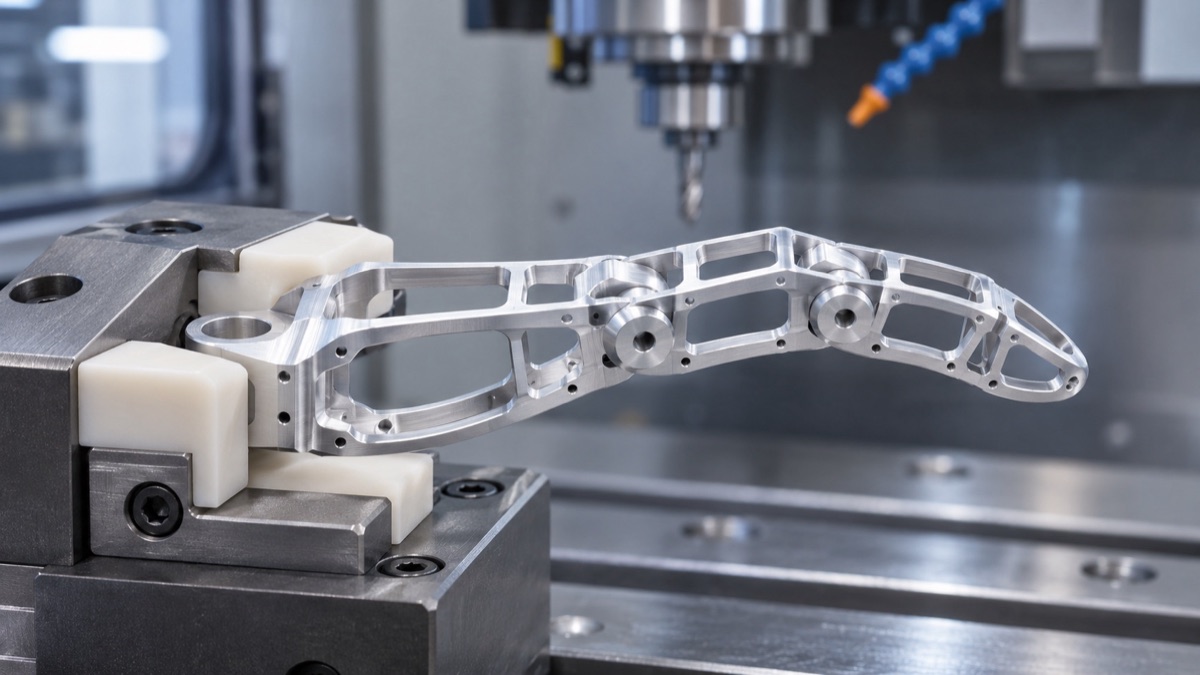
El apoyo adaptado y el apriete controlado ayudan a proteger las paredes de 2 mm durante el arranque de material.
Retirar material por etapas
Desbaste progresivamente zonas opuestas, deje sobrematerial equilibrado y libere la pieza antes del semiacabado. Acabe paredes y agujeros críticos cuando se haya reducido el desequilibrio de tensiones y material.
Tratar el microagujero como un proceso completo
Controle descentramiento, estabilidad de entrada, evacuación y desgaste. La calidad incluye también rebabas de salida y posición respecto al armazón, por lo que la inspección visual no basta.
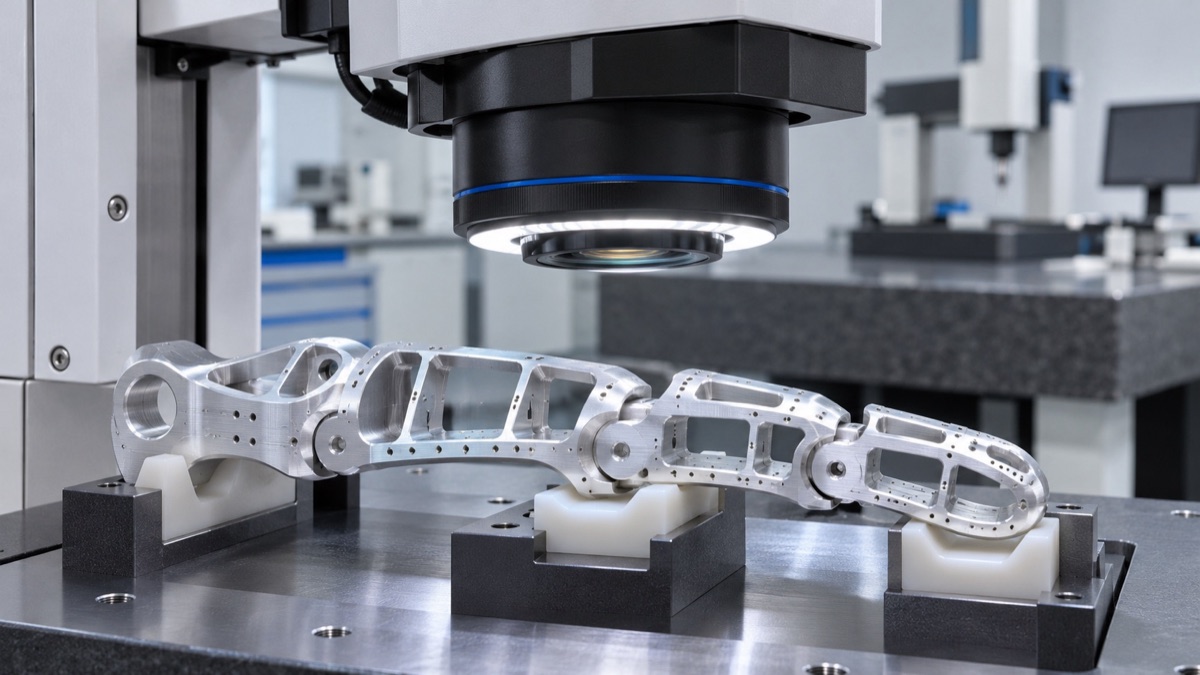
La inspección óptica y dimensional debe verificar microagujeros, geometría de pared y relaciones de referencia después de liberar la pieza.
Inspeccionar después de liberar
Utilice métodos ópticos cuando la fuerza de contacto pueda deformar la pieza y mida perfiles, espesores y posiciones críticas en estado libre. Registre por separado la condición de sujeción para transferir el proceso a producción.
Resumen
Un armazón fiable exige referencias funcionales, fuerza de apriete baja y repetible, arranque equilibrado e inspección después de liberar. Plano, material y método de medición deben revisarse juntos.
FAQ
¿Puede terminarse en una sola sujeción?
El acceso de cinco ejes puede reducir volteos, pero no elimina el control de tensiones, el apoyo ni la verificación en estado libre.
¿Un agujero menor siempre exige más velocidad?
No. Depende de diámetro, material, descentramiento, refrigeración o lubricación y evacuación. Deben usarse datos y pruebas validados.
¿Un prototipo correcto puede pasar directamente a serie?
No automáticamente. La serie requiere utillaje repetible, límites de vida de herramienta, frecuencia de inspección y un lote piloto representativo.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.