
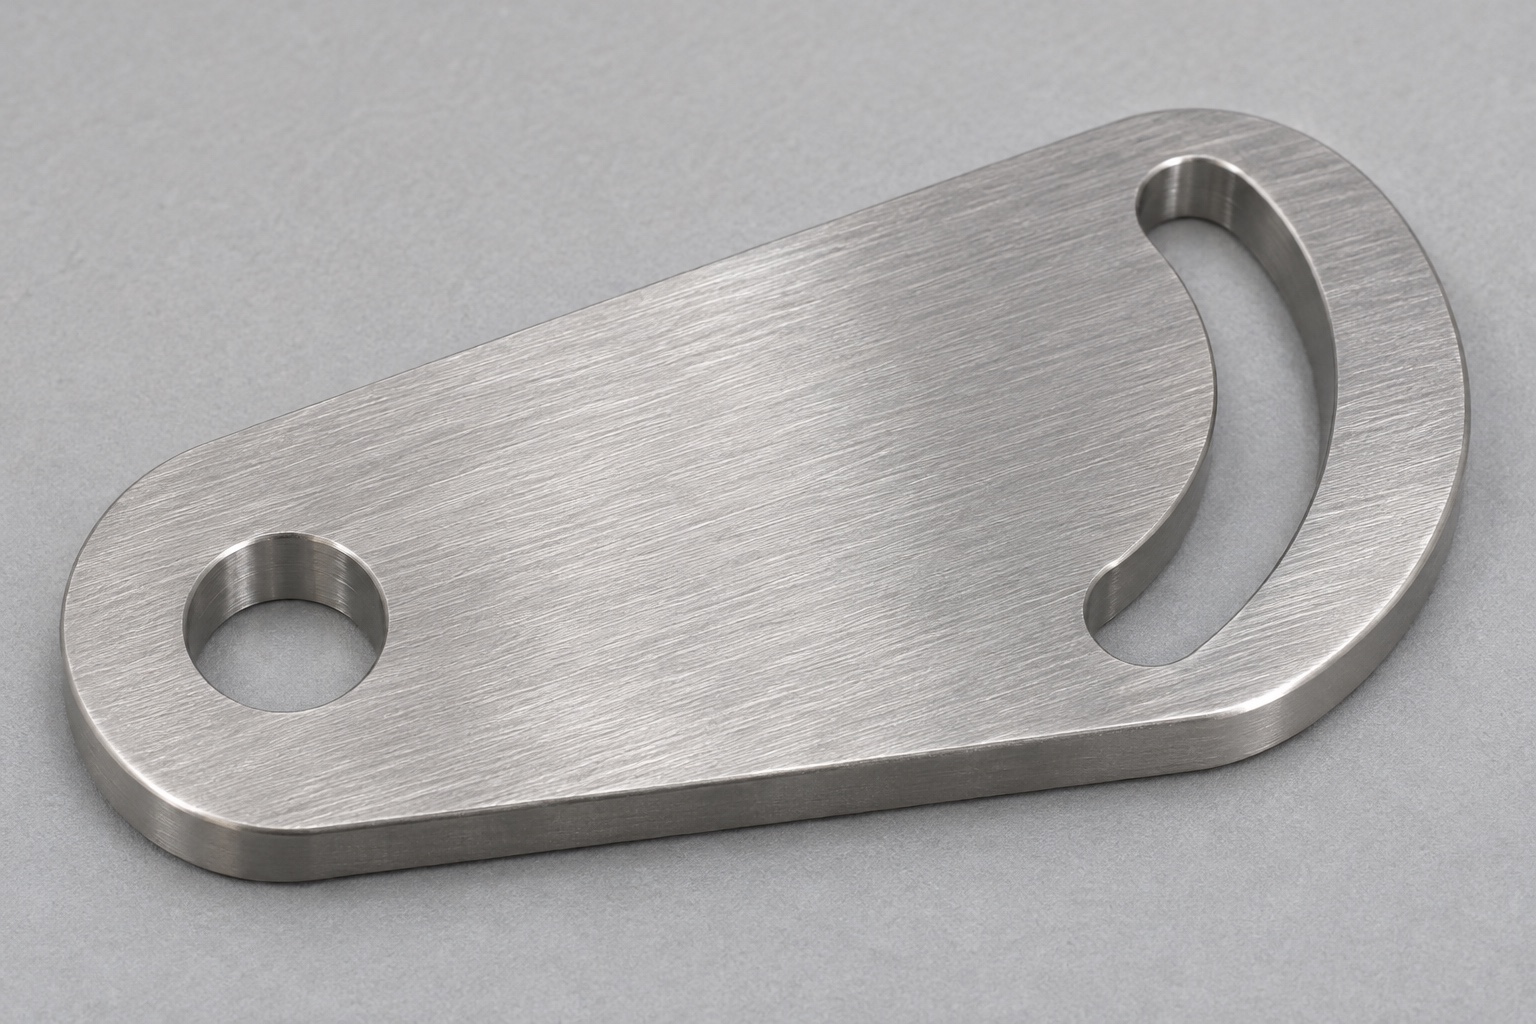
Definir la tarea de inspección del componente
El fresado CNC en 316L de una placa de leva para el cierre de una centrífuga empieza por requisitos geométricos controlados. El orificio de pivote, la ranura curva y las caras de apoyo cumplen funciones diferentes. Esta guía trata su fabricación e inspección en un componente genérico de laboratorio médico. No demuestra compatibilidad con una centrífuga, retención de la tapa, funcionamiento del enclavamiento ni seguridad durante el giro. Separe el componente del mecanismo y del sistema de control completos. El proveedor necesita una especificación aprobada, no instrucciones para deducir requisitos de seguridad a partir del nombre de la pieza.

Establecer la referencia del pivote
Determine si el orificio posiciona la placa o simplemente deja holgura alrededor de un apoyo localizado por otros medios. Identifique la cara de referencia y el elemento que fija la orientación angular. Relacione después el perfil de la ranura con esas referencias. Una anchura correcta no demuestra que la trayectoria esté bien situada respecto al pivote. La simetría visual tampoco establece la relación angular requerida. El plano debe permitir reproducir el sistema de referencias sin recurrir a un borde exterior elegido por comodidad. Distinga el tamaño de cada elemento de las relaciones geométricas que deben verificarse.
Especificar la ranura curva sin ambigüedad
Defina los límites reales de la ranura y el control de su perfil respecto al sistema de referencias. Si la trayectoria es circular y de anchura constante, indíquelo claramente. Si incluye una transición o una zona de anchura variable, no utilice una única cota de radio que omita ese cambio. Identifique si los extremos son funcionales o alivios de mecanizado. El modelo y el plano deben coincidir. El contorno exterior no define por sí solo la trayectoria del seguidor. El proveedor debe distinguir las paredes que guían el patrón de las regiones circundantes que simplemente dan continuidad a la placa.
Identificar el material y el estado superficial final
Especifique el material 316L, el espesor y la documentación requerida antes del mecanizado. Una superficie brillante no demuestra la identidad de la aleación. Defina por separado los tratamientos posteriores y el estado en que se aceptarán las dimensiones. Si se propone otro formato de material en bruto, revise sus consecuencias para el sobrematerial, la sujeción y las referencias. La denominación de la aleación no acredita idoneidad para la aplicación. En equipos de laboratorio médico pueden existir requisitos de limpieza, exposición química y aprobación del dispositivo que necesitan datos explícitos del diseño, no suposiciones del taller.
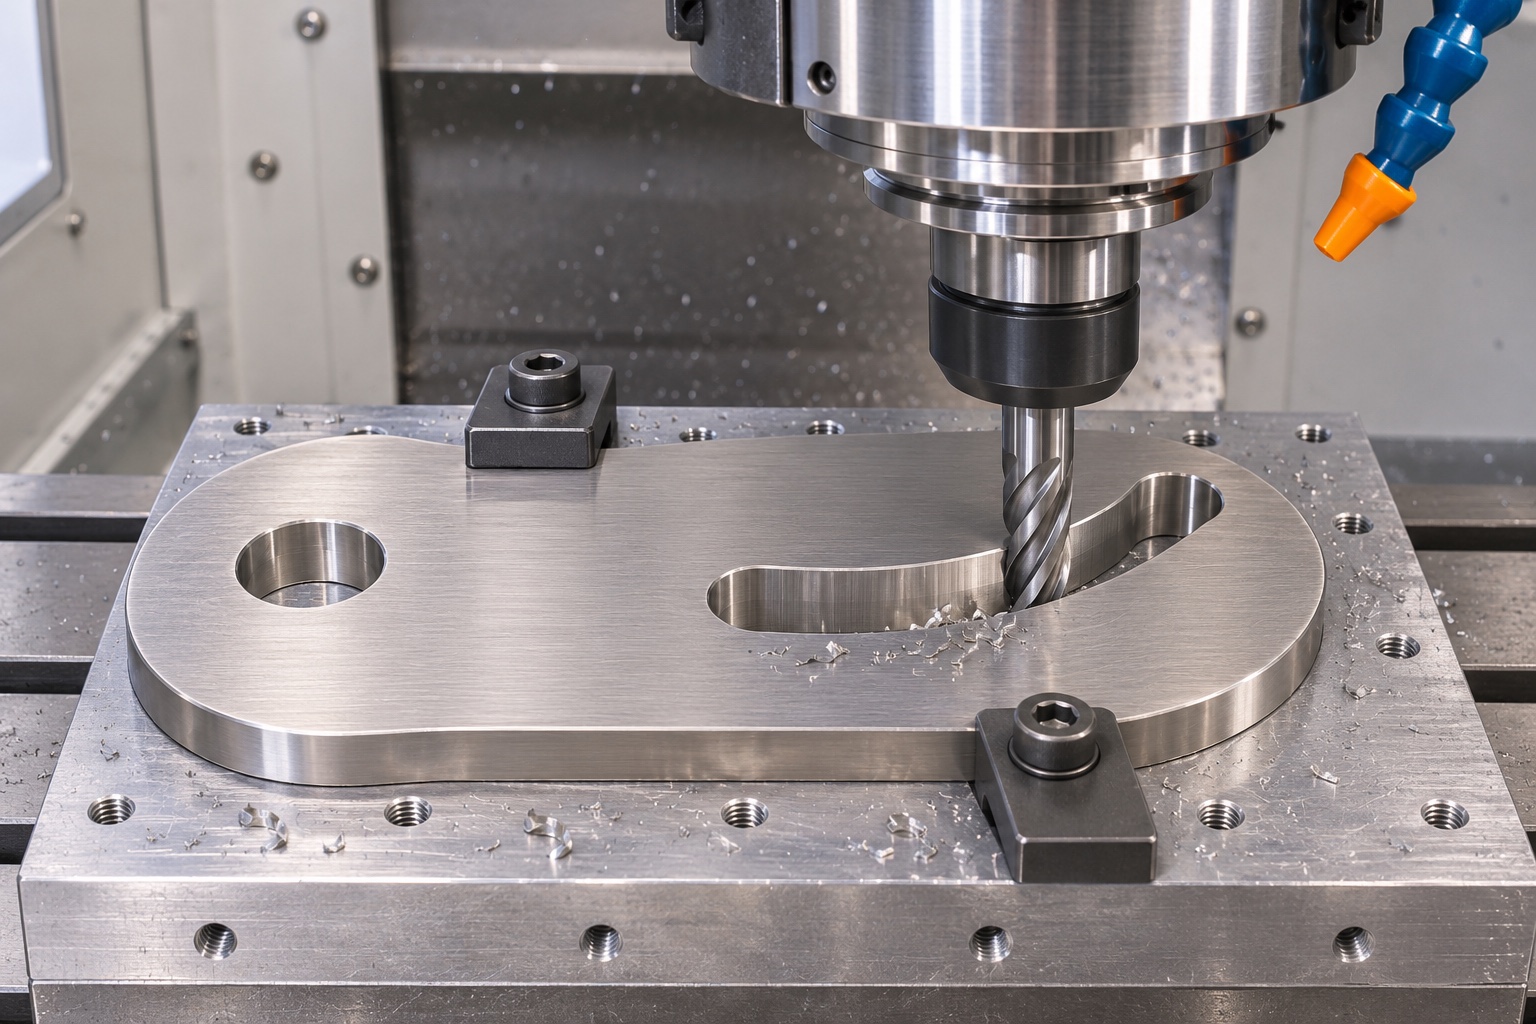
Apoyar la placa durante el desbaste
Elija una sujeción que apoye la placa cerca del corte sin obstruir la ranura ni cargar una sección estrecha. La pieza casi terminada puede comportarse de forma distinta al bloque inicial bajo las mismas abrazaderas. Conserve referencias y apoyos suficientes para el acabado. Si la ranura es pasante, compruebe la salida de la herramienta y la holgura respecto al útil. La hoja de preparación debe mostrar contactos y orientación. Una placa que queda plana bajo la sujeción no necesariamente cumple en estado libre. Inspeccione el estado exigido después de retirarla del útil, según el plan aprobado.
Mantener la relación entre orificio y ranura
Revise si el pivote y el perfil pueden acabarse manteniendo una referencia común. Esto puede reducir cambios de referencia, pero no elimina errores de herramienta ni la necesidad de inspección. Compruebe el acceso del cortador, la interacción cerca de los extremos y el acceso posterior de los instrumentos de medición. Si hace falta otra sujeción, defina cómo se recuperará la referencia. Una prueba de ajuste posterior no sustituye esa continuidad geométrica. Que un pasador atraviese el orificio es una observación local; no demuestra la relación completa si las demás referencias no están controladas.
Acabar paredes y aristas de forma controlada
La pared funcional de la ranura y el chaflán de entrada son características distintas. Defina un acabado de arista que elimine material levantado sin modificar el perfil ni reducir indebidamente la altura útil. Identifique las zonas donde el redondeo debe limitarse. Una instrucción genérica de pulir toda la pieza puede cambiar el contacto del seguidor. Revise ambas caras de la ranura, incluida la salida de herramienta. Tras el acabado o desbarbado aprobado, vuelva a comprobar el perfil afectado. Una entrada suave al tacto no acredita la condición de toda la pared ni la geometría de los extremos curvos.
Inspeccionar el perfil desde las referencias del plano
Defina el método de medición antes de aceptar la característica. Una máquina de medición por coordenadas o un método óptico pueden resultar adecuados, según el acceso y el requisito. Registre cómo se establecen el pivote, la cara y la orientación. Evalúe regiones definidas de ambas paredes, no solo puntos fáciles de alcanzar. Cuando se exige un control de perfil, unas pocas mediciones de anchura no equivalen a verificar toda la trayectoria. Separe los bordes de entrada de la pared útil. El informe debe identificar superficies y posiciones evaluadas y cualquier región que necesite otro método aprobado.
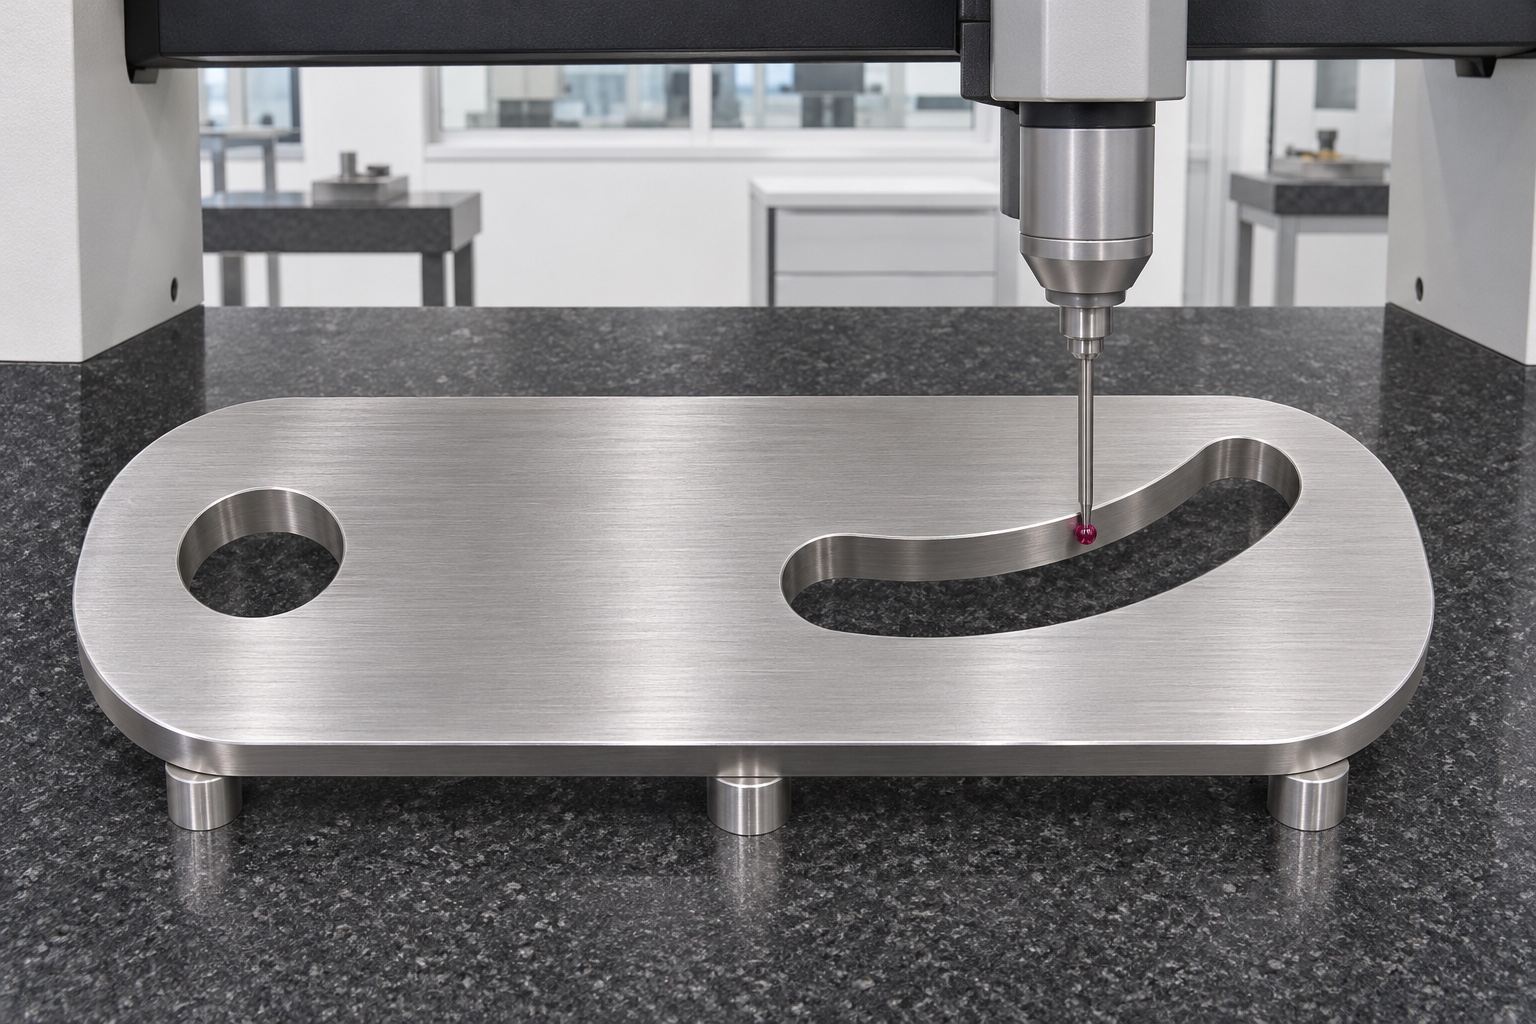
Separar espesor, planitud y ajuste de la ranura
El espesor, el asiento de la placa y la ranura pueden intervenir en aspectos diferentes del montaje. Corregir uno no corrige automáticamente los demás. Mida las caras en el estado de apoyo especificado y registre por separado daños locales o rebabas. Si la placa bascula en el útil de inspección, investigue si la causa es la pieza, suciedad, una arista o el propio apoyo antes de interpretar el perfil. Una medición de espesor en una esquina no demuestra todos los requisitos de las caras. El plan debe impedir que una prueba satisfactoria del seguidor cubra características que nunca se midieron.
Limitar la prueba con patrones inertes a la geometría
Un útil independiente y sin carga puede emplear referencias identificadas de pivote y seguidor para observar contactos a lo largo de un recorrido definido. Registre apoyo, orientación y posiciones intermedias. No es una prueba de seguridad del cierre, del control del motor ni de funcionamiento de la centrífuga. No modifique un cierre en servicio ni anule un enclavamiento para comprobar el mecanizado. La evaluación del equipo requiere el procedimiento aprobado por su responsable. El resultado útil del banco es una observación geométrica documentada bajo condiciones conocidas, interpretada junto con las mediciones, no una autorización de funcionamiento.
Controlar correcciones y manipulación
Si un patrón se atasca, conserve la observación y compruebe referencias, paredes y apoyo antes de modificar la ranura. Ensancharla hasta que el movimiento resulte libre puede destruir el perfil previsto. La corrección aprobada debe identificar dimensiones afectadas y comprobaciones que se repetirán. Después de la aceptación, separe las placas para evitar golpes entre caras y aristas. El embalaje debe proteger la geometría sin doblar la pieza ni dejar residuos no permitidos. La protección ordinaria no acredita entrega estéril. Mantenga la identidad del componente vinculada al informe que realmente le corresponde.
Preparar una solicitud basada en planos
Incluya modelo y plano controlados, material 316L, cantidad, referencias, requisitos del perfil, aristas y acabado final. Identifique los entregables de inspección del pivote, la trayectoria y las caras. Pida revisar accesos y cambios de sujeción antes de confirmar la ruta. Para una primera pieza, acuerde cómo se revisarán los hallazgos y las propuestas de corrección antes de continuar con el lote. Así se define un trabajo verificable sin inventar una capacidad de carga ni una prestación de seguridad. La aceptación del componente depende de su especificación aprobada; la aprobación del mecanismo completo sigue siendo independiente.
FAQ
¿Una anchura correcta demuestra todo el perfil?
No. La anchura es una característica local. La trayectoria y su relación con el pivote y la orientación requieren la inspección definida en el plano.
¿Qué referencias deben posicionar la placa?
Las definidas en el plano para pivote, cara y orientación. No sustituya esas referencias por un borde exterior cómodo sin autorización.
¿Puede ensancharse una ranura si el seguidor se atasca?
Solo con una corrección aprobada. Primero revise patrones, aristas, perfil medido y apoyos; después repita las comprobaciones afectadas.
¿Una sola sujeción garantiza precisión?
No. Puede reducir cambios de referencia, pero herramientas, apoyos y geometría final necesitan revisión y evidencia dimensional.
¿Una prueba en banco demuestra seguridad del cierre?
No. La observación sin carga trata solo determinadas relaciones geométricas. Retención, enclavamiento y seguridad necesitan evaluación del equipo.
¿Qué debe acompañar la solicitud de primera pieza?
Revisión del plano, material, requisitos de orificio y perfil, condiciones de inspección, estado final y entregables de aceptación.
tanghangyun@oemach.com