
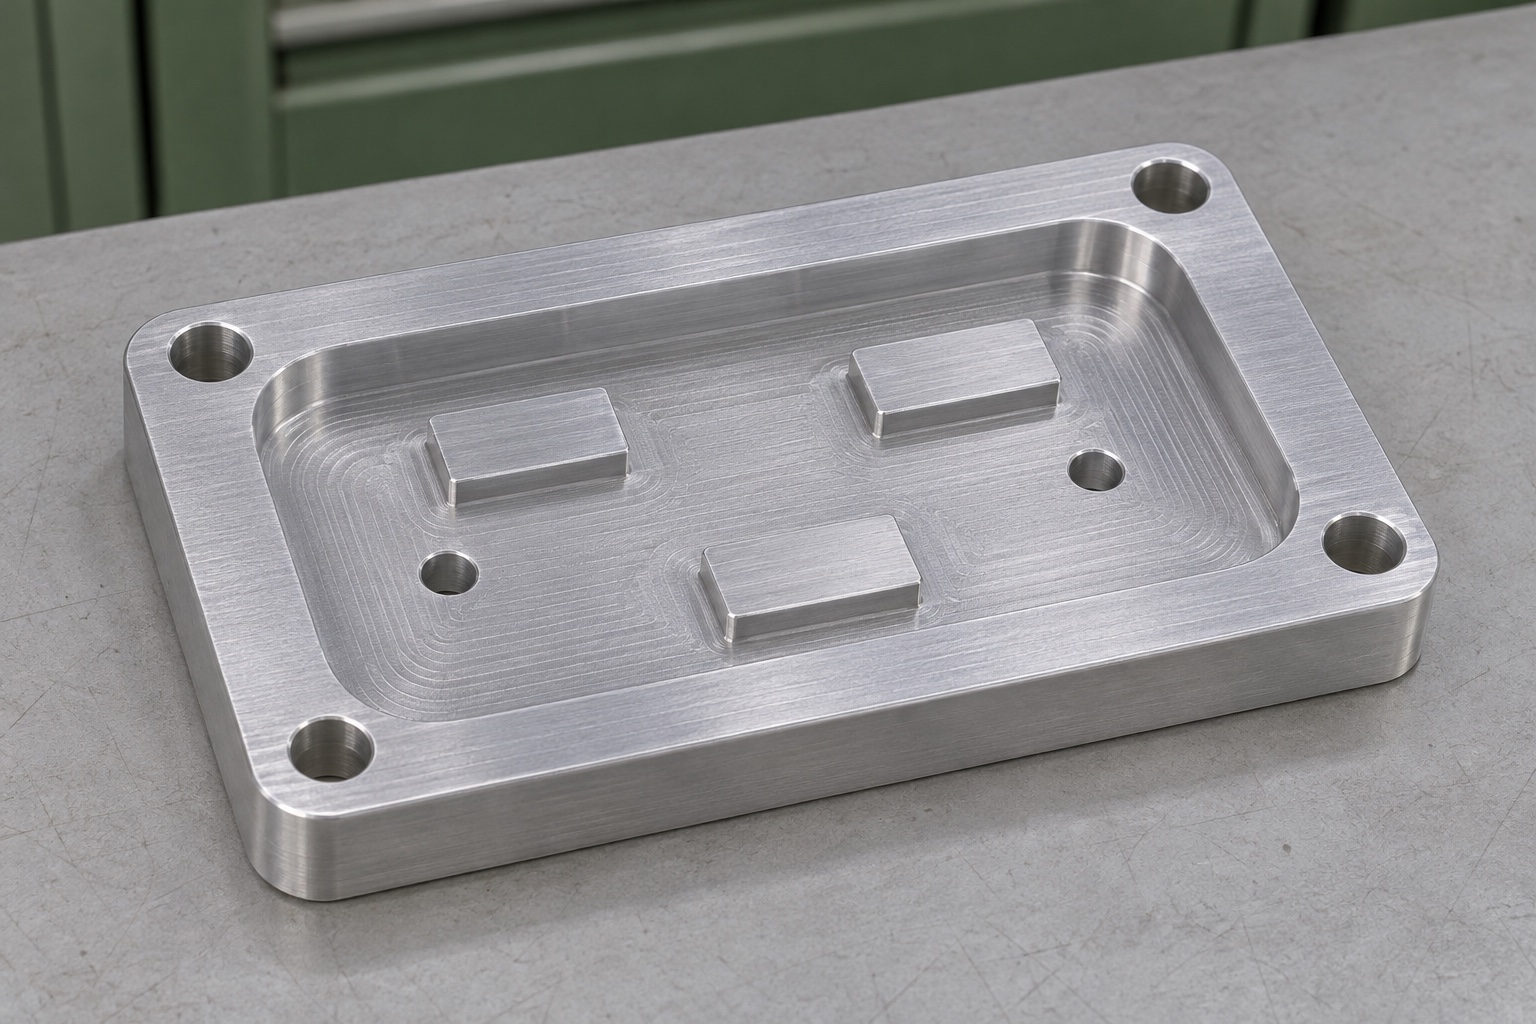
Separar el soporte del patrón de calibración
El fresado CNC de un soporte de aluminio 6061 para una diana de escáner intraoral trata la geometría que sostiene un objeto de referencia independiente en un útil de ingeniería dental. Base, zonas de apoyo y elementos de posicionamiento no convierten el soporte en un patrón calibrado ni demuestran precisión del escáner. Esta guía examina un componente genérico, no un procedimiento de calibración clínica. El responsable debe definir la diana, su interfaz y aceptación del sistema. Distinga lo que fabrica el proveedor de la información óptica y las aprobaciones que proceden de otros elementos del conjunto.

Definir referencias de montaje y de la diana
Identifique cómo se coloca el soporte en su útil y relacione con ese montaje el plano de asiento y la posición de la diana. Un fondo de cavidad plano no representa necesariamente el asiento si el objeto solo descansa en zonas elevadas. Haga explícitos los contactos. Separe elementos que posicionan de tornillos o abrazaderas que únicamente retienen. El inspector debe reproducir las referencias sin adivinar qué superficie próxima es funcional. Si se prevén varias dianas, cada interfaz necesita definición controlada; no basta decir que todas caben en la misma cavidad. Esa distinción evita aceptar posiciones diferentes como si fueran equivalentes.
Distinguir zonas de apoyo y de holgura
Indique dónde descansa el objeto y qué regiones proporcionan espacio libre. No exija el mismo control de plano a todo el fondo si solo unas zonas son funcionales. A la vez, no considere inocuas zonas sin medir que podrían contactar con la diana. Revise alivios y radios interiores accesibles. Una rebaba o elevación local puede crear un apoyo no previsto aunque las superficies principales parezcan correctas. Plano e inspección deben permitir distinguir un asiento deliberado de una interferencia accidental antes del montaje. La apariencia general de la cavidad no sustituye esa definición de contactos.
Especificar aluminio y estado superficial final
Defina aleación, temple, formato y documentación. Si se exige anodizado u otro tratamiento, indique si las características de apoyo y posicionamiento se aceptan antes o después. Identifique contactos protegidos o enmascarados cuando influyan. No seleccione un acabado solo porque su color parezca apropiado para un útil óptico. Comportamiento óptico, durabilidad y compatibilidad necesitan los requisitos reales de la aplicación. Esta guía no afirma que un acabado mejore el escáner. El proveedor requiere una condición final verificable y una ruta que compruebe la geometría crítica después de cualquier proceso capaz de alterarla.
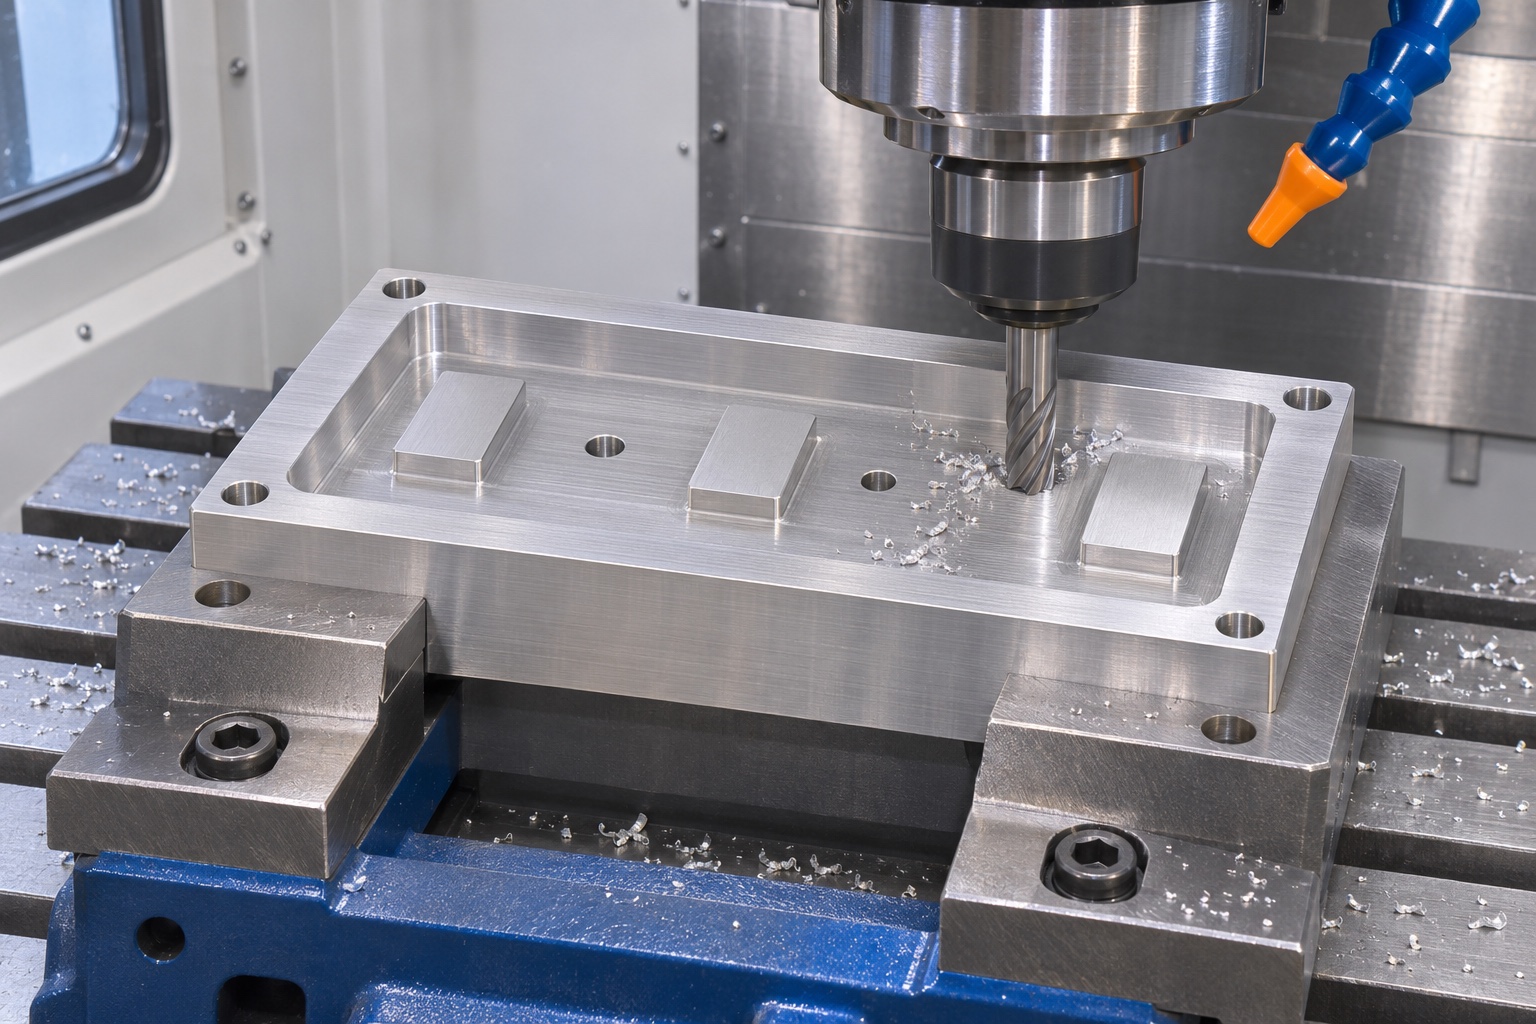
Desbastar conservando apoyo y sobrematerial
Revise pieza en bruto, montaje y cavidad antes de retirar material. Conserve referencias para las operaciones que fijan plano de asiento y posiciones. Una cavidad profunda o una zona elevada estrecha puede cambiar la respuesta a la sujeción respecto al bloque inicial. Muestre dónde apoya la pieza y dónde se aplica fuerza. Reserve sobrematerial de acabado acorde con la ruta, sin dar todas las superficies por terminadas durante desbaste. Considere también el acceso de inspección y la medición después de liberar la pieza. La geometría aceptada no debe ser únicamente la forma que el útil obliga a adoptar durante el corte.
Mantener la relación entre plano y posicionadores
Cuando resulte práctico, termine apoyos y elementos de posicionamiento relacionados manteniendo una referencia común. Esto reduce transferencias, pero no demuestra automáticamente el resultado. Si hay otra preparación, defina cómo recuperar y comprobar el montaje de referencia. Revise acceso junto a paredes y detalles de posicionamiento antes de elegir la ruta. Medir el diámetro de un orificio no acredita su posición respecto al plano de asiento. La hoja de proceso debe identificar relaciones preservadas, no limitarse a decir que se fresa una cavidad y se taladran agujeros. El plano real determina qué continuidad es funcionalmente importante.
Acabar aristas sin crear nuevos contactos
El tratamiento de aristas junto a apoyos, alivios y orificios debe conservar la geometría útil. Una rebaba en la entrada o un chaflán manual excesivo puede alterar el asiento del localizador o la diana. Defina el estado permitido e inspeccione después de producirlo. No pula manualmente una superficie funcional para uniformar el aspecto. Si un acabado local no puede medirse con el equipo previsto, resuélvalo antes de aceptarlo. Apariencia, rugosidad y requisitos geométricos del plano son características distintas. No deben fusionarse en una orden genérica de fabricar un soporte preciso sin indicar cómo se verificará.
Inspeccionar el asiento en un montaje reproducible
El plan debe identificar referencias de montaje, zonas evaluadas y método para establecer el plano de asiento. Registre apoyo y estado libre o montado exigido. La idoneidad de medición por coordenadas u otra técnica depende del acceso y del requisito real. Evite ajustar un plano a puntos cómodos que omitan un apoyo necesario o incluyan una región que no debe contactar. Si la pieza bascula, investigue residuos, aristas, apoyo y geometría antes de interpretar otra medición. Un informe claro identifica regiones y condiciones evaluadas en lugar de afirmar sin matices que toda la cavidad es plana.
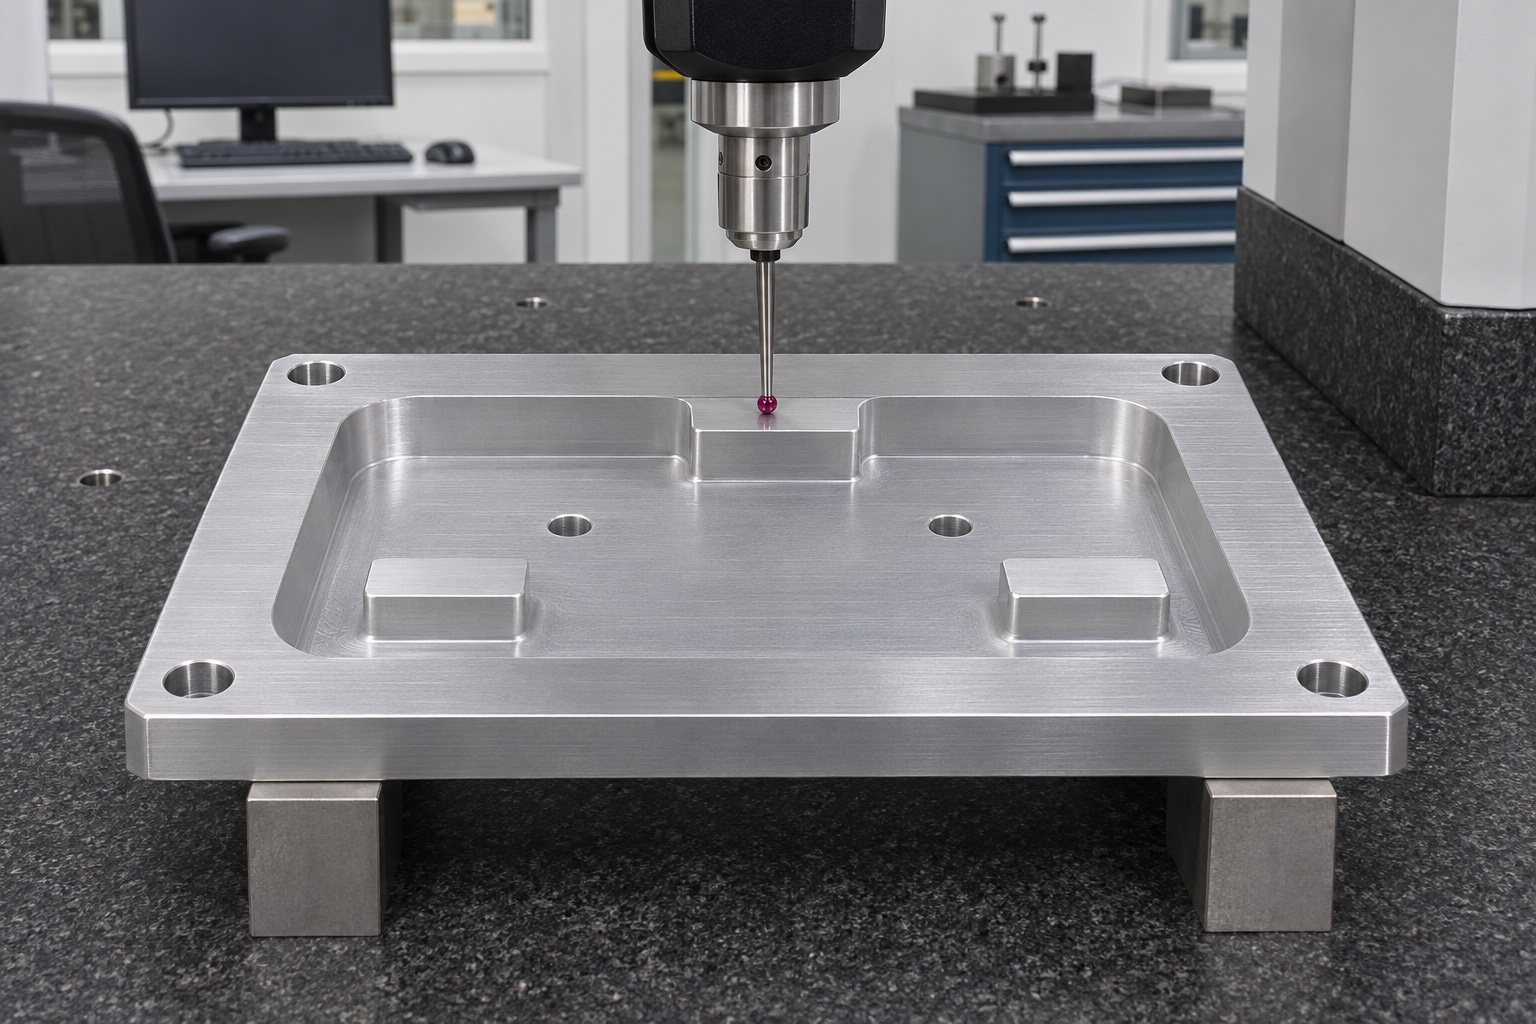
Medir posición y altura montada por separado
Compruebe localizadores e interfaces frente a las referencias aprobadas. Que un pasador entre no demuestra la posición del orificio ni la altura que ocupará la diana. Si se instalan elementos separados, plano y pedido deben definir identidad, instalación e inspección final del montaje. No deduzca un ajuste a presión ni instale herrajes a partir de una imagen. Las mediciones del soporte y la posición observada del objeto colocado son registros relacionados pero diferentes. Separarlos ayuda a decidir si una discrepancia pertenece al mecanizado, al localizador o al objeto de referencia, sin atribuir automáticamente todo al soporte.
Usar una prueba inerte solo para geometría
Un montaje controlado puede emplear un bloque inerte definido para observar asiento y holgura sin calibración óptica. Identifique bloque, apoyo y método. No use la respuesta aparente del escáner como sustituto de la inspección dimensional ni modifique una instalación clínica operativa para evaluar un soporte genérico. Que el bloque asiente sin bascular no acredita precisión óptica, repetibilidad entre sesiones o compatibilidad comercial. El resultado es una observación limitada bajo condiciones específicas, comparada con medidas e interfaces reales. Cualquier conclusión más amplia necesita procedimientos y evidencia propios aprobados por quien responde del sistema.
Investigar un asiento incorrecto antes de retocar
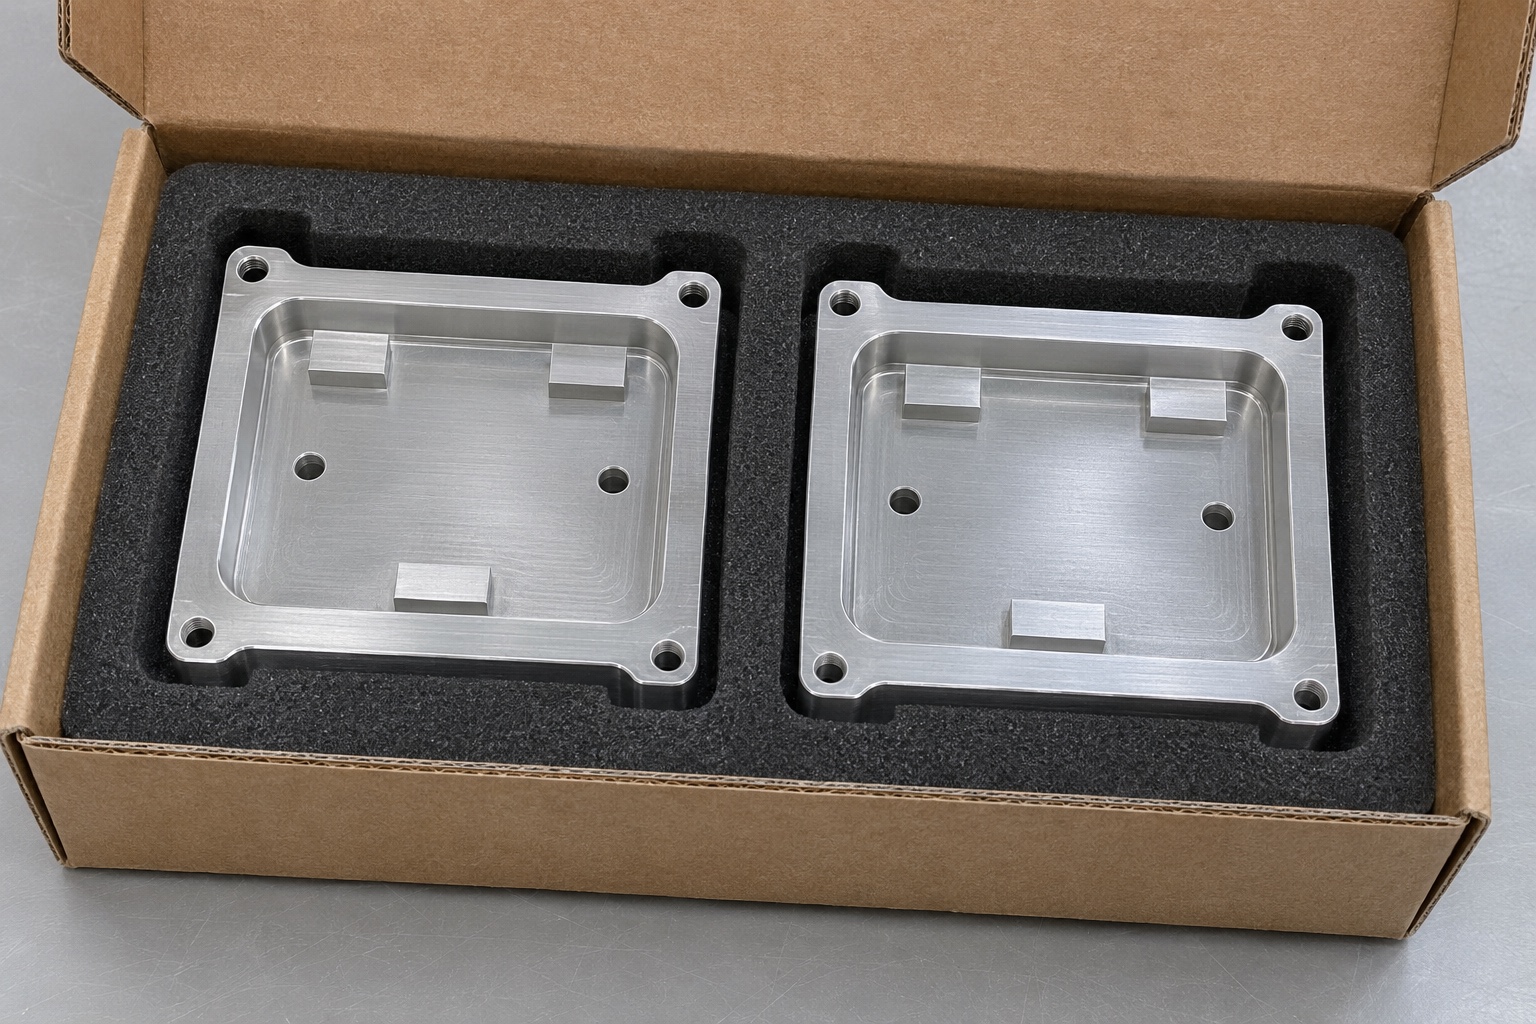
Si el patrón toca una zona no prevista, conserve la observación y revise apoyo, alivio, arista y localizador pertinentes. Compruebe también patrón y útil antes de modificar el soporte. Bajar todos los apoyos o ensanchar la cavidad puede eliminar un contacto visible cambiando el plano que el diseño quería mantener. Toda corrección requiere aprobación y reinspección de características afectadas. Tras aceptación, proteja contactos frente a golpes y residuos. El embalaje no debe precargar zonas delgadas ni dejar películas no controladas. La protección ordinaria no se describe como entrega estéril ni como calificación óptica.
Solicitar fabricación con evidencia definida
Aporte modelo y plano controlados, estado del aluminio 6061, cantidad, acabado, referencias y requisitos críticos de asiento y localizadores. Defina entregables y la interfaz de diana o herrajes separados, sin pedir al taller que deduzca requisitos de calibración de la palabra escáner. Revise accesos antes del pedido y acuerde la gestión de discrepancias de primera pieza. Esto permite aceptar un componente sin inventar rendimiento óptico o compatibilidad clínica. Su evidencia geométrica permanece distinta de la información del patrón calibrado y de la aprobación del sistema dental completo. Cada conclusión necesita el registro adecuado a su alcance.
FAQ
¿El soporte es un patrón calibrado?
No. Sostiene un objeto de referencia definido por separado. Sus dimensiones no establecen calibración óptica ni precisión del escáner.
¿Por qué separar apoyos y fondo de cavidad?
Solo los contactos definidos establecen el asiento. Las regiones de holgura no deben confundirse con superficies de apoyo ni generar contactos accidentales.
¿Que un pasador encaje acredita su posición?
No. El ajuste es local. Posición y relación con referencias de montaje y asiento requieren evidencia dimensional independiente.
¿Debe comprobarse el plano después del tratamiento?
En el estado final exigido por el plano. Los tratamientos e instalaciones que afecten geometría crítica necesitan verificación adecuada.
¿Un bloque inerte puede calificar un escáner?
No. La prueba observa geometría en ese banco. Precisión óptica y aprobación del sistema necesitan evaluación controlada propia.
¿Qué revisar antes de rebajar un apoyo alto?
Patrón, útil, aristas y mediciones. Obtenga aprobación y repita las comprobaciones de plano y posicionamiento afectadas.
tanghangyun@oemach.com