
La etapa lenta de un RV es un sistema de discos, excéntrica, pasadores, rodamientos y holgura. Un perfil preciso puede generar variación si su relación con el resto es incorrecta.
Geometría aprobada, programa de mecanizado y medición comparten revisión y se completan con prueba emparejada durante una vuelta.
Errores combinados
| Problema | Causa | Evidencia |
|---|---|---|
| Error de transmisión | Perfil, modificación y excéntrica | Desviación, excentricidad y curva |
| Contacto desigual | Posición, diámetro o carcasa | Patrón, pasadores y huella |
| Piezas buenas se bloquean | Holgura no validada | Identificación, par y variación completa |
Tratar el reductor como una cadena
Perfil, pasadores, excentricidad y juego de rodamiento actúan juntos. Las relaciones de referencia importan tanto como cada precisión individual.
Sincronizar versiones digitales
La modificación hace el contorno específico. Modelo, compensación, programa y software metrológico deben usar los mismos datos aprobados.
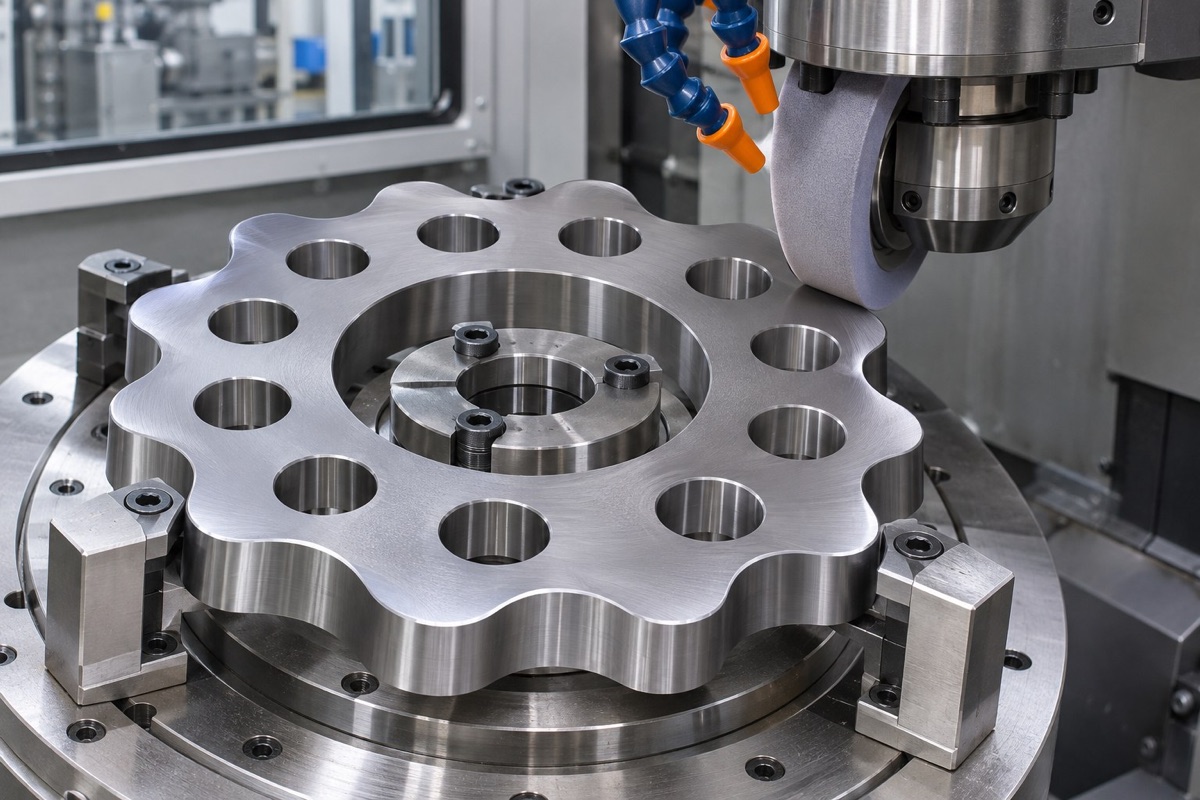
El perfil digital aprobado debe mantenerse alineado con agujeros excéntricos y de salida.
Mecanizar desde referencias excéntricas
Tras el tratamiento, verifique deformación y recupere referencias antes del acabado. Complete agujeros relacionados en sujeciones repetibles.
Controlar el conjunto de pasadores
El diámetro no basta. Evalúe distribución desde un centro común, forma de carcasa, cara y patrón montado.
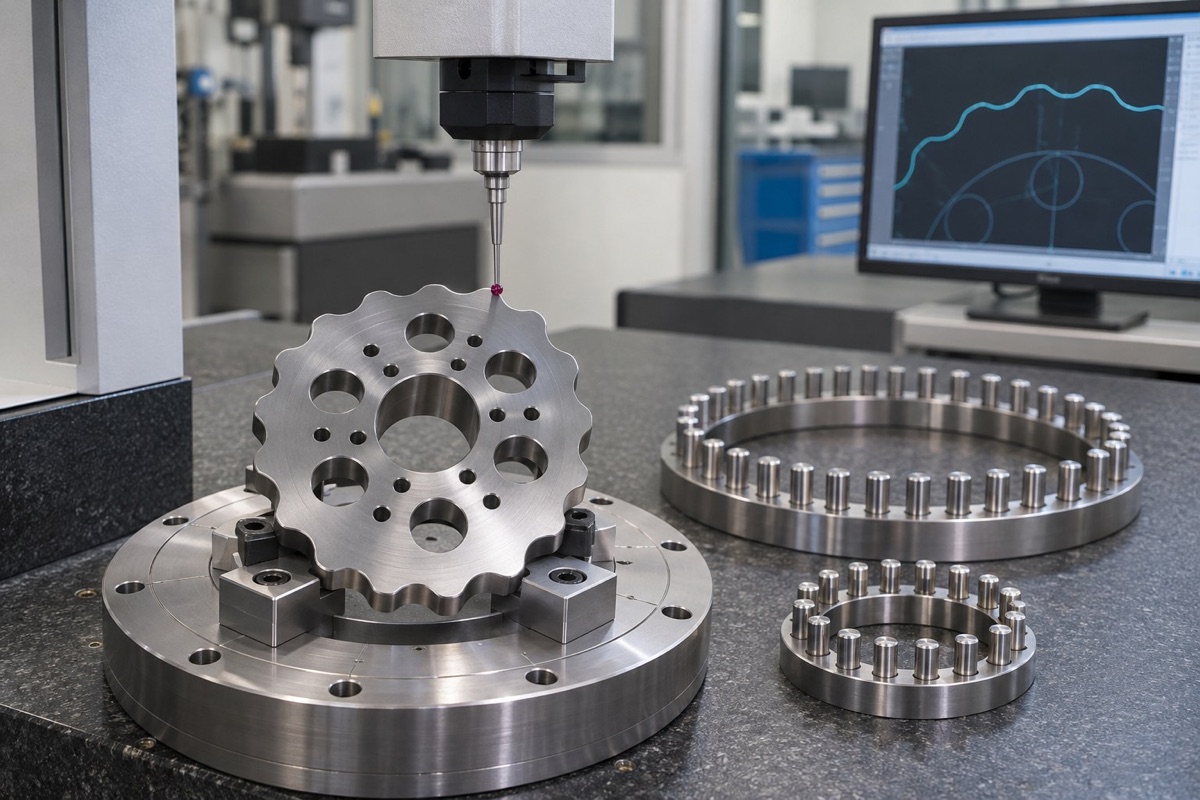
La inspección individual se completa con contacto, par inicial y giro completo.
Combinar metrología y prueba
Fije puntos, referencia y filtrado del perfil. Numere pares y registre contacto, par inicial y variación de vuelta completa.
Resumen
La precisión RV exige datos sincronizados, referencias excéntricas comunes, control del conjunto y pruebas emparejadas trazables.
FAQ
¿Puede aceptarse con tolerancia de perfil?
Sí, solo con contorno teórico, referencias y algoritmo aprobados.
¿Por qué el contacto es desigual con pasadores correctos?
También influyen posición, redondez, excentricidad y holgura.
¿La inspección sustituye la prueba?
No. La inspección localiza; la prueba valida el engrane real.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.