
Definir el cubo como una interfaz mecánica
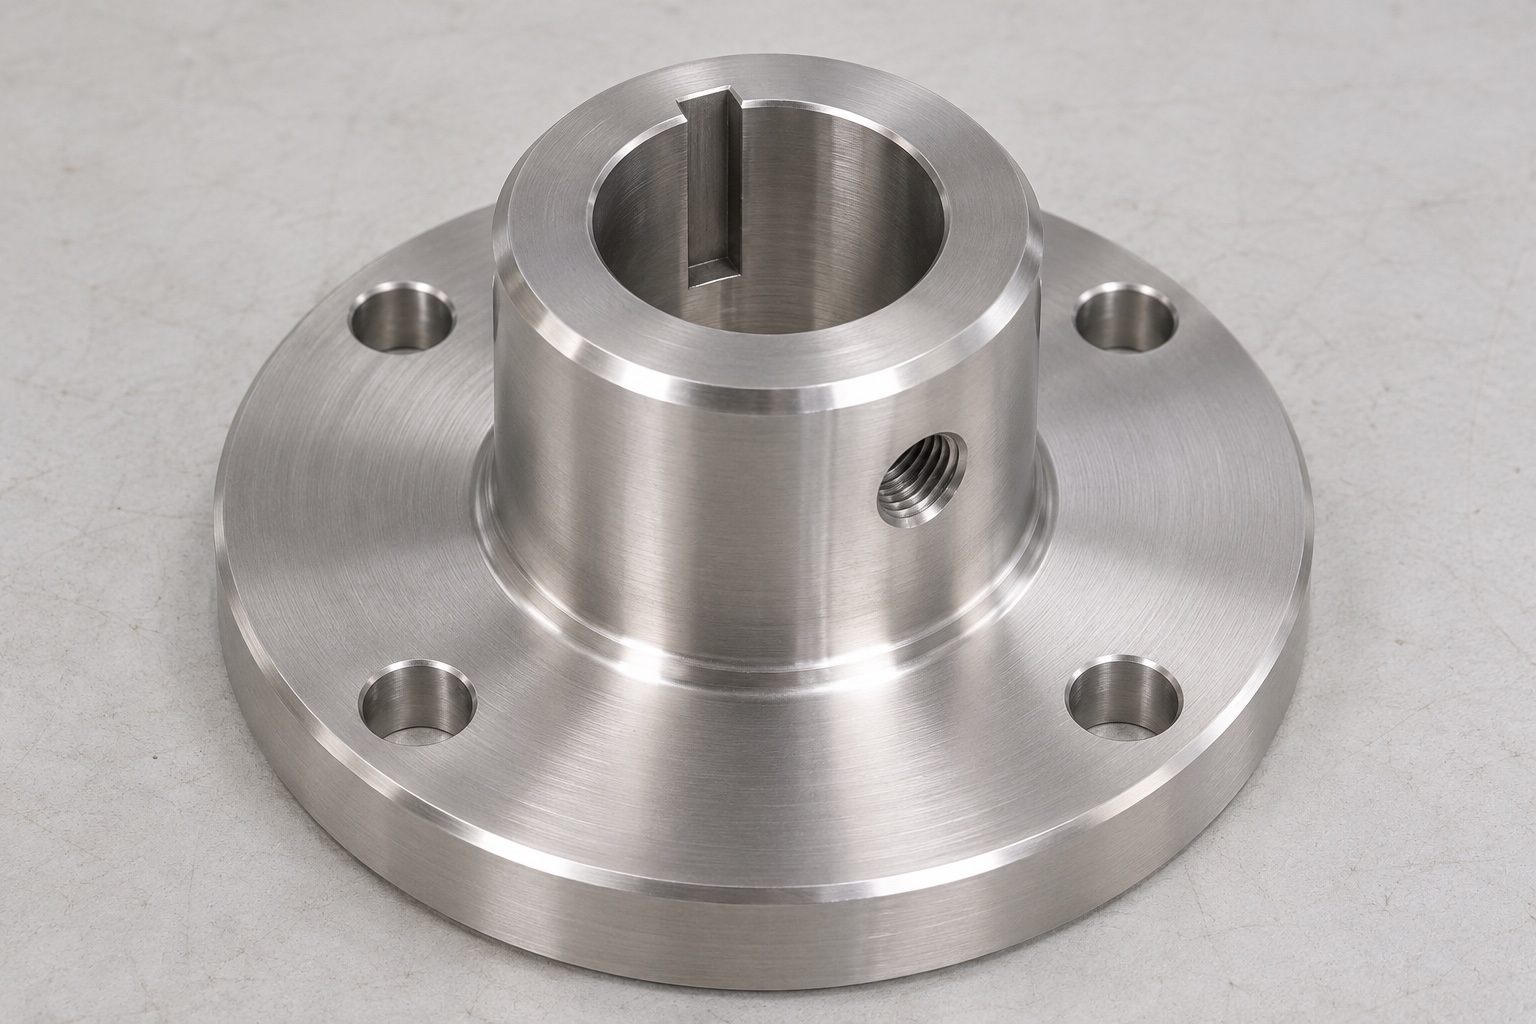
El torneado CNC 316L para el cubo del carrusel de un analizador médico comienza con la conexión entre un eje, una brida y la estructura giratoria soportada. Un orificio central puede ubicar el cubo mientras que un chavetero controla su relación angular. Los orificios de brida y una característica de tornillo radial introducen relaciones adicionales que deben especificarse. Esta guía aborda la fabricación y la inspección dimensional de esas características. No establece la velocidad del carrusel, el par transmitido, la temperatura del reactivo ni el rendimiento del ensayo. El término carrusel de reactivos identifica un contexto de aplicación, no una prueba de compatibilidad con un analizador comercial. Mantenga la aceptación de los componentes separada de la validación del instrumento completo y su proceso operativo.

Elija el taladro de centrado y la referencia axial
Identifique la región del orificio que realmente se ubica en el eje y la cara de la brida que establece el asiento axial. Los chaflanes de entrada y las áreas rebajadas no deben confundirse con la longitud de contacto utilizable. El diámetro exterior más grande no es automáticamente la referencia funcional. Un dibujo debería permitir al inspector reconstruir el eje de trabajo y el plano de asiento sin un ensamblaje no documentado. Si otra pieza determina la referencia real, proporcione su geometría aprobada o un método de referencia definido. Relacione los requisitos de bridas y chaveteros con esas referencias en lugar de con cualquier superficie exterior que resulte conveniente para un tornillo de banco o un dispositivo de medición.
Describir completamente el chavetero interno
Indique el ancho del chavetero, la definición de profundidad, la longitud útil y la condición final. Aclarar si discurre por el orificio o termina antes de un hombro. Un tamaño de chaveta nominal por sí solo no describe el espacio libre requerido en la parte inferior o su relación con el diámetro de ubicación. Los requisitos de acoplamiento de chaveta y eje deben provenir de la definición de ensamblaje aprobada. No los infieras a partir de una fotografía. Revise si la ruta de corte seleccionada puede producir e inspeccionar la geometría final requerida. Una característica brochada, ranurada o fresada puede implicar diferentes restricciones de acceso; la ruta necesita aprobación para la parte real en lugar de una suposición universal.
Relacionar el patrón de brida con la orientación angular
Los orificios de las bridas forman un patrón relacionado con el eje del orificio y, cuando se especifica, con el chavetero. Anota qué característica establece el origen angular. Un grupo de agujeros individualmente correctos aún se puede girar con respecto al chavetero o desplazarse del eje de trabajo. Distinga el tamaño del agujero de la posición del patrón. Si se necesita una referencia asimétrica para evitar un ensamblaje invertido, identifíquela en el dibujo en lugar de confiar en la memoria del operador. Incluir el acceso a ambas bocas de orificio en la revisión de fabricación. El plan de inspección debe explicar cómo se evalúa el patrón sin utilizar un eje no verificado o un carrusel de prueba como única referencia.
Especifique la rosca radial y la envolvente del tornillo
Una característica de rosca radial necesita una identidad de rosca definida, una condición de entrada y una longitud de roscado útil definida. Identifique si desemboca en el taladro central o termina en material restante. No asuma que todos los cubos utilizan la misma construcción. Cualquier intersección con el chavetero u otra característica debe mostrarse y verificarse para determinar el acceso y la condición del borde. La geometría real del tornillo y su posición en el conjunto requieren una definición separada. Un calibre de rosca no establece contacto con la punta del tornillo, fuerza de retención ni capacidad de torsión. Mantenga esas preguntas con el propietario de la conjunto. La fabricación necesita una descripción clara del agujero, su ubicación y su estado de aceptación final.
Confirmar los requisitos de material y superficie final
Especifique la designación de 316L, la forma de suministro y la identificación del material requerido. Una aleación de acero inoxidable de aspecto similar no es un sustituto automático. Si se requiere un tratamiento de superficie posterior o un paso de limpieza especial, indique el proceso aprobado e identifique las dimensiones que se aplican después. Una cara brillante no demuestra la identidad del material, el rendimiento contra la corrosión ni un nivel de limpieza validado. Esta guía no selecciona tratamientos para la exposición a reactivos. El propietario debe definir si se produce exposición y qué pruebas se requieren. Mantenga los documentos de materiales vinculados a la revisión de fabricación para que un cambio de proceso posterior no se confunda con la misma condición aceptada.
Planifique juntos el torneado y las operaciones secundarias
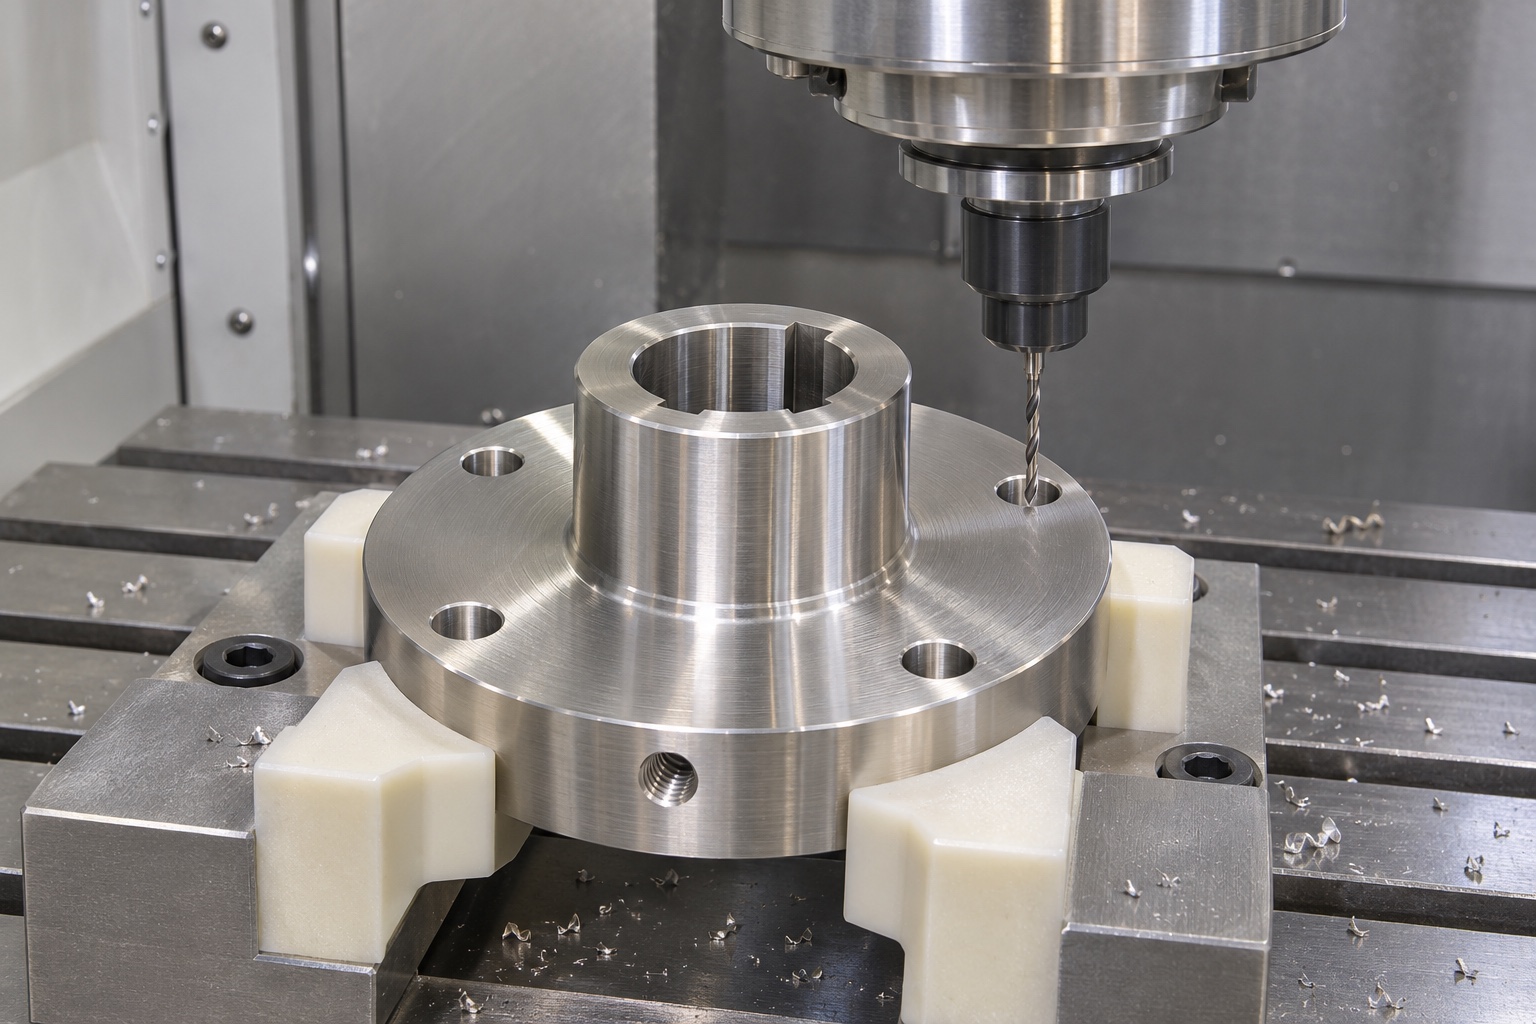
El torneado puede establecer características accesibles de orificio, saliente y brida como un conjunto de referencia coherente cuando la configuración real respalda esa relación. Revise después cómo se sujeta el cubo para el chavetero, el patrón de brida y el orificio radial. La sujeción debe recuperar las referencias terminadas sin marcarlas ni tapar los accesos necesarios. La secuencia y las condiciones de corte dependen de la pieza en bruto, la máquina y la geometría; no se propone ninguna velocidad o avance universal. El plan de proceso debe identificar qué superficies se acaban juntas, cuáles se transfieren y cuáles se inspeccionarán después del corte posterior. Una configuración puede reducir las transferencias, pero no es evidencia de que todas las relaciones sean automáticamente correctas.
Controlar bordes en entidades de intersección
La entrada del orificio, los bordes del chavetero, los orificios de las bridas y la rosca radial pueden retener material levantado o virutas. Defina el acabado de borde permitido sin quitar una superficie de ubicación útil ni cambiar una cara de contacto del chavetero. Donde el orificio radial se cruza con el orificio, inspeccione la intersección real utilizando un método acordado. Una boca exterior suave no establece la condición interior. No utilice un eje insertado para apartar residuos inexplicables y considerar que el ajuste es aceptable. La limpieza y los controles dimensionales deben seguir siendo pasos identificables. La retirada ordinaria de virutas de mecanizado no debe describirse como preparación estéril o aprobación para el contacto con reactivos o muestras de pacientes.
Construya un plan de inspección basado en relaciones
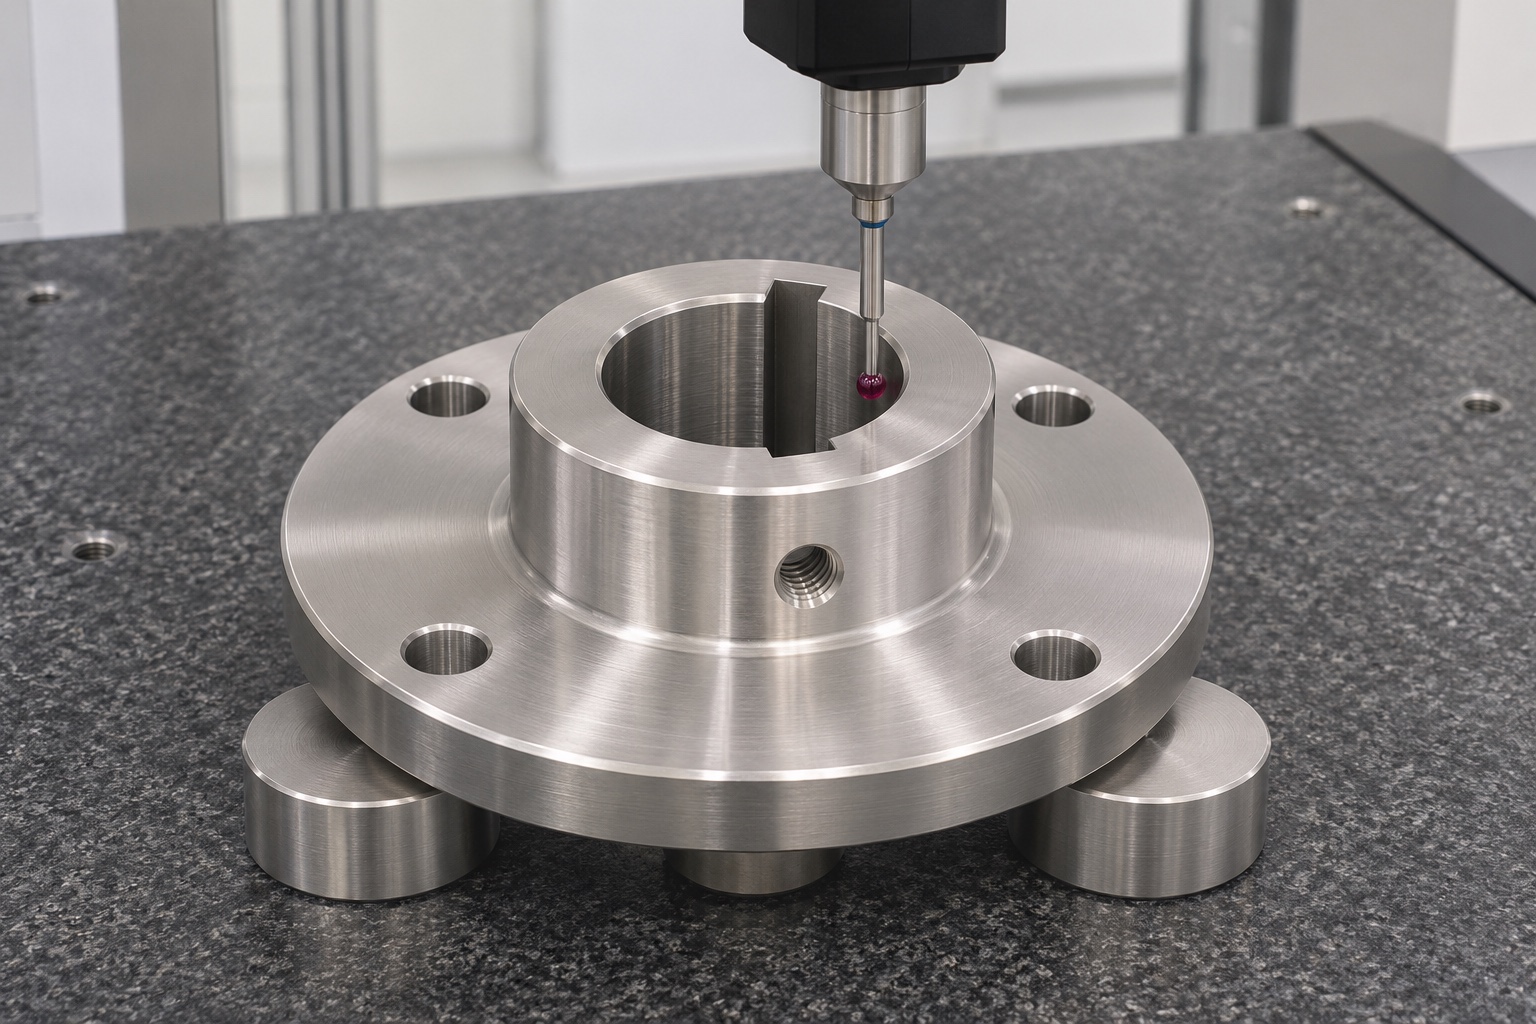
Evalúe el taladro de centrado, la cara axial, el chavetero y el patrón de brida en el sistema de referencia especificado. Una verificación del diámetro no puede establecer la orientación angular del chavetero ni la orientación de la cara. Elija métodos de medición según el acceso y las características, incluida la forma en que la profundidad del chavetero se relaciona con el orificio. Una configuración de coordenadas necesita contactos definidos como cualquier otro método. Registre la revisión del dibujo, el estado final de la superficie y qué características se verificaron. Este artículo no ofrece tolerancias inventadas ni resultados medidos. Los valores de aceptación reales deben provenir de requisitos aprobados y evidencia de inspección real asociada con piezas identificadas, no de la apariencia genérica de un cubo de precisión.
Limitar un ajuste seco a su propósito geométrico
Un eje inerte identificado y una referencia de chaveta pueden ayudar a localizar interferencias sin operar un carrusel ni utilizar reactivos. Registre la dirección de inserción, el soporte y el punto en el que se produce el contacto. No fuerce la referencia más allá de una obstrucción inexplicable. La observación puede mostrar una condición de ajuste local, pero no puede establecer el equilibrio dinámico, el par transmitido, la precisión de la indexación o la confiabilidad del ensayo. Esos resultados requieren condiciones y pruebas aprobadas por separado. Una nota útil distingue el contacto en el orificio, el chavetero, la cara de la brida o la envoltura del sujetador. Esa distinción es más informativa que informar que la conjunto simplemente se siente apretada o suelta.
Diagnosticar discrepancias antes de modificar la interfaz
Si un eje de referencia se detiene antes de tiempo, inspeccione la entrada del orificio, el extremo del chavetero, los bordes elevados, la identidad de la referencia y la alineación antes de cambiar las dimensiones. Si los orificios de las bridas no se alinean, confirme el origen del patrón y la orientación angular del chavetero en lugar de agrandar todos los orificios. Las correcciones necesitan una decisión de corrección aprobada y una inspección repetida de las características afectadas. Conserve la observación original para que la causa no se pierda durante el acabado manual. Separe una desviación de fabricación de una definición de ensamblaje incompleta. Ambos pueden producir el mismo primer síntoma, pero requieren decisiones diferentes. El objetivo es una interfaz aprobada y reproducible, no un ajuste aislado logrado mediante la eliminación de material no documentado.
Proteja el cubo y prepare una solicitud completa
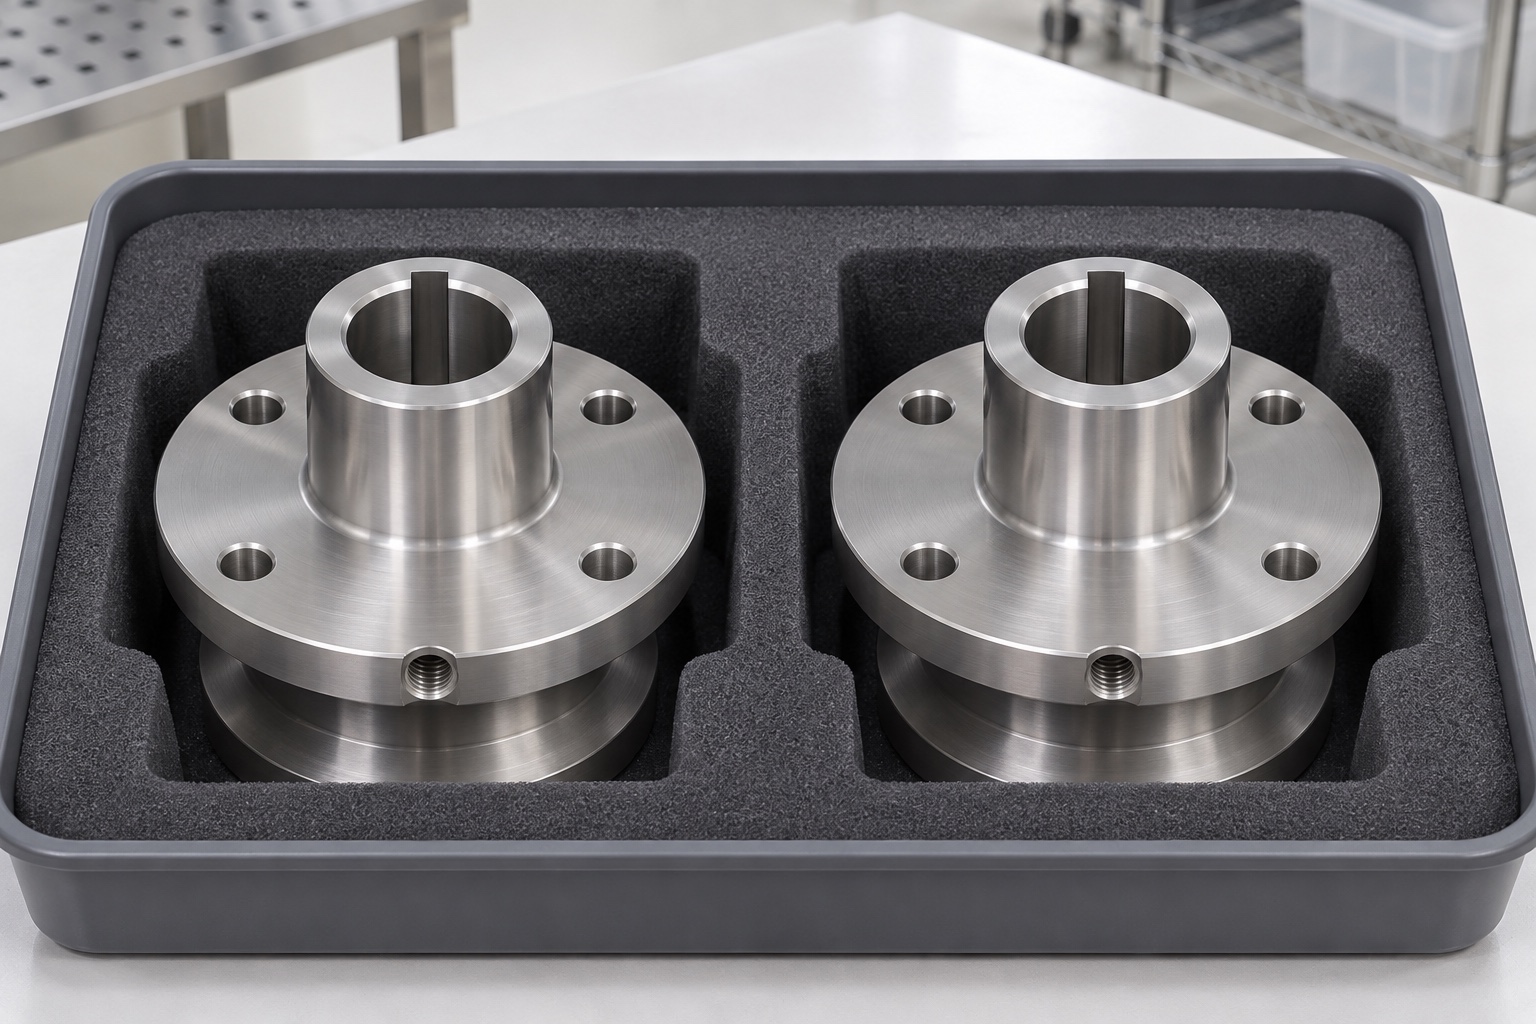
Empaque los cubos por separado para que las caras de las bridas, las entradas de los orificios y las superficies de las protuberancias no puedan golpear otro componente metálico. Evite contactos protectores que dejen residuos en el chavetero o en la rosca. Mantener la revisión y la identidad del material con el registro de inspección; El embalaje ordinario no establece una entrega estéril. Una solicitud de mecanizado debe incluir dibujo y modelo controlados, material, cantidad, estado final de la superficie, esquema de referencia, detalles del chavetero, patrón de brida y requisitos de rosca. Agregue la geometría de acoplamiento aprobada donde determina el espacio libre. Resuelva las expectativas de presentación de informes y embalaje del primera pieza antes de la producción. Esto le da a un proveedor de mecanizado de acero inoxidable un alcance verificable sin tener que inventar la aprobación para el analizador médico completo.
FAQ
¿Un tamaño de orificio correcto demuestra la alineación de la brida?
No. El tamaño del orificio, la orientación de la cara axial y la posición del patrón de brida son características diferentes. Inspeccione sus relaciones especificadas utilizando el sistema de referencia aprobado en lugar de confiar únicamente en una lectura de diámetro.
¿El tamaño nominal de la chaveta define completamente el chavetero?
No. El ancho, la definición de profundidad, la longitud útil, la condición final y la relación angular necesitan una descripción por separado. La chaveta y el eje coincidentes también necesitan una geometría identificada donde rigen la holgura.
¿Se puede aceptar la rosca radial sólo con una prueba de tornillo?
No. Defina la identidad, la longitud de roscado útil y la posición de la rosca y luego utilice el método de inspección aprobado. Una prueba de tornillo no establece la fuerza de retención, el comportamiento de la punta del tornillo ni el par permitido para el conjunto.
¿Un ajuste de eje inerte califica el funcionamiento del carrusel?
No. Proporciona una observación geométrica limitada. No demuestra equilibrio, rendimiento de indexación, velocidad de operación, manejo de reactivos o precisión analítica del instrumento completo.
¿Qué debería pasar antes de agrandar los orificios de las bridas desalineadas?
Primero verifique el origen del patrón, la referencia del orificio, la orientación angular del chavetero y la referencia de acoplamiento. Cualquier corrección debe ser autorizada y seguida de una inspección de las características afectadas; No oculte una causa no identificada.
¿Qué archivos ayudan a un proveedor a cotizar este cubo?
Proporcione revisiones de dibujos y modelos coincidentes, requisitos de materiales y superficies, cantidad, esquema de referencia, detalles de chaveteros y roscas, alcance de inspección y requisitos de embalaje, además de geometría de acoplamiento aprobada cuando sea necesario.
tanghangyun@oemach.com