
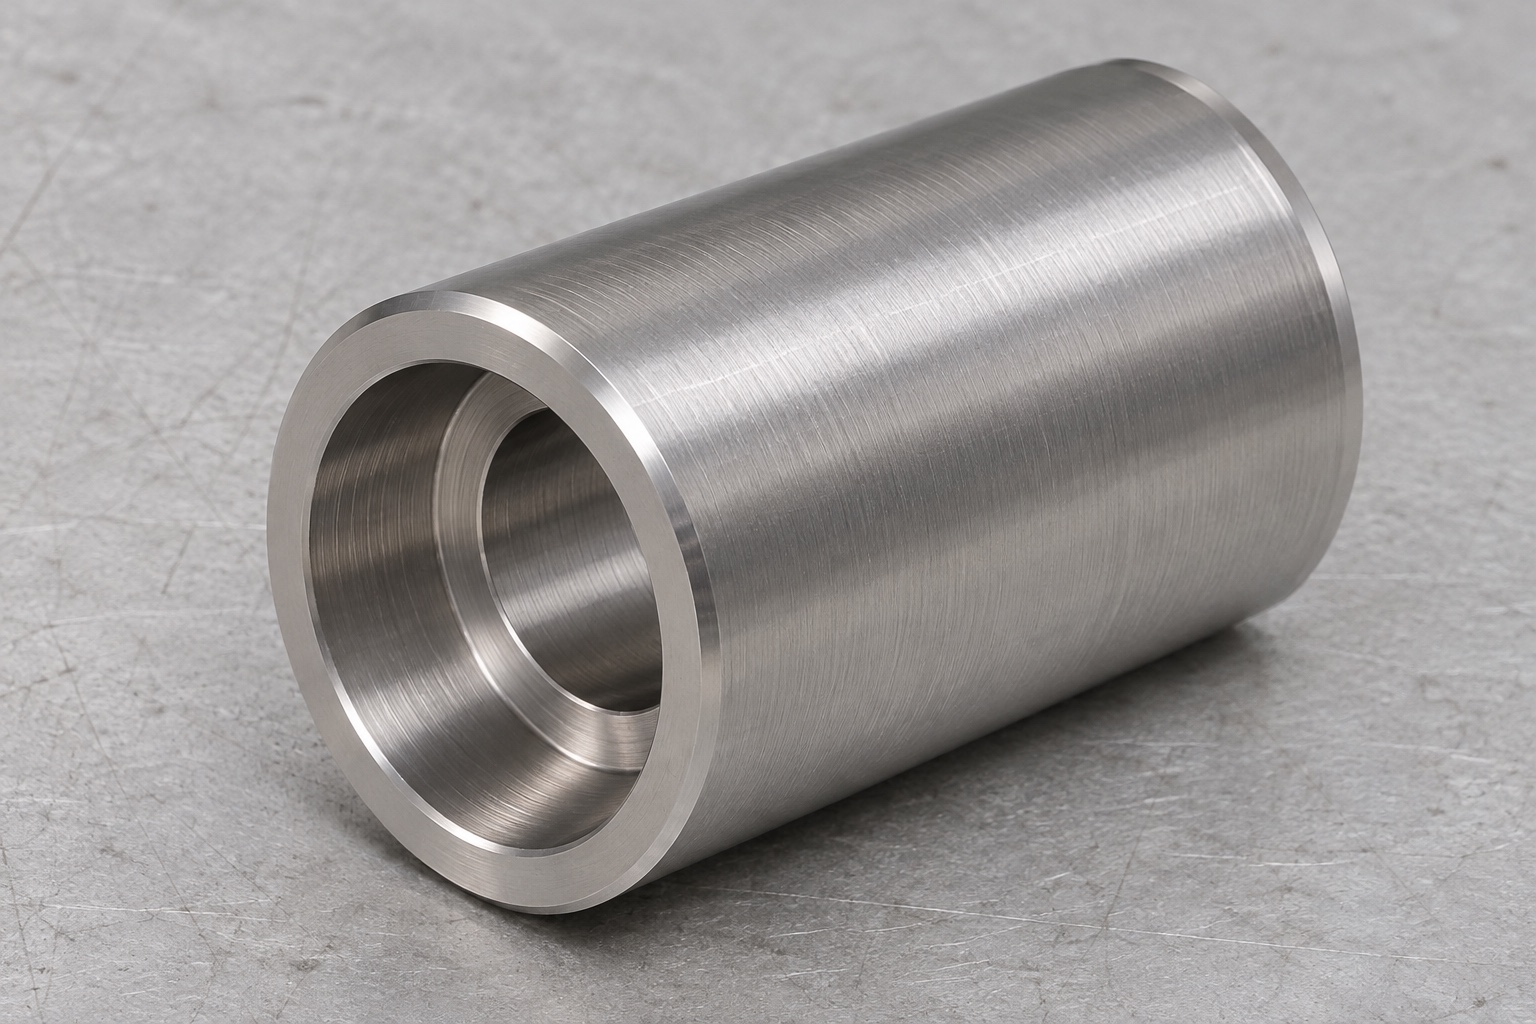
Trate el manguito como un componente específico
El torneado CNC 316L de un manguito distanciador de husillo de pieza de mano dental se refiere a un componente mecánico fabricado según una definición aprobada. La forma representativa es un cuerpo tubular corto con un orificio pasante escalonado y caras extremas anulares. El nombre de su aplicación no establece intercambiabilidad con una pieza de mano comercial. Esta guía explica preguntas de fabricación y comprobaciones dimensionales, no cómo reparar o modificar un instrumento dental. No selecciona disposición de rodamientos, precarga, velocidad de funcionamiento ni ciclo de limpieza. Estos requisitos pertenecen al diseño responsable del dispositivo. El proveedor necesita las interfaces reales y las condiciones de aceptación antes de que el manguito pueda cotizarse como pieza mecanizada verificable.

Identifique qué región del orificio ubica
Separe la longitud de localización funcional de los chaflanes de entrada, cajeados cilíndricos y alivios. Un manguito puede contener más de un diámetro interno, pero no es necesario que todos estén ubicados en la misma pieza de acoplamiento. El plano debe identificar el eje de trabajo y decir cómo se recupera durante la inspección. No utilice el diámetro exterior automáticamente si el orificio rige la posición de montaje. Si un componente adyacente determina la referencia, proporcione su geometría aprobada o una referencia de medición definida. Establecer tempranamente esa relación hace que las lecturas posteriores sean comparables y evita que un cilindro exterior aparentemente correcto oculte una característica interna relacionada incorrectamente.
Definir el paso interno y el hombro
Un hombro interno necesita una posición, una banda de contacto útil y una relación clara con el orificio de referencia. La profundidad total de la cavidad por sí sola no describe si la referencia de acoplamiento alcanza la cara prevista. Especifique cualquier radio de esquina o alivio permitido en el cambio de diámetro. Una herramienta de torneado deja una condición de esquina relacionada con su geometría, por lo que no se debe asumir que una esquina afilada ideal en un modelo se puede fabricar sin una revisión. Mantenga el hombro útil separado de la región aliviada en el plan de inspección. De lo contrario, una sonda o referencia puede hacer contacto con una transición y generar una lectura de profundidad que no represente el asiento axial previsto.
Relacionar ambas caras de los extremos con la misma definición
La longitud total, la posición de los hombros y la distancia entre las caras de los extremos de trabajo son características diferentes. Identifique qué cara establece la ubicación axial y qué relaciones deben verificarse con el eje de trabajo. Una lectura de longitud en dos puntos convenientes no puede verificar todas las orientaciones faciales requeridas. También distinga caras anulares completas de bandas de contacto limitadas. Si la conjunto de piezas acopladas utiliza otra superficie de referencia, esa información debe ser explícita. Un proveedor no debe deducir una pila de ensamblaje a partir de una fotografía de un tubo. Las referencias consistentes permiten que la fabricación y la inspección discutan la misma geometría funcional incluso cuando la pieza se mide en configuraciones separadas.
Confirmar el material y el estado de aceptación final
Se debe indicar la designación de 316L solicitada, la forma de stock y el alcance del documento de material. Esta guía no recomienda sustituir el 316L en un instrumento existente ni tratar otro grado de acero inoxidable como equivalente. Defina por separado cualquier tratamiento de superficie aprobado o proceso de limpieza especial, incluidas las dimensiones que se apliquen posteriormente. Una superficie brillante no es evidencia de identidad de aleación, biocompatibilidad o condición de limpieza validada. Mantener el estado final vinculado a la revisión controlada del plano. Sin ese vínculo, las mediciones realizadas antes y después de una operación posterior pueden compararse como si el componente no hubiera cambiado, lo que dificulta la interpretación de un aparente desacuerdo.
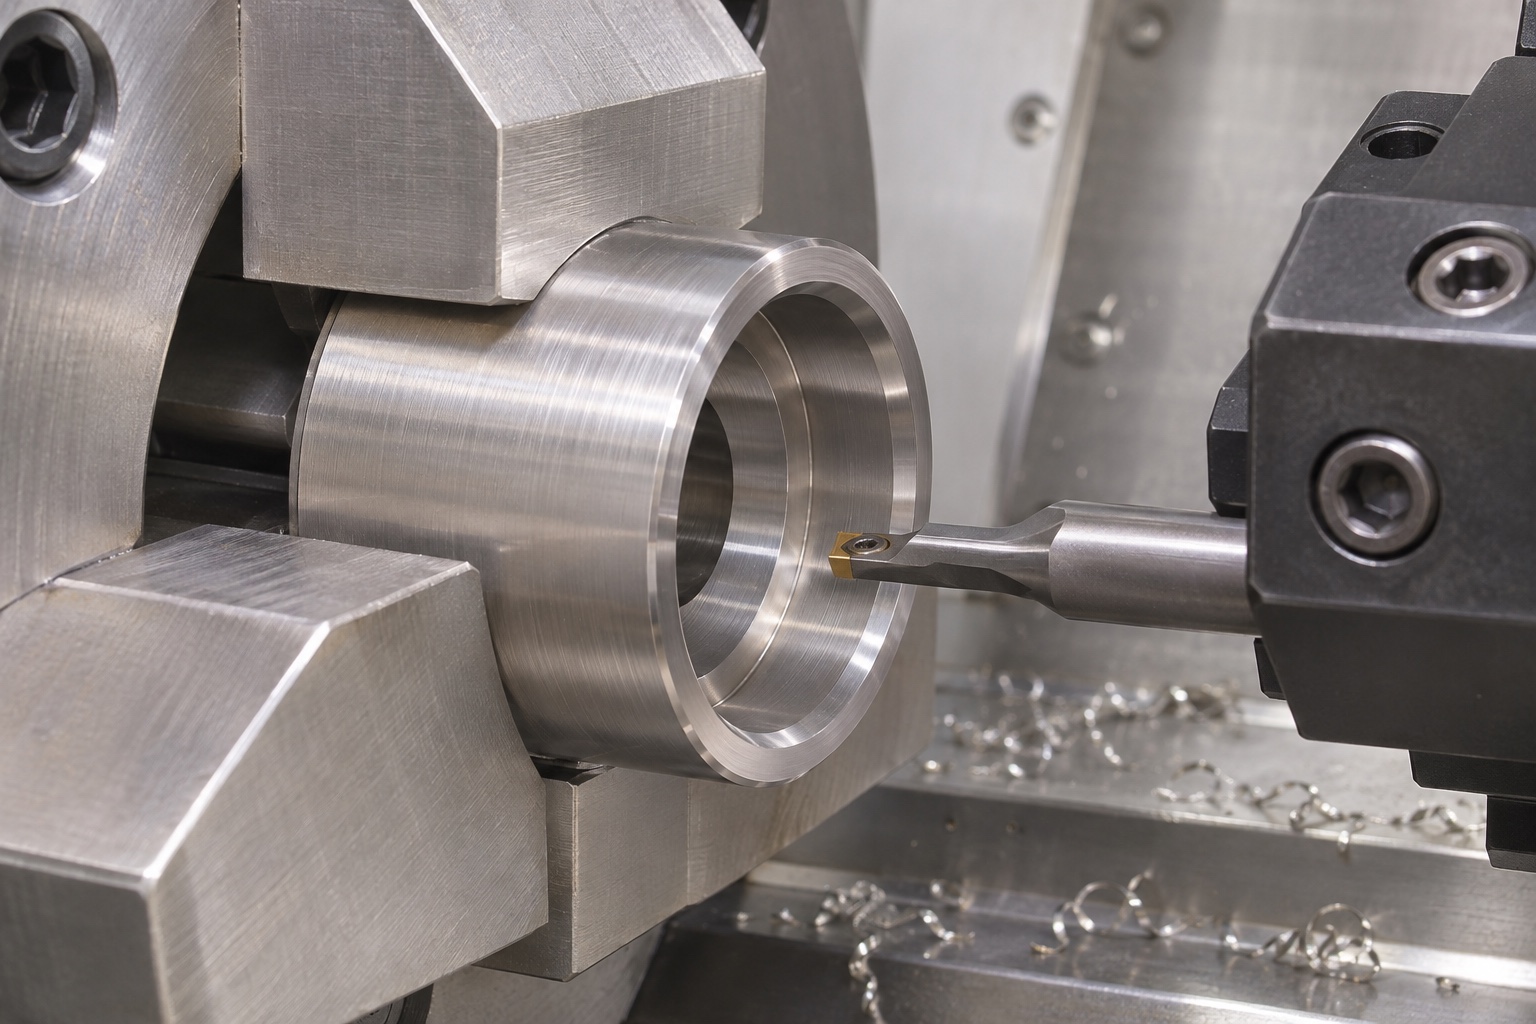
Planificar el giro alrededor de superficies de referencia accesibles
La revisión del proceso considera cómo generar orificios, hombros y superficies exteriores accesibles mientras se soporta la sección tubular restante. La ruta real depende del diámetro, la longitud, el espacio en blanco y el equipo; no se proponen avances ni velocidades universales. Identificar qué relaciones se pueden establecer juntos y cuáles requieren transferencia. Si se invierte el manguito para terminar el segundo extremo, describir cómo se recupera la referencia de trabajo sin dañarla. Un proceso con menos configuraciones puede simplificar la transferencia, pero no prueba automáticamente la conformidad. El plan aún necesita controles apropiados después de las operaciones que pueden alterar un orificio o una cara terminada.
Evite el uso de sujeción para crear la forma medida
Revise la longitud de agarre, el área de contacto y la pared restante antes de elegir mordazas o un collar. Una sección tubular puede verse influenciada por la forma en que se sujeta. Es posible que una lectura tomada mientras está restringido no describa el componente liberado. El plano de plano e inspección debe identificar la condición requerida en lugar de permitir que una presión de sujeción arbitraria defina la aceptación. Cuando se requiera una condición de ensamblaje específica, reproduzca sus detalles aprobados por separado de los soportes de mecanizado ordinarios. Las diferencias entre lecturas deben provocar primero una revisión de soporte y referencia. No elimine inmediatamente material adicional simplemente porque un dispositivo produce un resultado diferente de otro.
Termine las entradas de los orificios sin borrar la geometría útil
Elimine el material levantado en las entradas de los orificios, las caras de los extremos y la transición interna utilizando un método acordado. La condición de borde permitida no debe acortar la longitud de localización ni quitar una banda de contacto del hombro inesperadamente. Inspeccione las características afectadas después de finalizar los pasos capaces de cambiar las dimensiones. Una entrada suave no prueba que el hombro más profundo sea aceptable. Resuelva el acceso para la inspección interna antes de la producción en lugar de tratar un eje de referencia que pasa como prueba de cada superficie invisible. La eliminación normal de virutas es distinta de cualquier requisito de limpieza especial. Ni una apariencia pulida ni una bolsa cerrada establecen una entrega estéril o la calificación para un procedimiento dental.
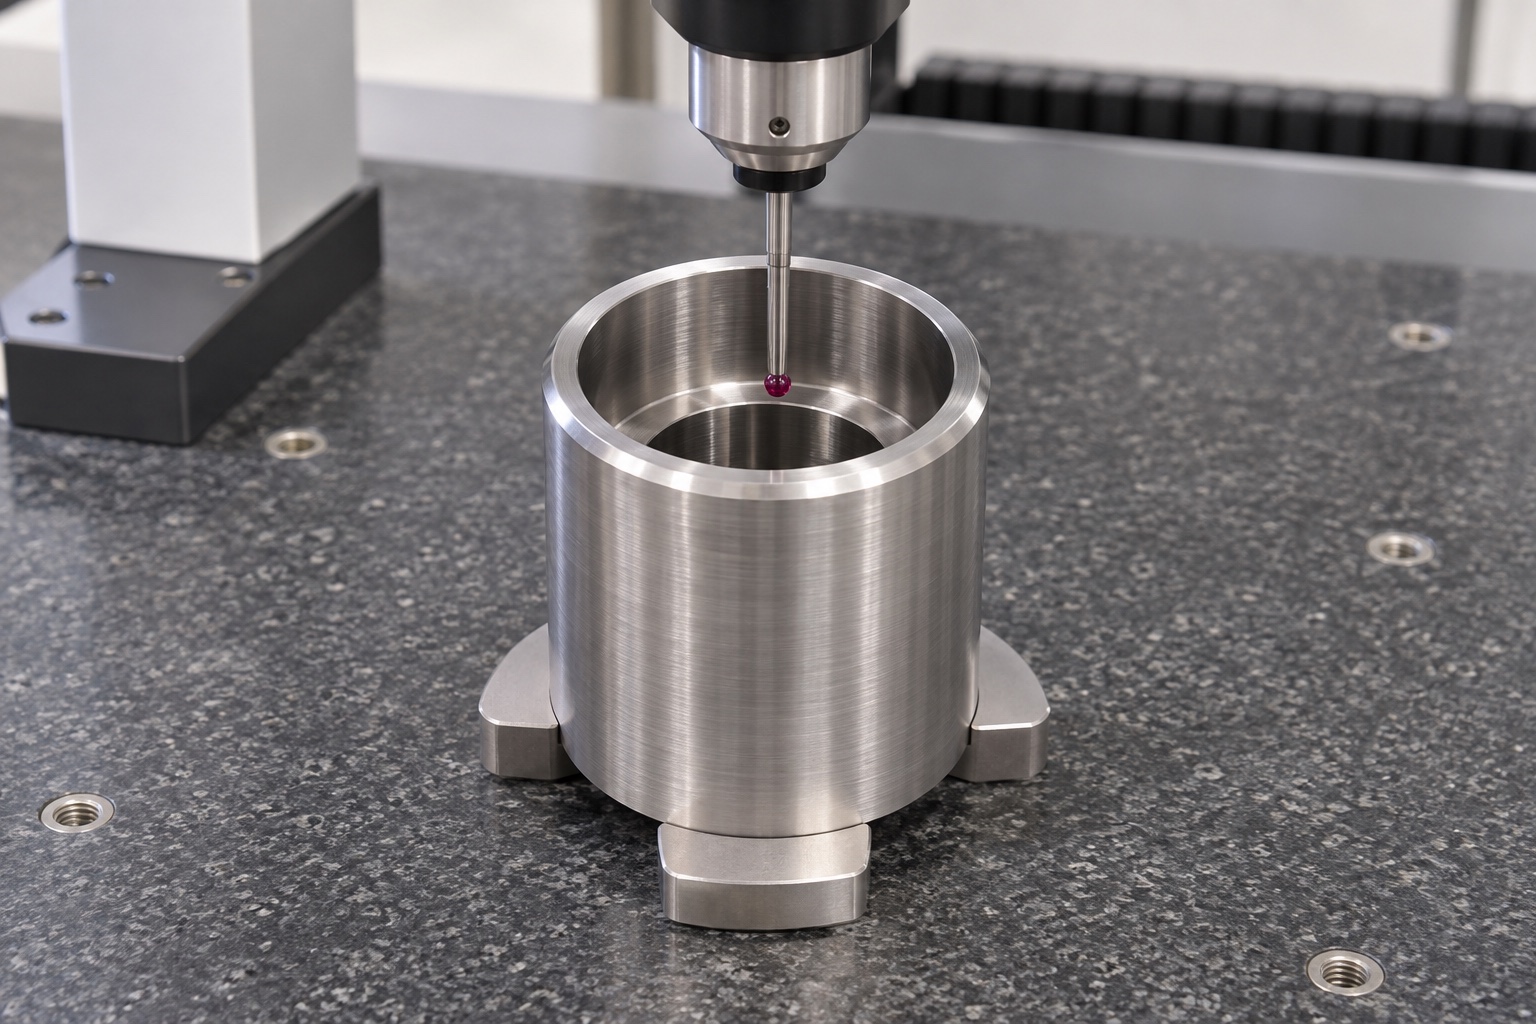
Seleccione medidas para las características reales
Un plan de inspección debe distinguir el tamaño del orificio, la profundidad del escalón, la ubicación del hombro, las relaciones de los extremos y cualquier geometría exterior especificada. Seleccionar instrumentos según el acceso y la característica que se está verificando. Una medición de diámetro local no establece la relación entre dos regiones del orificio. Una verificación de profundidad necesita una cara inicial y una región de contacto definidas. Los métodos de coordenadas, ópticos u otros métodos aprobados aún requieren un esquema de referencia identificado. Registre la revisión y el estado final, e indique lo que no cubre el método. Este artículo no publica tolerancias ni medidas inventadas; Los valores de aceptación reales deben provenir de requisitos aprobados y evidencia real de las piezas identificadas.
Utilice una comparación inerte sólo para la geometría
Un eje inerte identificado o una referencia escalonada pueden ayudar a localizar el contacto sin necesidad de operar una pieza de mano o utilizar un instrumento clínico. Registre la geometría de referencia, el soporte y la dirección de inserción. No fuerce la referencia más allá de una obstrucción inexplicable. Un ajuste en seco puede indicar una holgura local o una condición de asiento, pero no establece la precarga del rodamiento, el equilibrio, el rendimiento rotacional o la vida útil del instrumento. Esas preguntas necesitan una evaluación aprobada por separado. Mantenga la identidad de referencia con la observación para que otra prueba no se considere equivalente después de haber sustituido un eje o soporte diferente. El alcance de la comparación debe quedar claro en cada informe.
Diagnosticar una parada temprana antes de cambiar el orificio
Si una referencia se detiene antes del hombro esperado, revise los bordes de entrada, la condición de las esquinas internas, la longitud utilizable, la alineación de la referencia y la interpretación del plano. Ampliar todos los orificios podría ocultar una obstrucción local y al mismo tiempo cambiar el ajuste de ubicación previsto. Conserve la observación original antes del trabajo correctivo. Una desviación de fabricación requiere una decisión de corrección aprobada; un diseño incompleto o contradictorio necesita aclaración o revisión. Los síntomas pueden parecer inicialmente los mismos, pero las decisiones son diferentes. Repita la inspección de las características afectadas después de cualquier corrección autorizada. El objetivo es un componente reproducible según requisitos controlados, no una muestra que encaje después de un acabado manual no documentado.
Proteger el manguito y preparar la solicitud
Separe los manguitos durante el transporte para que las caras anulares y las entradas de los orificios no golpeen otras piezas metálicas. El soporte del embalaje no debe deformar una sección tubular ni dejar fragmentos dentro del orificio escalonado. Mantenga registros de revisión, materiales e inspección asociados con las piezas fuera de los contactos de trabajo. Una solicitud de cotización completa incluye modelo y plano consistentes, especificación del material, cantidad, estado final, esquema de referencia, detalles de los pasos internos, relaciones entre caras, evidencia de inspección y requisitos de embalaje. Agregue una geometría de acoplamiento aprobada donde gobierna el contacto. Esto permite a un proveedor de mecanizado médico de precisión cotizar un manguito definida y dejar la calificación operativa y clínica de la pieza de mano completa en manos de la organización responsable.
FAQ
¿Un diámetro exterior correcto demuestra que el manguito es concéntrico?
No. Identifique la referencia del taladro funcional y las relaciones requeridas. Una lectura del tamaño exterior no puede establecer la posición o alineación de los escalones y hombros internos.
¿Es la longitud total suficiente para definir las interfaces axiales?
No. Las caras extremas utilizables, el hombro interno y sus relaciones necesitan una definición por separado. Una longitud total única no describe todos los contactos en una conjunto de piezas acopladas.
¿Se puede suponer que una esquina interna del hombro está perfectamente afilada?
No. Revise la geometría de la herramienta de torneado y cualquier alivio o radio permitido. El plano debe distinguir la banda de contacto utilizable de la región de transición antes de la fabricación y la inspección.
¿La pieza debe medirse siempre con una pinza?
No automáticamente. La aceptación sigue el estado y sistema de referencia especificados. La sujeción de piezas puede afectar una sección tubular, por lo que las lecturas restringidas y liberadas no deben tratarse como equivalentes sin revisión.
¿Un eje inerte califica para una pieza de mano dental?
No. Proporciona sólo una observación geométrica limitada. No establece precarga, equilibrio, capacidad de velocidad, vida útil, validación de limpieza o idoneidad para la operación clínica.
¿Qué debe enviar el comprador para cotizar?
Proporcione archivos aprobados y revisión, material, cantidad, acabado final, esquema de referencia, definiciones de caras y escalones del taladro, requisitos de inspección e instrucciones de embalaje, además de geometría de acoplamiento cuando sea necesario.
tanghangyun@oemach.com