
Defina el casquillo antes de hablar del instrumento
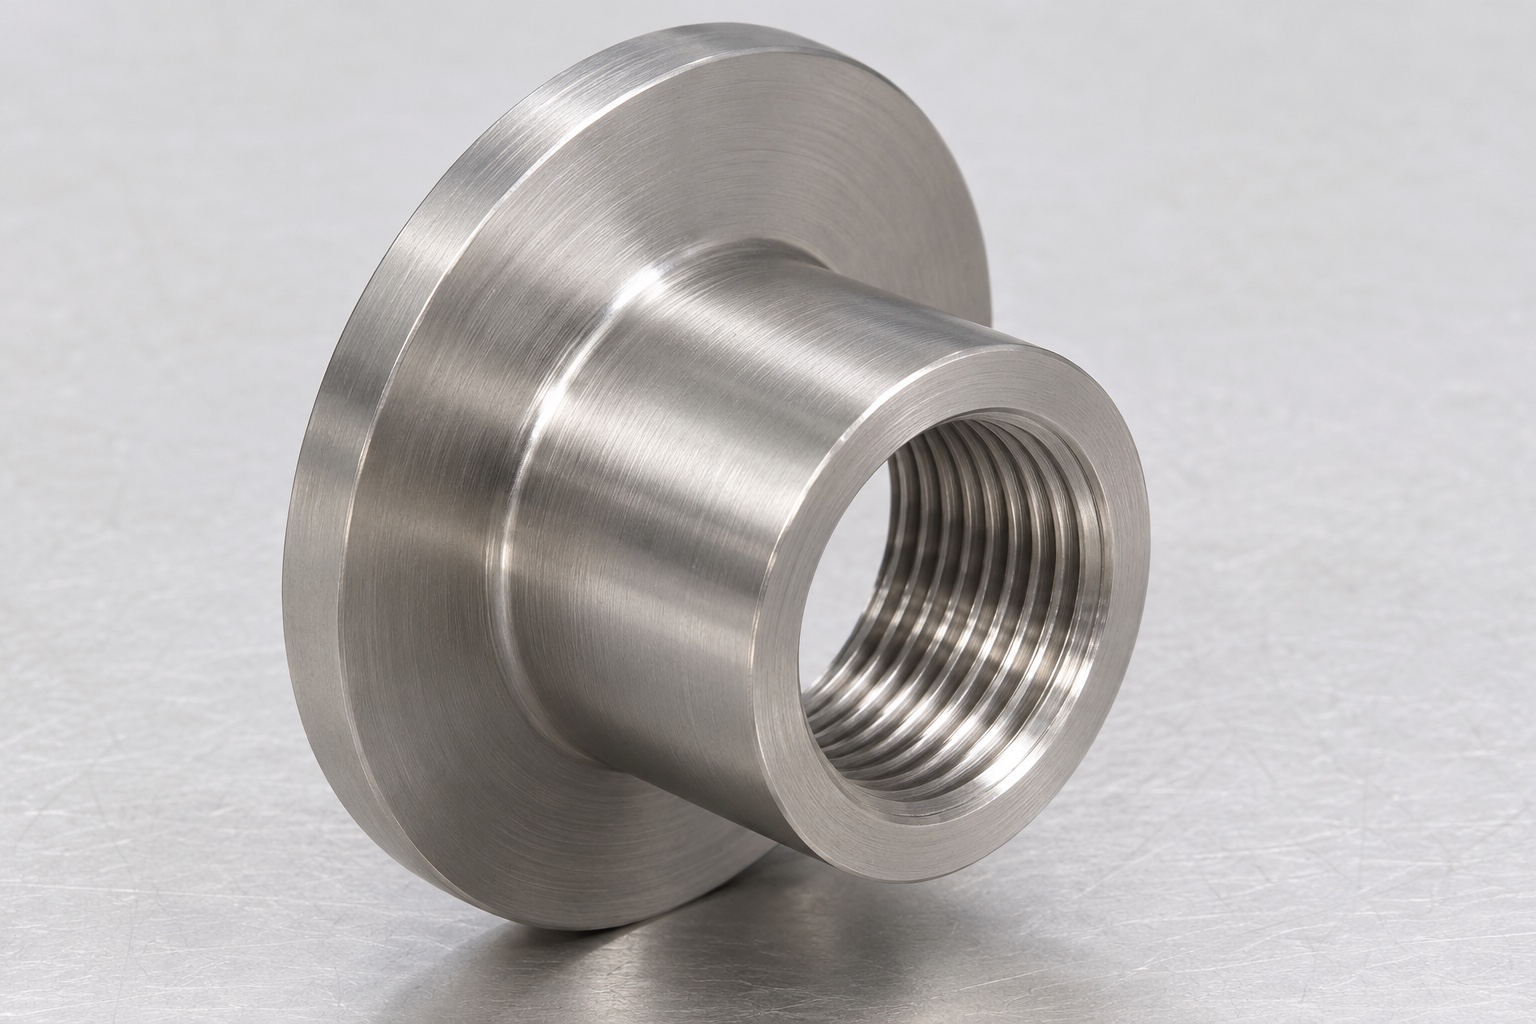
El torneado CNC de un casquillo 316L para un mecanismo de sujeción de micrótomo parte de una definición mecánica aprobada. La geometría representativa es un cilindro corto con brida, rosca interior pasante y superficie exterior lisa de centrado. El nombre de la aplicación no autoriza un repuesto ni acredita compatibilidad con un micrótomo comercial. Esta guía trata únicamente fabricación e inspección dimensional. No explica manipulación de cuchillas, corte, ajuste ni reparación del instrumento. El responsable del diseño debe definir interfaces y criterios de aceptación antes de cotizar; el proveedor no debe deducir un mecanismo completo a partir de una fotografía o una etiqueta de aplicación.

Especifique la rosca interna completamente
Una descripción de la rosca debe identificar su sistema, tamaño nominal, paso, dirección, clase de tolerancia y longitud útil de roscado requerida. Indique la convención de plano aceptada y si un modelo muestra una geometría de rosca real o simplificada. Un agujero sin rosca en un modelo no debe interpretarse como un permiso para elegir un grifo conveniente. Distinga la longitud funcional de la rosca de los chaflanes de entrada y cualquier descentramiento o alivio. Un tornillo coincidente que gira en las primeras roscas no establece el requisito completo. El acuerdo en la etapa de cotización evita que diferentes proveedores fijen precios de interfaces físicamente diferentes mientras utilizan la misma descripción general de un componente médico roscado.
Relacione el eje de la rosca con el diámetro de centrado
Identifique qué superficie cilíndrica ubica el casquillo en su componente circundante y cómo se relaciona la rosca con esa referencia. El tamaño del diámetro exterior y la aceptación de la rosca son comprobaciones independientes; pasar ambos individualmente no establece su alineación mutua. El plan de inspección debe abordar cualquier relación de posición u orientación especificada con un método apropiado. La referencia efectiva de una rosca no puede ser reemplazada simplemente por una superficie perforada arbitrariamente lisa. Si el diseño utiliza una referencia de acoplamiento, identifíquela y su geometría aprobada. No invente una tolerancia de coaxialidad universal: el plano controlado y la definición de medición prevista determinan lo que realmente debe verificarse.
Separe el asiento de la brida de la longitud total
La brida puede proporcionar una superficie de asiento axial mientras que el cuerpo cilíndrico más pequeño proporciona ubicación. Identifique el área de contacto anular útil, la cara opuesta y cualquier alivio de transición. La longitud total no establece de forma independiente el espesor del ala, la orientación del asiento o la ubicación del hombro. Una transición redondeada no debe separar el casquillo de su asiento previsto. Proporcione la condición de esquina de acoplamiento aprobada donde determina el contacto. El proveedor necesita suficiente información para distinguir una brida decorativa de un tope funcional. Mantenga cada característica de aceptación vinculada a su referencia para que las lecturas convenientes del calibrador no sustituyan una relación facial requerida.
Confirmar material y estado final
Indique la especificación del material 316L requerido, el forma de suministro y el alcance de la documentación. No infiera la identidad de la aleación a partir de una superficie pulida ni asuma que otro grado de acero inoxidable es un sustituto aceptable. Identifique cualquier tratamiento, marcado o requisito de limpieza especial aprobado y las dimensiones que se aplican después del mismo. Este artículo no hace ninguna afirmación sobre biocompatibilidad, pruebas de corrosión, esterilización o idoneidad para el contacto con el paciente. La selección del material para un instrumento sigue siendo una responsabilidad separada. El registro de fabricación debe distinguir el material recibido, las operaciones realizadas y el estado final aceptado, para que las mediciones de una etapa intermedia no se utilicen accidentalmente como evidencia final.
Plan de torneado con referencias de transferencia explícitas
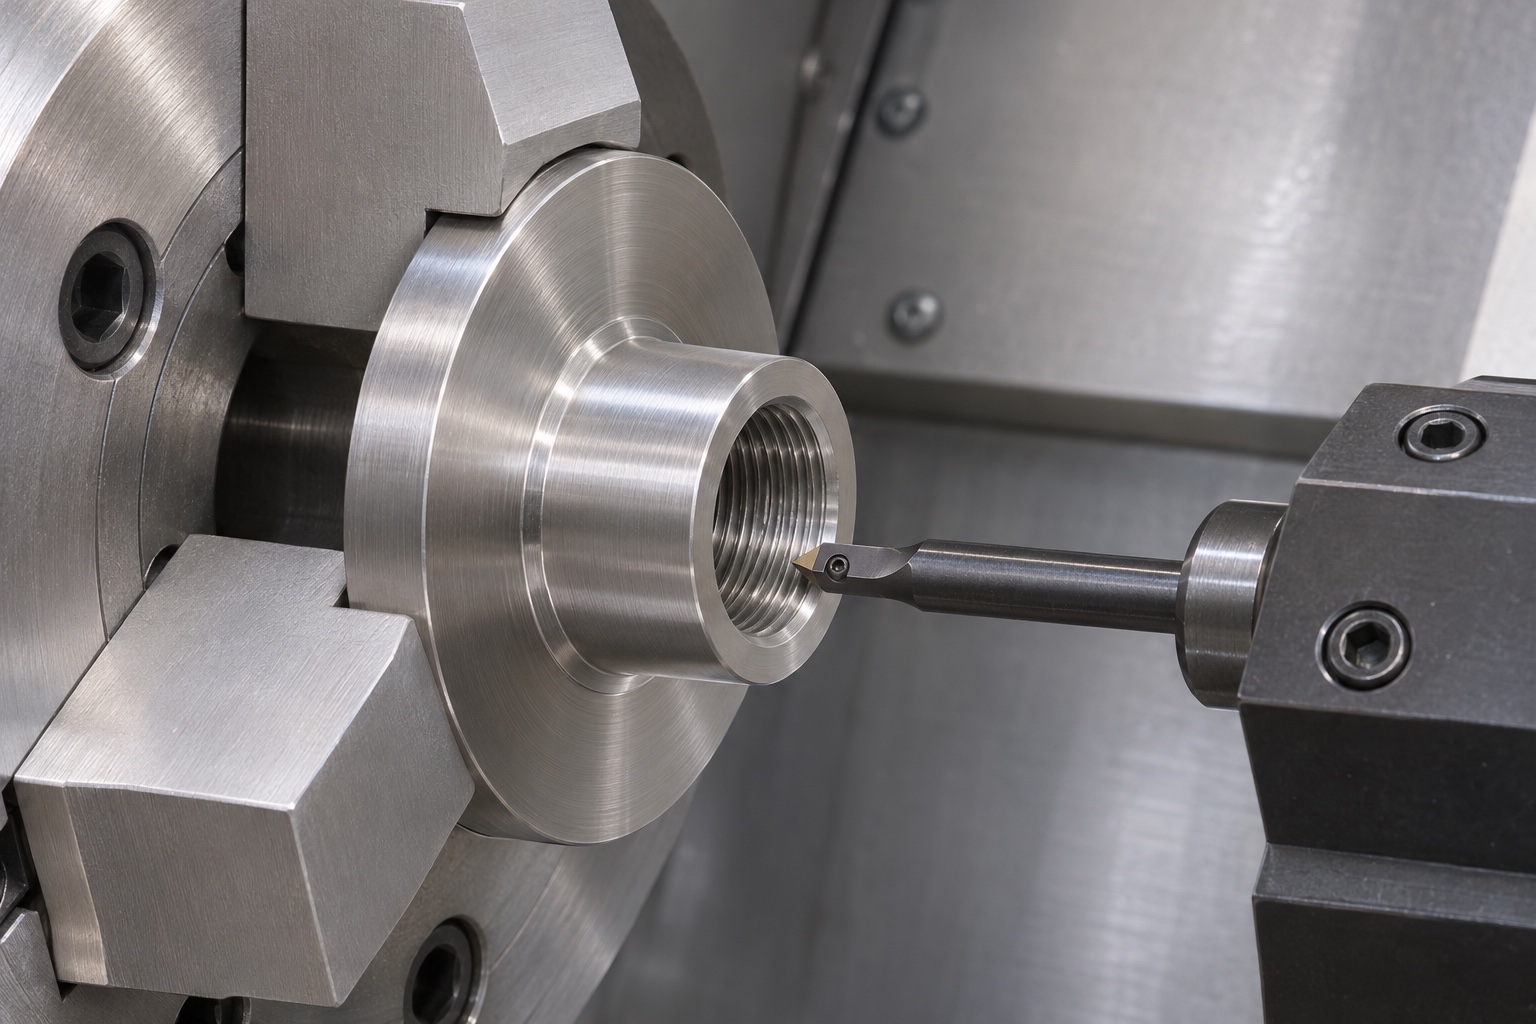
Revise cómo se pueden producir la brida, el diámetro de ubicación, la preparación del orificio y la rosca manteniendo el acceso y el soporte. La secuencia real depende de las dimensiones, el stock y el equipamiento aprobados. No está determinado por el nombre del producto. Las características producidas en una configuración pueden simplificar la transferencia de referencias, pero el recuento de configuraciones por sí solo no es prueba de conformidad. Si se invierte el componente, identificar cómo se recupera la referencia terminada sin daños. Mantenga una distinción clara entre soporte de mecanizado y soporte de inspección. Un accesorio que sea conveniente para cortar puede oscurecer la cara de la brida o restringir la pieza de una manera que no sea adecuada para la aceptación final.
Elija un proceso de rosca para la geometría real
El roscado, el torneado de un solo punto u otro proceso de roscado aprobado se deben revisar en función del tamaño, el acceso, la longitud útil, la condición de salida y la pared restante. Aquí no se propone ninguna velocidad de corte universal ni margen de roscado. El proveedor deberá resolver el acceso a las herramientas y la evacuación de viruta antes de comprometerse con una ruta. Un rosca pasante todavía necesita una condición de entrada y salida definida. Las rebabas en cualquiera de los extremos pueden influir en un ajuste aparente sin cambiar la rosca nominal prevista. Identifique cómo el acabado preservará el perfil útil y cómo se volverán a verificar las características afectadas. La viabilidad del proceso no autoriza un cambio a una interfaz controlada.
Proteja los asientos terminados durante operaciones secundarias
Agarrar un diámetro de posicionamiento terminado puede marcarlo o alterar la forma observada. Soportar sólo el borde de la brida puede influir en una región de contacto delgada. Revise el área de contacto, el soporte y el estado de inspección requerido antes de seleccionar el soporte. No utilice fuerza excesiva en el accesorio para que una interfaz parezca aceptable. Cuando la aceptación requiera una condición de ensamblaje específica, reproduzca esa condición utilizando referencias aprobadas en lugar de abrazaderas arbitrarias. Registre las diferencias entre lecturas restringidas y liberadas cuando sean relevantes. Si las lecturas no coinciden, revise el soporte, el estado de temperatura y la recuperación de referencia antes de eliminar más material de una pieza que ya pueda satisfacer la definición real.
Distinguir el calibrado de roscas de la inspección geométrica
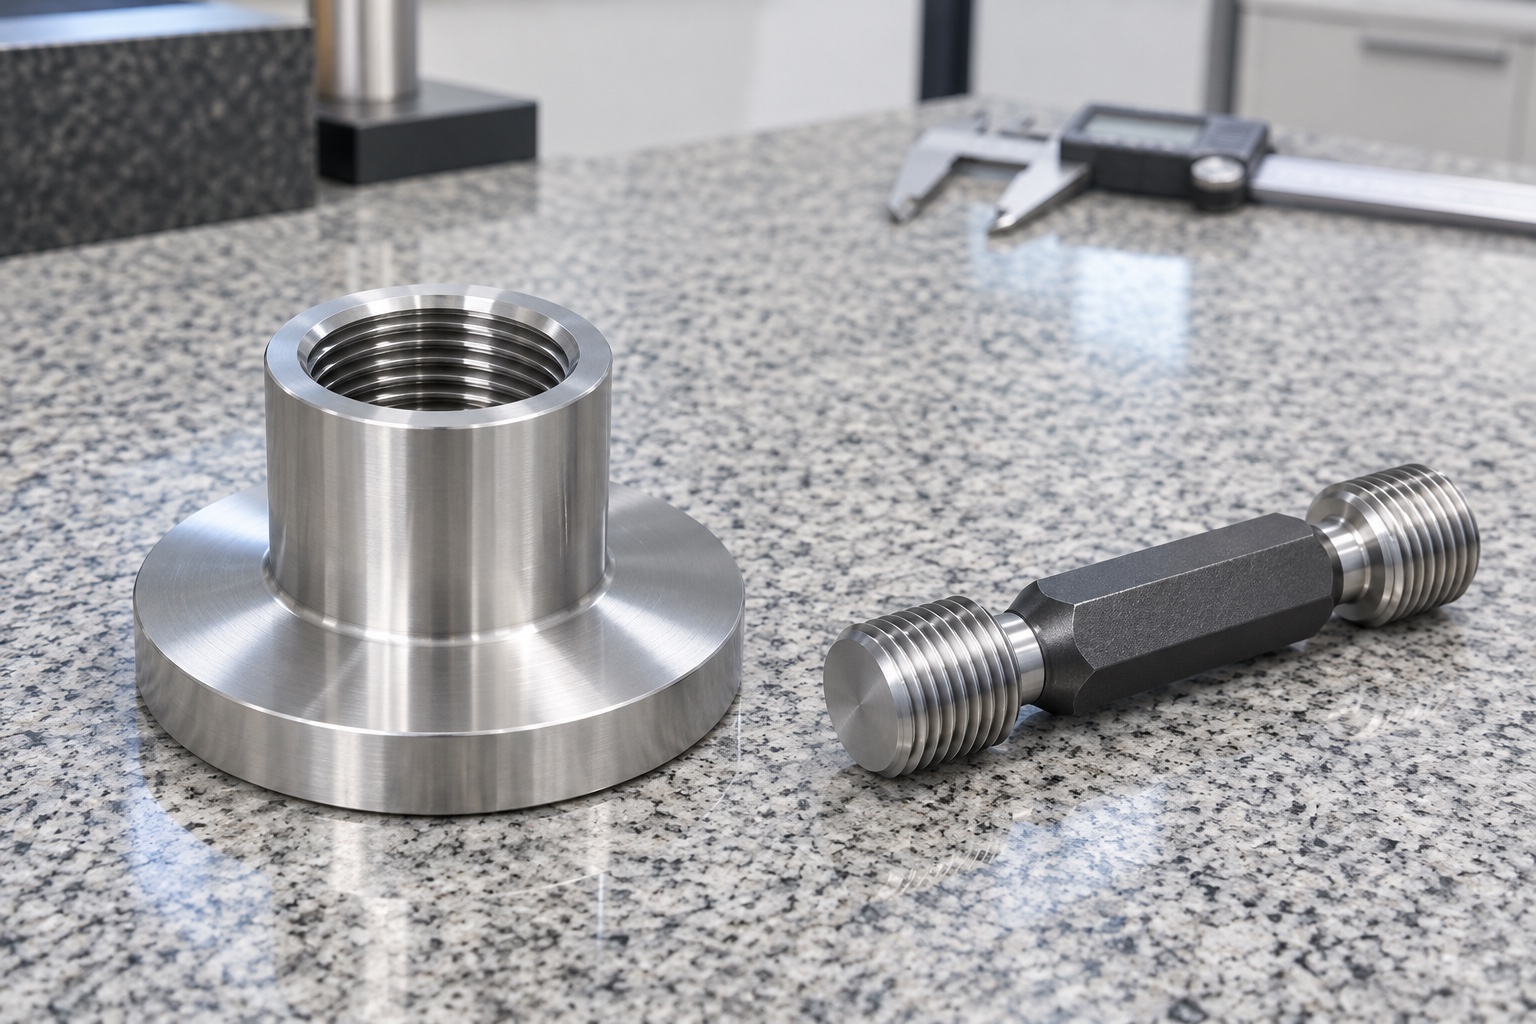
El plan de inspección debe asignar un método a cada característica: aceptación de la rosca, diámetro de ubicación, dimensiones de la brida y cualquier relación entre la rosca y el asiento. Un calibre de rosca adecuado aborda su alcance definido; no verifica automáticamente cada relación de cara y eje. Registre la identificación del calibre y el requisito de rosca aplicable. Separe cualquier medición dimensional de las observaciones realizadas utilizando una referencia de acoplamiento identificada. No publique tolerancias inventadas ni reclame el resultado de una inspección antes de medir las piezas identificadas. Un informe útil deja claro qué se comprobó, con qué revisión, en qué estado y con qué criterios de aceptación.
Utilice una referencia de ajuste inerte sin exagerarla
Un tornillo inerte documentado o una referencia de acoplamiento pueden ayudar a observar la entrada, el acoplamiento utilizable y el asiento sin ensamblar ni operar un micrótomo. No lo fuerce a través de un tope inexplicable ni utilice un instrumento de corte real como calibre improvisado. Registre la identidad de referencia, orientación y contacto observado. Una observación de ajuste no establece la fuerza de sujeción, la vida útil, la precisión del espesor de la sección ni la operación segura del instrumento. Esas preguntas requieren requisitos y pruebas separados. Mantenga la observación geométrica del proveedor separada de la calificación del sistema y evite informar una prueba de ajuste manual no registrada como prueba de que un casquillo fabricado es una pieza de repuesto aprobada.
Diagnosticar una parada temprana antes de volver a cortar
Si una referencia identificada se detiene inesperadamente, inspeccione los bordes de entrada, la definición de la rosca, la longitud útil, la alineación y la posible interferencia en la transición de la brida. Ampliar un orificio o volver a cortar una rosca sin un diagnóstico puede eliminar el síntoma mientras se cambia una interfaz conforme. Preservar la observación inicial e identificar las características afectadas. Una desviación de fabricación necesita una decisión de corrección autorizada; un diseño incompleto necesita aclaración o revisión. Esas son decisiones diferentes incluso cuando los síntomas parecen similares. Repita las inspecciones pertinentes después de cualquier corrección aprobada y conserve la evidencia anterior para que el cambio sea rastreable y no oculto tras un ajuste final.
Prepare una solicitud de cotización y proteja la geometría entregada
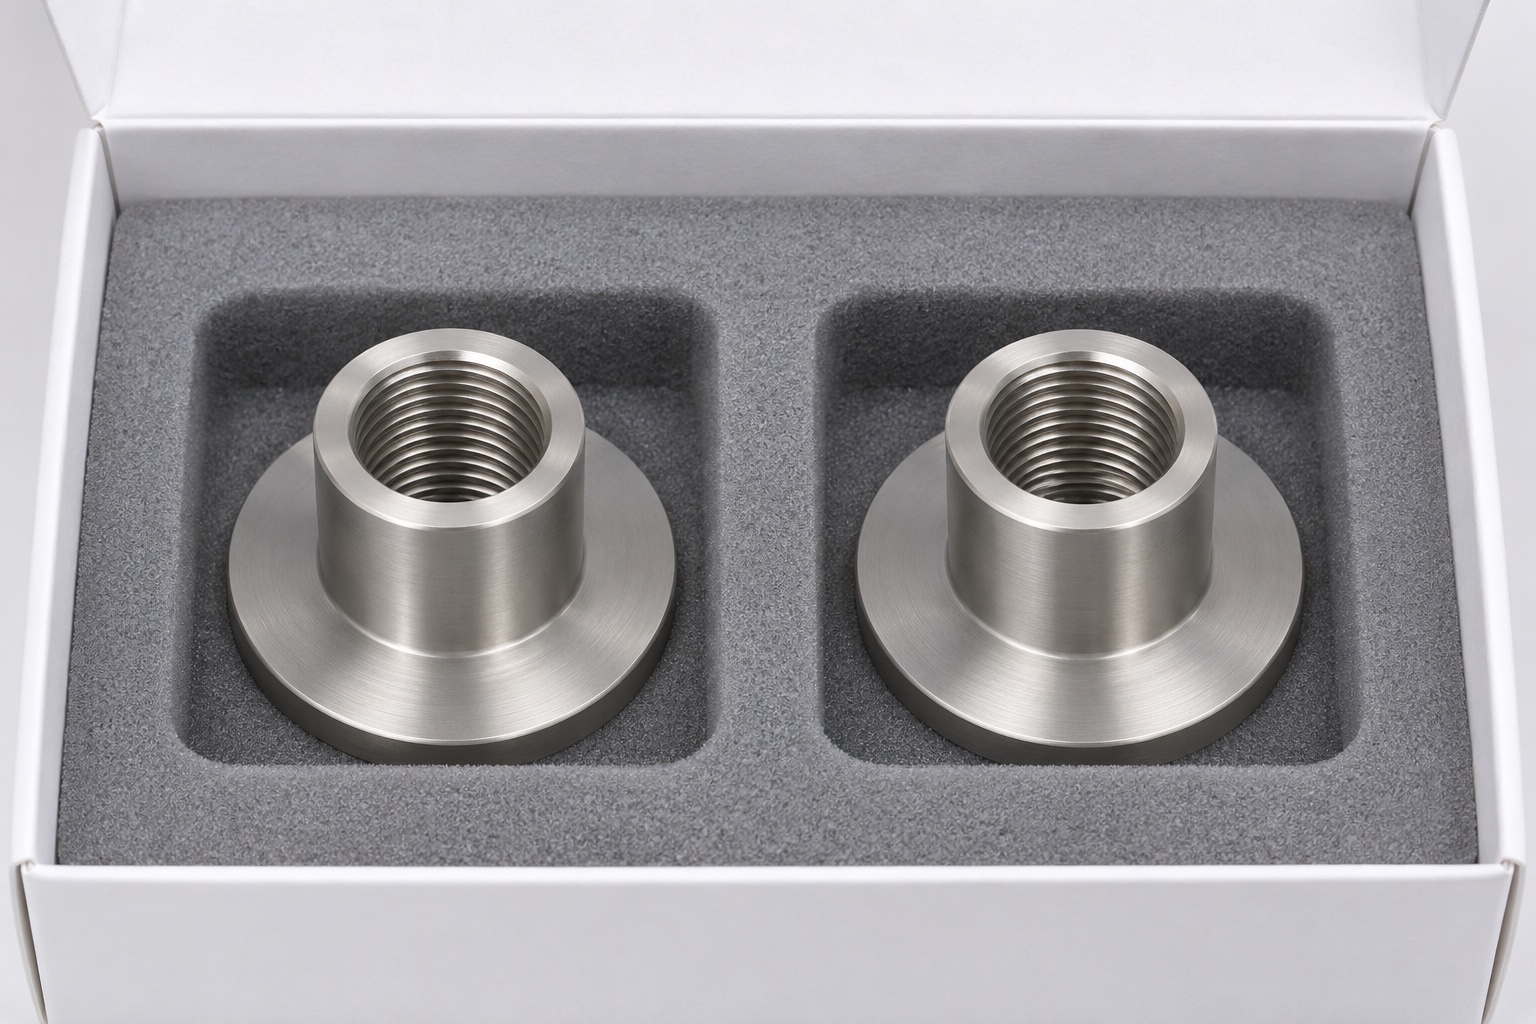
Una solicitud completa incluye modelo y plano aprobados, revisión, especificación del material, cantidad, designación de rosca, longitud útil de roscado, referencia de ubicación, área de contacto de la brida, condición final, alcance de la inspección y requisitos de embalaje. Incluya una geometría de acoplamiento aprobada donde controla el asiento. Separe los casquillos para que las roscas y los diámetros de posicionamiento no puedan golpear las piezas metálicas adyacentes durante el transporte. El empaque protector no debe arrojar material dentro del orificio ni cargar un borde delicado de la brida. Mantenga la identificación asociada a las piezas sin oscurecer las superficies de trabajo. Este enfoque hace que las cotizaciones de mecanizado de precisión médica sean comparables y deja la aprobación del instrumento y el rendimiento operativo en manos de la organización responsable.
FAQ
¿Es intercambiable un casquillo roscado con el mismo diámetro exterior?
No. La rosca, el longitud útil de roscado, el asiento de la brida y sus relaciones también necesitan una definición aprobada. La apariencia similar o el tamaño exterior no establecen la aprobación del reemplazo.
¿Qué información pertenece a la designación de un rosca?
Especificar el sistema de rosca, tamaño nominal, paso, dirección, clase de tolerancia y longitud útil de roscado, junto con la convención de plano y cualquier requisito de entrada, salida o alivio.
¿Un calibre de rosca verifica la alineación de la brida?
No por sí solo. La verificación con calibre tiene un alcance definido. La orientación de la cara y la relación con las superficies de ubicación requieren comprobaciones separadas cuando se especifique.
¿Tornear todo en una sola sujeción puede sustituir la inspección final?
No. Una configuración compartida puede simplificar la transferencia de referencia, pero no demuestra la conformidad de la pieza final después de operaciones posteriores.
¿Un ajuste de tornillo inerte demuestra el rendimiento del micrótomo?
No. Registra una observación geométrica limitada, no la capacidad de sujeción, la vida útil, la precisión de corte ni la operación segura del instrumento.
¿Qué debe acompañar a una consulta sobre mecanizado?
Proporcione archivos aprobados, definiciones de material, cantidad, rosca y referencia, condición final, requisitos de inspección, geometría de acoplamiento cuando sea relevante e instrucciones de embalaje protector.
tanghangyun@oemach.com