
Separar el soporte del rendimiento del espirómetro
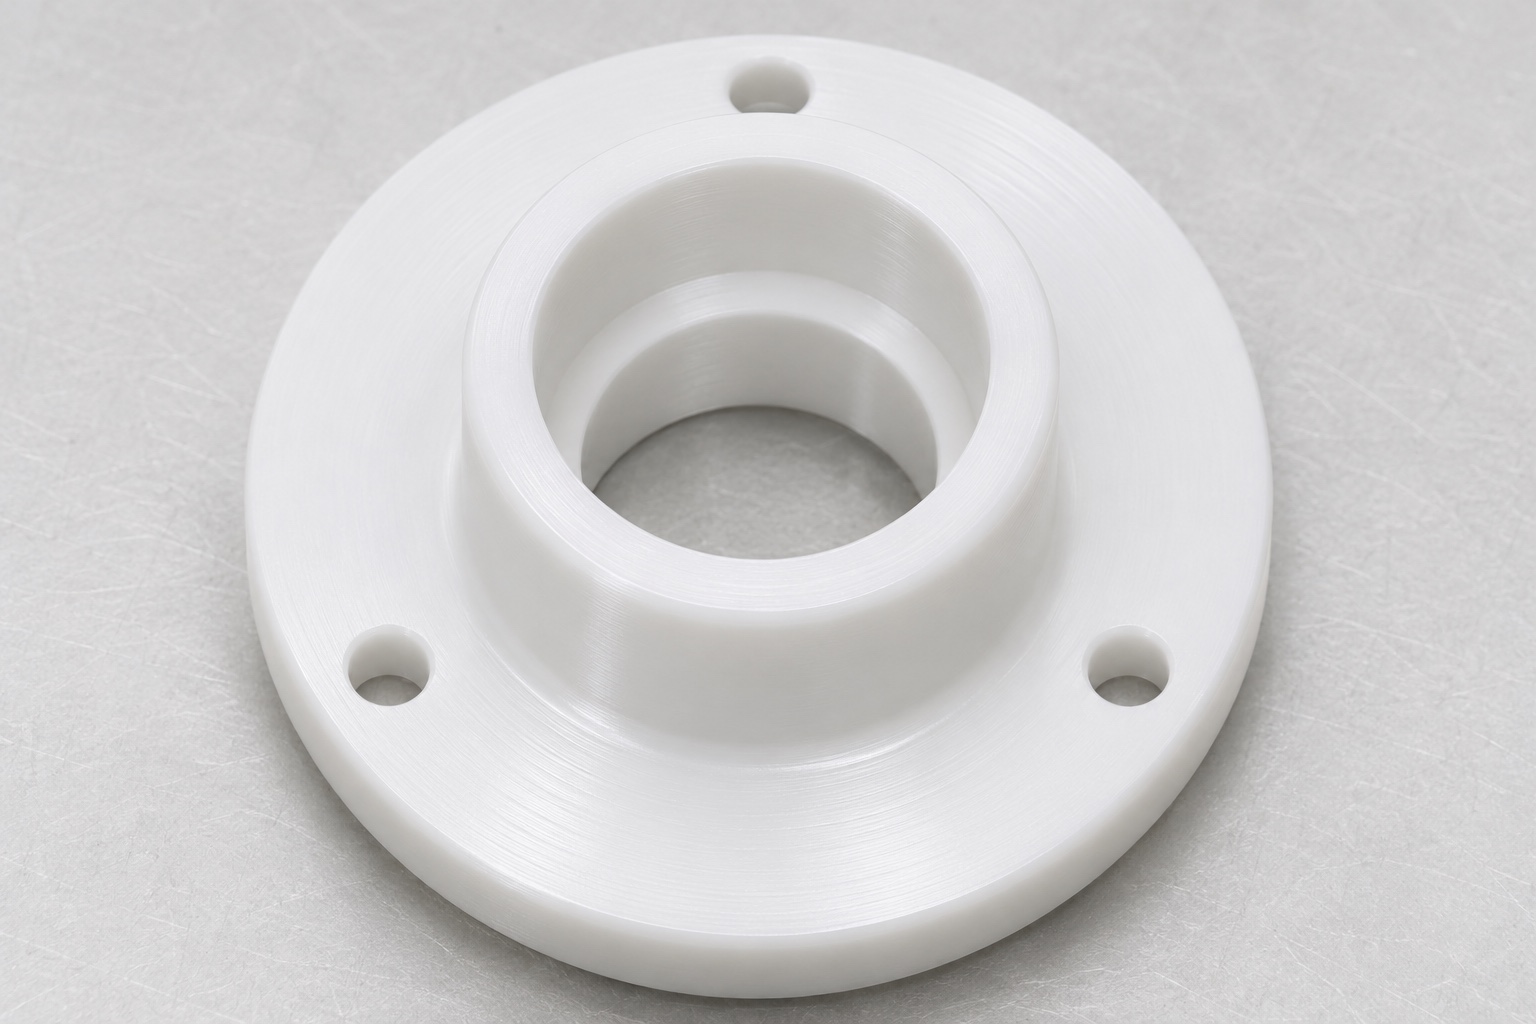
El mecanizado CNC POM-C para un soporte de cojinete de turbina de espirómetro se refiere a un componente mecánico definido, no a un resultado de medición respiratoria. La pieza representativa es un soporte anular corto con un orificio central escalonado, una brida ancha y orificios de montaje. Proporciona un contexto para discutir la geometría y la fabricación. El nombre de la aplicación no aprueba un material para un dispositivo en particular ni establece compatibilidad con un espirómetro comercial. Esta guía no ofrece pruebas clínicas, calibración o procedimiento de reparación. La organización responsable del dispositivo debe definir las interfaces, cargas y condiciones de aceptación antes de que un proveedor pueda cotizar una pieza de plástico personalizada verificable.

Identificar la interfaz real del rodamiento
Aclarar si el elemento central recibe un rodamiento, un manguito u otra referencia especificada. El proveedor no debe seleccionar una disposición de rodamientos a partir de una descripción general de una turbina. Proporcione la geometría de acoplamiento aprobada e identifique qué región del orificio ubica el componente de acoplamiento. Un chaflán de entrada y una región aliviada no son intercambiables con la longitud de centrado útil. Es posible que una indicación del diámetro por sí sola no describa la interfaz completa del asiento. Indique explícitamente el eje relevante, el hombro y las relaciones requeridas. Esto permite que la fabricación y la inspección analicen una interfaz mecánica definida en lugar de asumir silenciosamente un ajuste basado en un tamaño de rodamiento familiar.
Definir el orificio escalonado y el hombro axial
El escalón de perforación necesita una ubicación y una banda de contacto anular útil, junto con una condición de esquina permitida. La profundidad total de la cavidad no prueba que una referencia coincidente alcance el hombro previsto. Identifique cualquier alivio o radio aprobado donde cambie el diámetro del orificio. Tanto el acceso a las herramientas como el acceso a las inspecciones deben revisarse antes de la producción. Una sonda que hace contacto con una transición puede producir una lectura de profundidad que no representa el asiento axial. Mantenga la posición del hombro, el diámetro del orificio y la longitud de ubicación como características distintas. El plano debe dejar claro qué superficies controlan realmente la posición y cuáles existen sólo para proporcionar espacio libre.
Relacione los orificios de montaje con la abertura funcional
La brida y los orificios de montaje posicionan el soporte con respecto a su estructura circundante. Su relación con la abertura central debe definirse utilizando el esquema de referencia aprobado. Un conjunto de diámetros de orificios individualmente aceptables no establece el patrón de montaje completo. Identifique áreas útiles para sentarse y cualquier hueco permitido para sujetadores. El hardware de montaje previsto y la condición pertenecen a la definición de la interfaz en lugar de ser elegidos por el maquinista. No utilice tornillos arbitrarios para forzar una brida de polímero a adoptar una forma conveniente. La aceptación debe describir la condición libre o montada requerida para que las diferentes configuraciones de inspección sigan siendo comparables.
Confirme el grado del polímero y la estado del material inicial
Indique POM-C explícitamente cuando sea el material aprobado, incluido el grado, la forma del stock, el color y los requisitos de documentación correspondientes. No asuma que todos los grados de acetal o productos en stock son equivalentes. Revise la información del material del proveedor para el producto especificado en lugar de transferir propiedades genéricas a un espacio en blanco desconocido. La identidad del material por sí sola no establece la evaluación biológica, la compatibilidad de limpieza o la idoneidad dentro de una ruta de gas respirable. Esos son requisitos de dispositivos separados. El paquete de fabricación debe identificar el estado de aceptación final y cualquier instrucción de acondicionamiento para que no se realice una comparación dimensional entre piezas en estados diferentes y no documentados.
Planificar juntos la retirada de material y el soporte
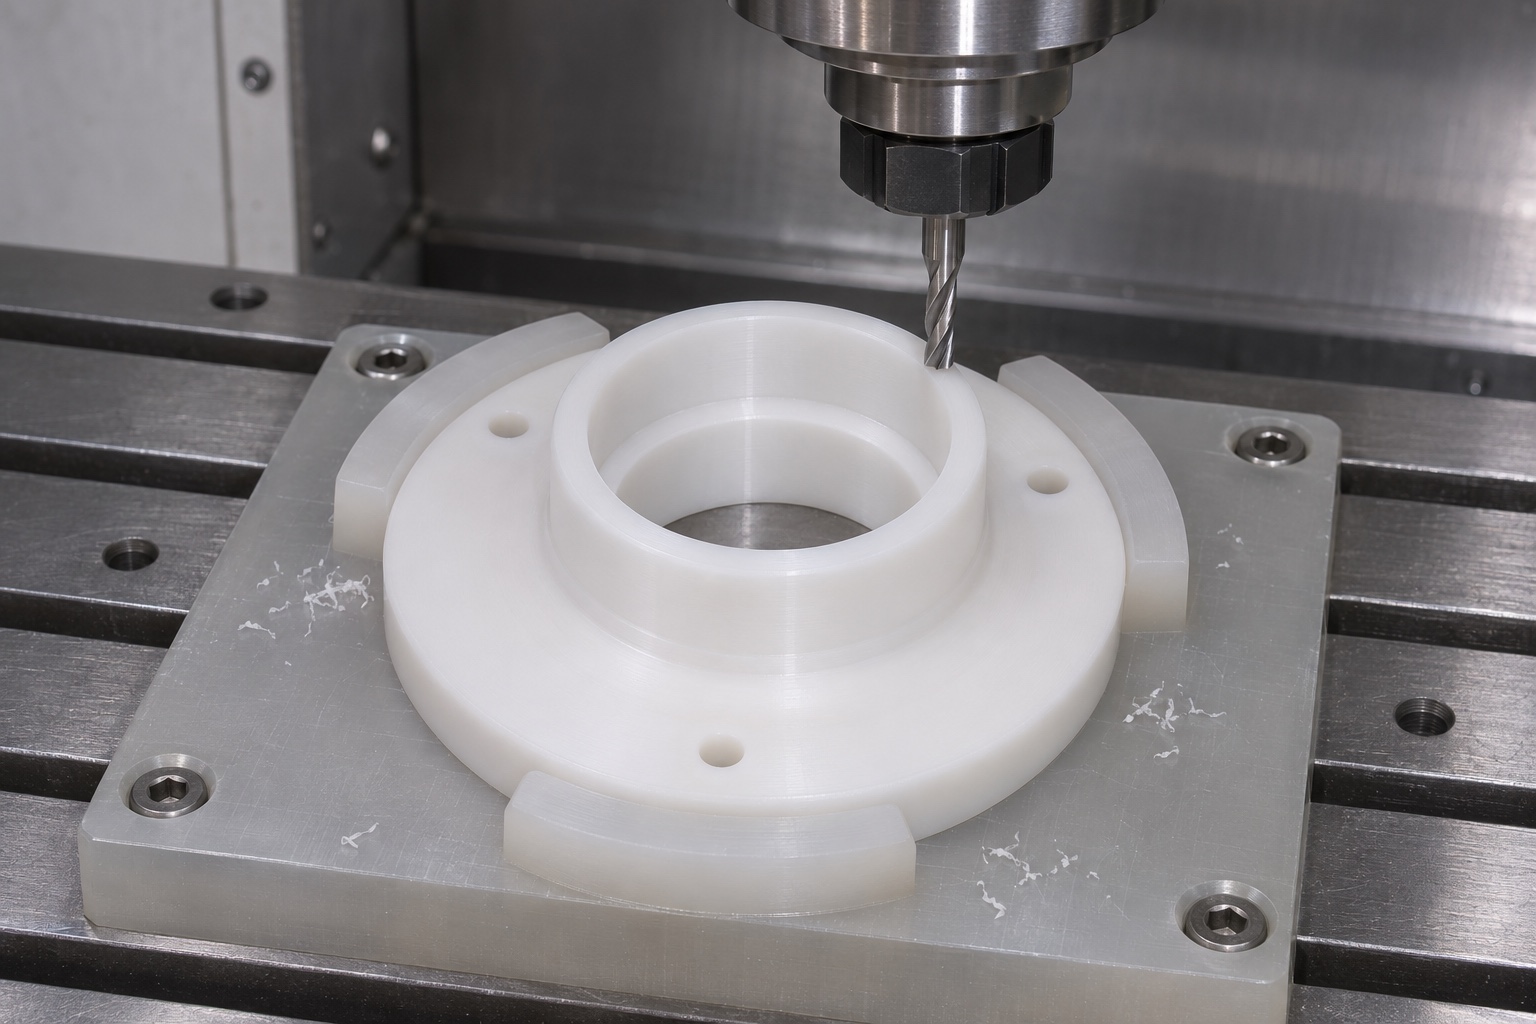
La revisión del proceso debe considerar cómo se generan la abertura central, el ala y la pared circundante mientras la pieza permanece soportada. La ruta real depende de las dimensiones, el stock y el equipamiento; No se proponen alimentaciones, velocidades ni programas de alivio del estrés universales. Identifique cuándo estarán disponibles superficies de referencia útiles y cómo se recuperan después de la transferencia. Los grandes cambios en la sección restante deberían provocar una revisión del soporte en lugar de suponer que el espacio en blanco se comporta como el anillo terminado. Un plan de proceso no es evidencia de conformidad final. Las características relevantes aún deben verificarse en las condiciones aprobadas después de operaciones que pueden influir en su forma medida.
Evite ocultar cambios de forma con el dispositivo
Un transsoporte sujeto firmemente en un dispositivo puede no tener la misma forma observada después de soltarlo. Revise el área de contacto y el soporte debajo de la brida antes de seleccionar abrazaderas o mordazas. El dispositivo debe proporcionar acceso sin tratar la deformación bajo presión arbitraria como una corrección de fabricación. Si el plano requiere una condición de ensamblaje específica, distinga esa configuración del soporte de mecanizado ordinario. Registre el método aprobado y la identidad de referencia. Cuando las lecturas difieren entre las configuraciones, investigue el soporte y la recuperación de referencia antes de retirar material adicional. El objetivo es un componente reproducible frente a requisitos controlados, no una lectura aprobada creada por una restricción conveniente.
Termine las entradas de los orificios sin alterar las bandas de soporte
Retire el material levantado y las virutas sueltas en la entrada del orificio, el acceso al hombro, los orificios de montaje y el perímetro de la brida utilizando un método acordado. El acabado de los bordes debe preservar la longitud útil de centrado y la banda de contacto con el hombro. Una entrada suave no establece la condición de superficies más profundas. Verifique el acceso para inspeccionar el orificio terminado antes de comprometerse con una ruta de producción. Cualquier marca aprobada debe evitar contactos de trabajo y permanecer legible sin atrapar material suelto en la abertura. La retirada ordinaria de virutas y la manipulación protectora no deben describirse como un proceso de limpieza médica validado y no se debe presentar una bolsa cerrada como prueba de suministro estéril.
Seleccionar comprobaciones dimensionales para la geometría
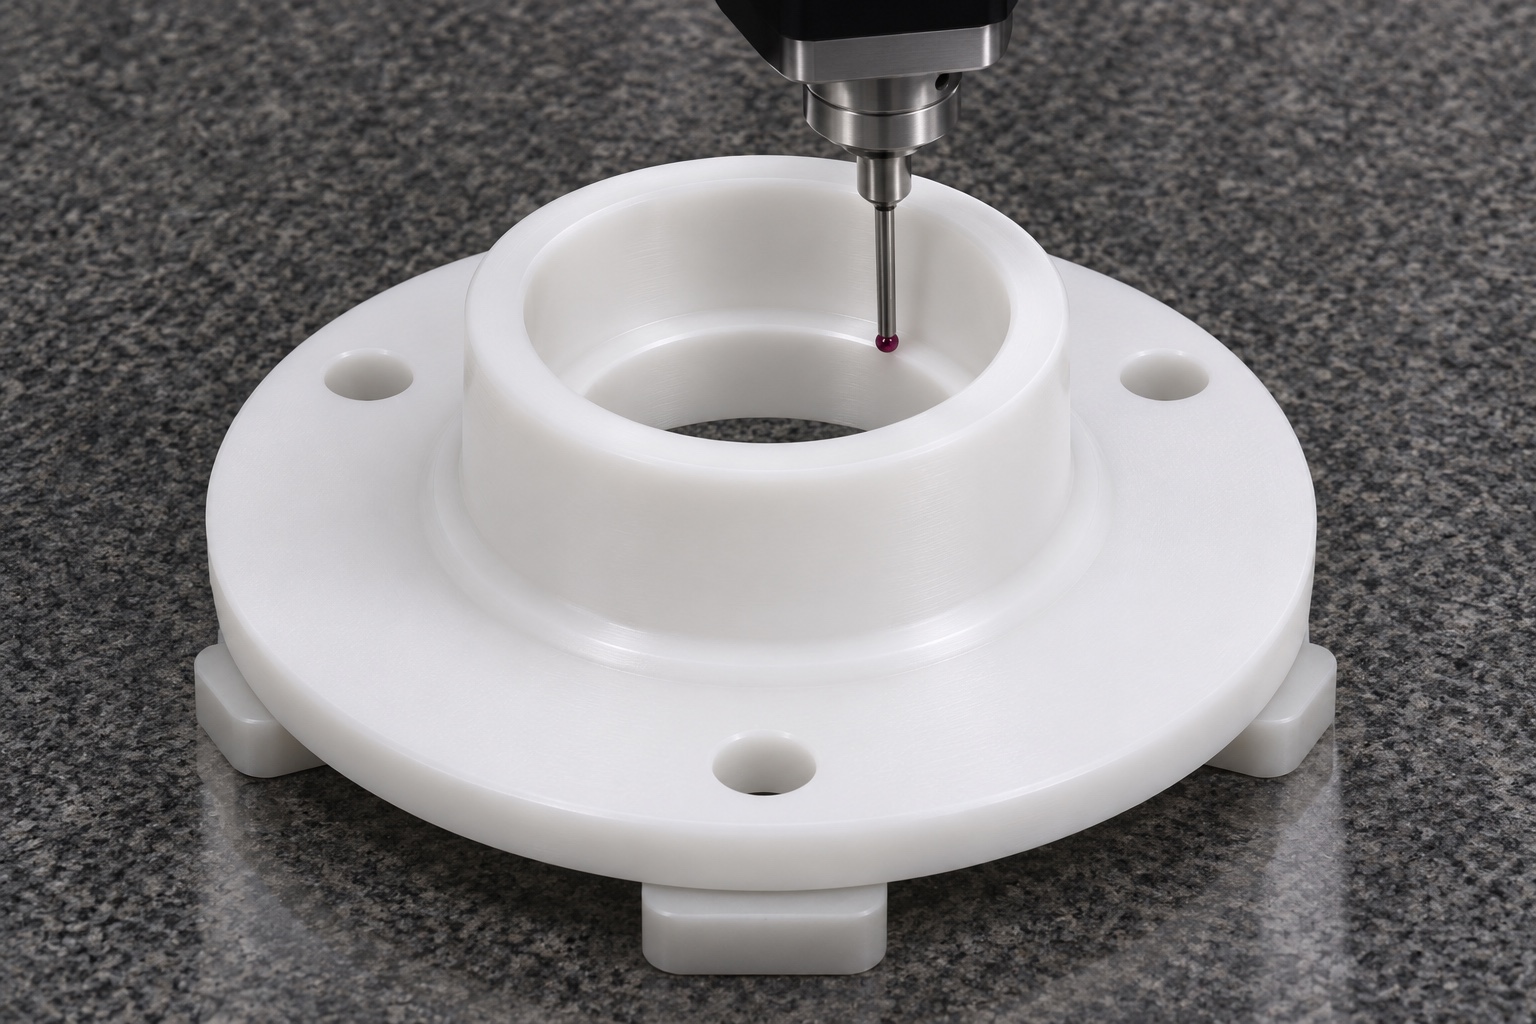
El plan de inspección debe separar el tamaño del orificio, la profundidad del escalón, la posición del hombro, la forma de la brida y las relaciones del patrón de montaje. Seleccionar métodos que puedan alcanzar las superficies útiles con un esquema de referencia adecuado. Una lectura del orificio local no puede establecer todas las relaciones con el patrón de montaje. Una lectura de profundidad necesita una cara inicial definida y una región de contacto. Los métodos ópticos, de coordenadas o de contacto requieren cada uno de ellos un alcance comprendido y un estado de pieza definido. Registro de revisión, material y estado con los resultados. Esta guía no publica tolerancias ni valores de inspección inventados; Los límites de aceptación y la evidencia real deben provenir del pedido aprobado y de las piezas fabricadas identificadas.
Limitar un ensayo de referencia inerte a su observación
Una referencia de rodamiento inerte identificada o un mandril escalonado aprobado pueden ayudar a localizar el contacto sin instalar una turbina ni operar un espirómetro. Registre su geometría, soporte y dirección de inserción. No fuerce una referencia a través de una obstrucción inexplicable. Una observación del asiento geométrico no establece la fricción del rotor, el comportamiento del flujo de aire, la precisión de la medición ni la calibración. Esos asuntos requieren requisitos y evaluación del sistema separados. Mantenga la identidad de referencia asociada con la observación para que reemplazar una referencia no cambie silenciosamente el significado de una comparación. Un proveedor debe informar lo observado en lugar de convertir un ajuste en seco limitado en una declaración amplia sobre el rendimiento del dispositivo.
Investigue las discrepancias antes de cambiar el ajuste
Si una referencia parece inclinada o se detiene, revise el soporte de la brida, la entrada del orificio, la condición de las esquinas internas, la alineación de la referencia y la interpretación del plano. Ampliar todo el orificio podría ocultar una obstrucción local y al mismo tiempo cambiar la interfaz de ubicación prevista. Preservar la primera observación antes de la corrección autorizada. Determinar si el problema es una desviación de fabricación o una definición de interfaz incompleta; las decisiones requeridas son diferentes. Cualquier requisito modificado debe tener una revisión controlada. Vuelva a inspeccionar las características afectadas después del trabajo aprobado y conserve el registro de la referencia utilizada, en lugar de describir una prueba aprobada bajo una nueva configuración como evidencia equivalente.
Cotizar y empaquetar una pieza plástica médica definida
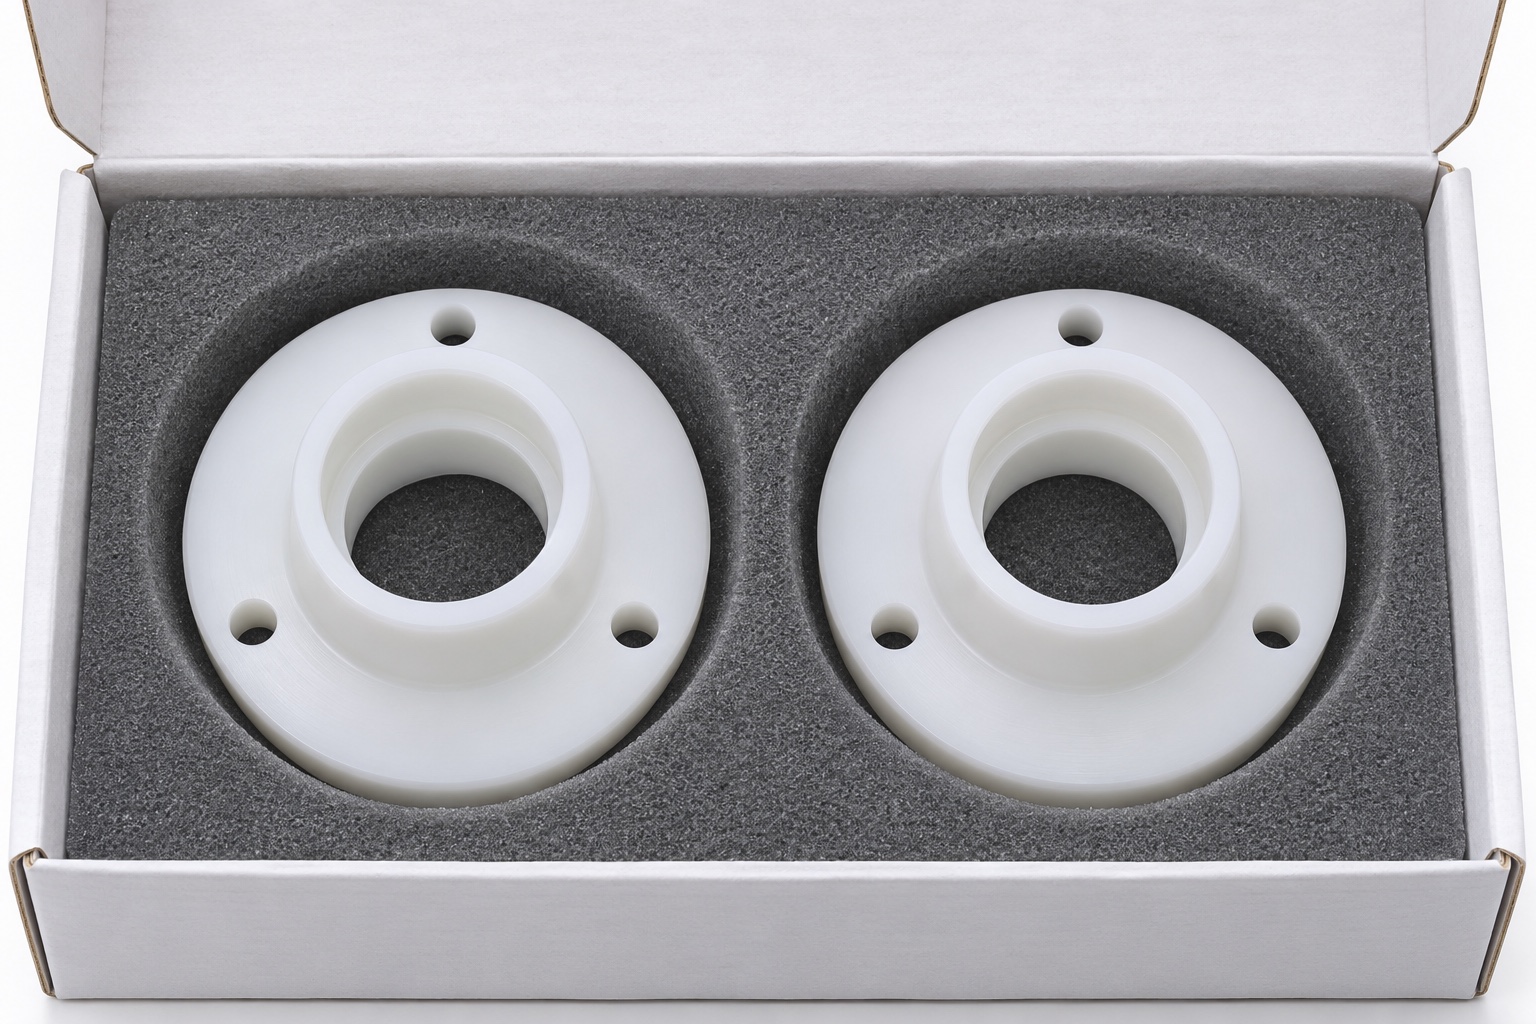
Una solicitud de cotización efectiva incluye modelo y plano consistentes, revisión, grado POM-C aprobado, requisitos de stock o color, cantidad, estado final, definiciones de orificio y hombro, referencias de montaje, alcance de inspección y embalaje protector. Agregue geometría de acoplamiento donde gobierna el contacto. Separe los soportes para que los bordes de las bridas y las superficies útiles del orificio no puedan golpear las piezas vecinas durante el transporte. El embalaje debe soportar la pieza sin cargar la brida con una forma diferente ni dejar fragmentos en la abertura central. Mantenga evidencia de identidad e inspección asociada con las piezas. Esto crea una consulta de mecanizado precisa y deja la calificación médica y el rendimiento del espirómetro en manos de la organización responsable del dispositivo.
FAQ
¿La designación del material del soporte autoriza su uso en una vía de gas respiratorio?
No. La identidad del material no establece la idoneidad del dispositivo, la evaluación biológica o la compatibilidad de limpieza. La organización responsable debe definir y verificar esos requisitos por separado.
¿Es suficiente el diámetro del orificio para definir el asiento del rodamiento?
No necesariamente. La longitud de ubicación útil, el hombro axial, la condición de transición y las relaciones con las referencias de montaje también pueden requerir definición e inspección.
¿Por qué distinguir entre estados de inspección libres y montados?
El soporte y la fijación pueden influir en un componente polimérico. El estado aprobado debe registrarse para que los cambios inducidos por los accesorios no se confundan con una geometría de estado libre aceptable.
¿Puede una entrada suave demostrar que el hombro es aceptable?
No. La banda de contacto más profunda y su posición necesitan un método de inspección adecuado. Un control de entrada no puede determinar todas las superficies internas.
¿Una prueba de referencia inerte demuestra la precisión del espirómetro?
No. Registra únicamente el contacto geométrico, no el comportamiento del rotor, el rendimiento del flujo de aire, la precisión de la medición o la calibración completa del dispositivo.
¿Qué debe incluirse en la consulta al proveedor?
Envíe archivos aprobados, calidad del material, cantidad, estado final, definiciones de orificio y montaje, geometría de acoplamiento relevante, requisitos de evidencia de inspección e instrucciones de embalaje protector.
tanghangyun@oemach.com