
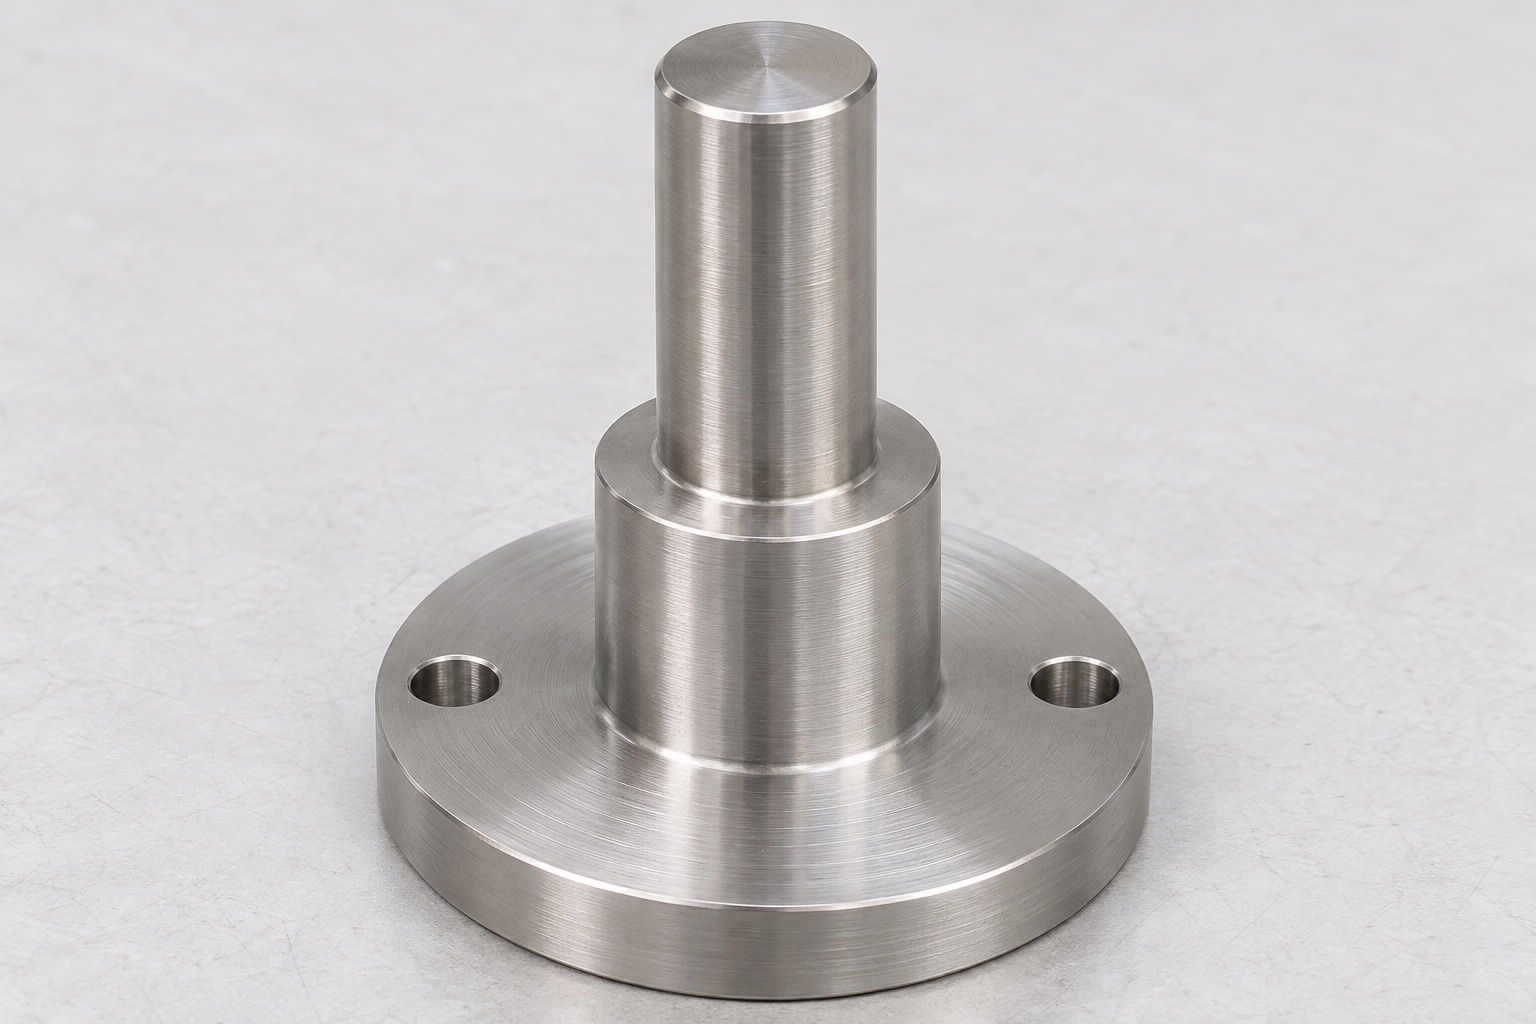
Definir primero la guía mecánica
El torneado CNC de una columna 316L para elevar cubetas en un analizador de sangre parte de un plano aprobado. La geometría representativa es un eje escalonado con hombro anular y brida plana de montaje. Su superficie guía limita una pieza acoplada definida por separado; por sí sola no acredita movimiento preciso ni resultados del analizador. Este artículo trata fabricación, referencias e inspección, no ajustes operativos ni autorización de repuestos comerciales. El responsable del dispositivo debe proporcionar la interfaz real, los límites de aceptación y el estado final. El proveedor necesita esa definición para cotizar una pieza verificable y no simplemente una forma parecida.

Separar longitud útil y longitud total
Identifique el tramo cilíndrico que realmente guía y sepárelo de entradas, alivios y prolongaciones sin función de apoyo. La longitud total no determina cuánto contacto debe proporcionar la superficie. El plano debe indicar principio, final y zonas excluidas de la transición. Una lectura de diámetro cerca del extremo no verifica todo el tramo. Defina tamaño y forma donde correspondan, sin suponer que cualquier superficie torneada tiene la misma función. Esta separación permite pedir evidencia adecuada y comparar ofertas para la misma interfaz. No basta solicitar un diámetro nominal si la longitud funcional queda sin definir en la documentación del pedido.
Establecer eje de trabajo y referencias
Determine qué superficie define el eje funcional y cómo se relaciona con la brida y el montaje. El eje del material inicial o una arista accesible no deben convertirse automáticamente en referencias de aceptación. Cuando el cilindro guía establece la posición, el plan de inspección debe recuperarlo de manera reproducible. Su diámetro y su orientación respecto a la cara de montaje son requisitos diferentes. Adjunte geometría acoplada aprobada si esta determina el contacto. Una referencia clara conecta torneado, operaciones secundarias e inspección final, evitando que cada etapa evalúe una interpretación distinta de la misma columna y produzca resultados difíciles de comparar.
Definir contacto del hombro y transición
El hombro anular necesita posición, banda útil de contacto y relación con el eje guía. Su contorno exterior no describe por completo el asiento axial. Revise radio o alivio permitido en el cambio de diámetro y compárelo con la esquina de la pieza acoplada aprobada. Una transición puede tocar antes que la banda prevista e impedir el asiento. Longitud total, posición del hombro y espesor de brida deben mantenerse separados cuando cumplen funciones distintas. No retire una arista para hacer encajar una referencia sin autorización: contacto útil y acabado permitido pertenecen a la definición controlada, no a una corrección informal de taller.
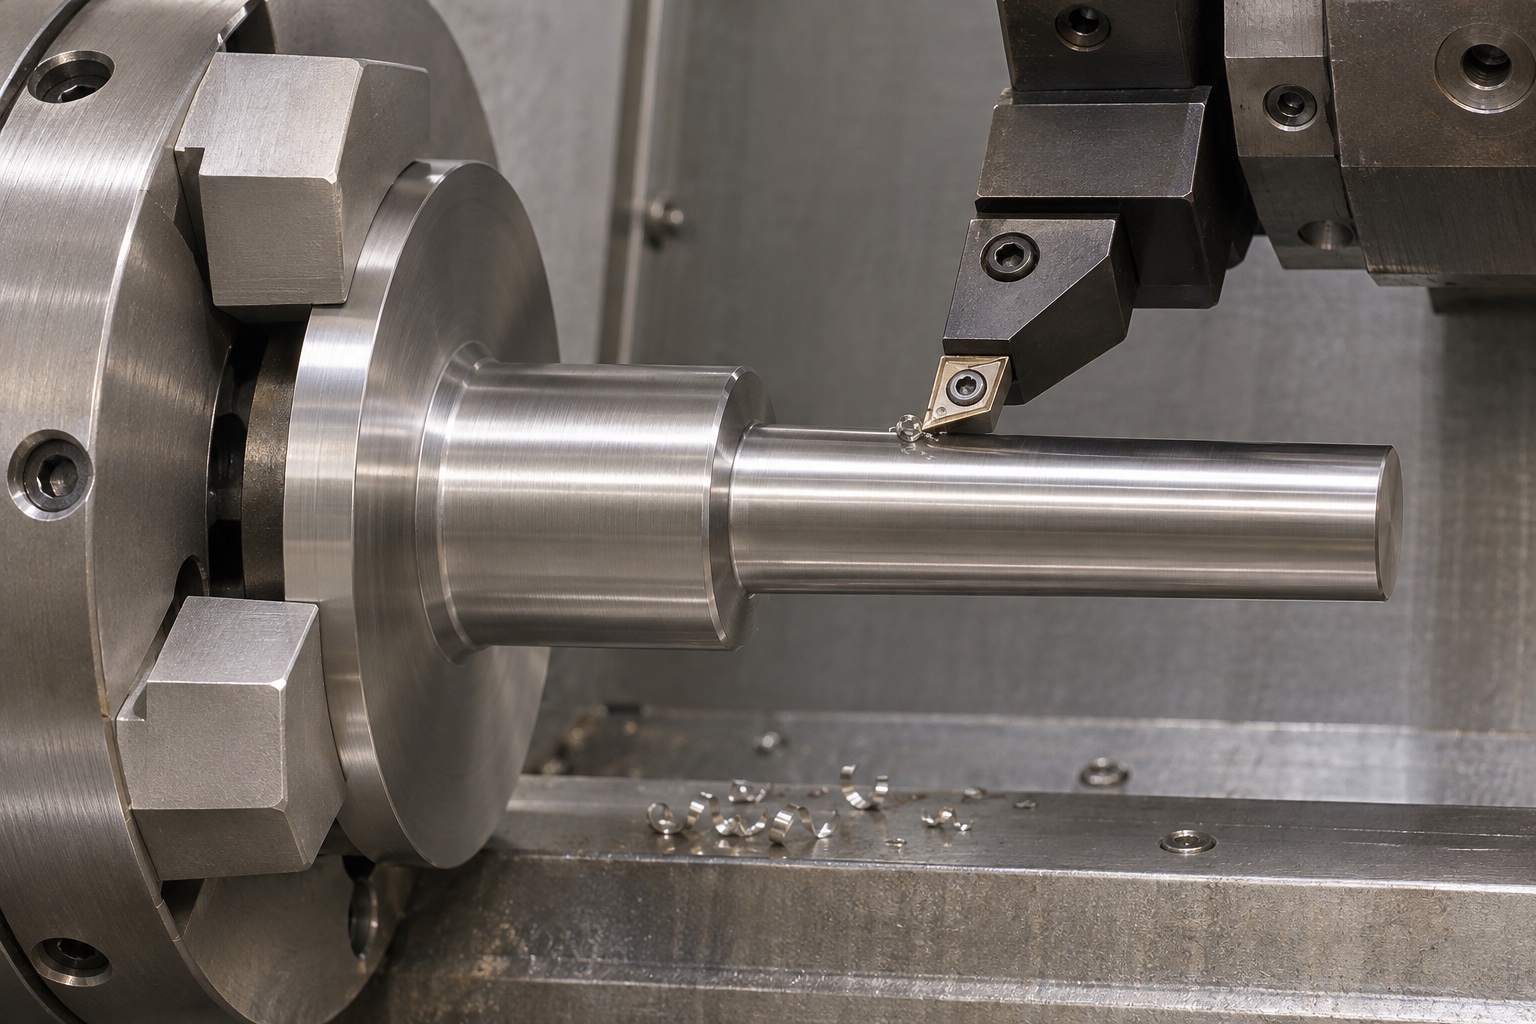
Especificar material y estado de aceptación
Indique especificación de 316L, forma de suministro y documentación requerida. Tratamiento, marcado o limpieza especial aprobados deben identificar las dimensiones y superficies aceptadas después de esas operaciones. El brillo no demuestra composición, desgaste, evaluación biológica ni limpieza validada. Si la textura de superficie importa para la guía, defínala en lugar de pedir un pulido genérico. El registro debe relacionar material, revisión y estado final. Una medición anterior a una operación posterior no puede presentarse silenciosamente como evidencia de la pieza terminada. Las diferencias entre estados deben ser visibles para quien fabrica, quien inspecciona y quien acepta el pedido real.
Revisar la secuencia de torneado
El estudio del proceso considera apoyo del material, acceso al hombro y brida, y relaciones que pueden generarse juntas. La ruta depende de dimensiones y equipo reales; aquí no se proponen velocidad, avance ni tiempo de ciclo universales. Identifique operaciones que puedan marcar o alterar la superficie guía ya terminada. Una sola sujeción puede simplificar la transferencia de referencias, pero no sustituye la inspección. Si se invierte la pieza, explique cómo recuperar la referencia funcional. El plan debe permitir medir el componente final y proteger sus contactos durante el resto del trabajo, no limitarse a demostrar que una herramienta alcanza la forma deseada.
Proteger la guía en operaciones secundarias
Los agujeros de brida u otros detalles aprobados pueden necesitar fresado o taladrado posterior. Su posición debe seguir las referencias definidas, no una arista de utillaje sin registrar. Revise apoyo y protección contra marcas de mordaza sobre el cilindro terminado. No utilice presión excesiva para obtener una lectura favorable. Si se exige inspección montada, distinga esa condición de la sujeción de mecanizado. Vuelva a comprobar características afectadas por operaciones capaces de cambiar la referencia. Incluso un detalle de montaje aparentemente menor puede modificar el asiento durante la medición; esa influencia debe resolverse antes de reutilizar lecturas anteriores como aceptación definitiva.
Conservar superficies útiles al acabar aristas
Defina acabado de entrada, transición del hombro, perímetro de brida y agujeros de montaje. Eliminar material levantado no debe acortar la guía útil ni borrar la banda de asiento. Identifique comprobaciones que deban repetirse después. Retire virutas de zonas accesibles antes de comparar con una referencia, para no confundir material suelto con interferencia geométrica. Cualquier limpieza especial requiere un proceso y evidencia aprobados, separados de la manipulación ordinaria. Esta guía no declara esterilidad ni desinfección validada. Un embalaje puede proteger la superficie mecanizada sin acreditar que el analizador completo haya sido evaluado para su uso previsto o que exista una entrega médica cualificada.
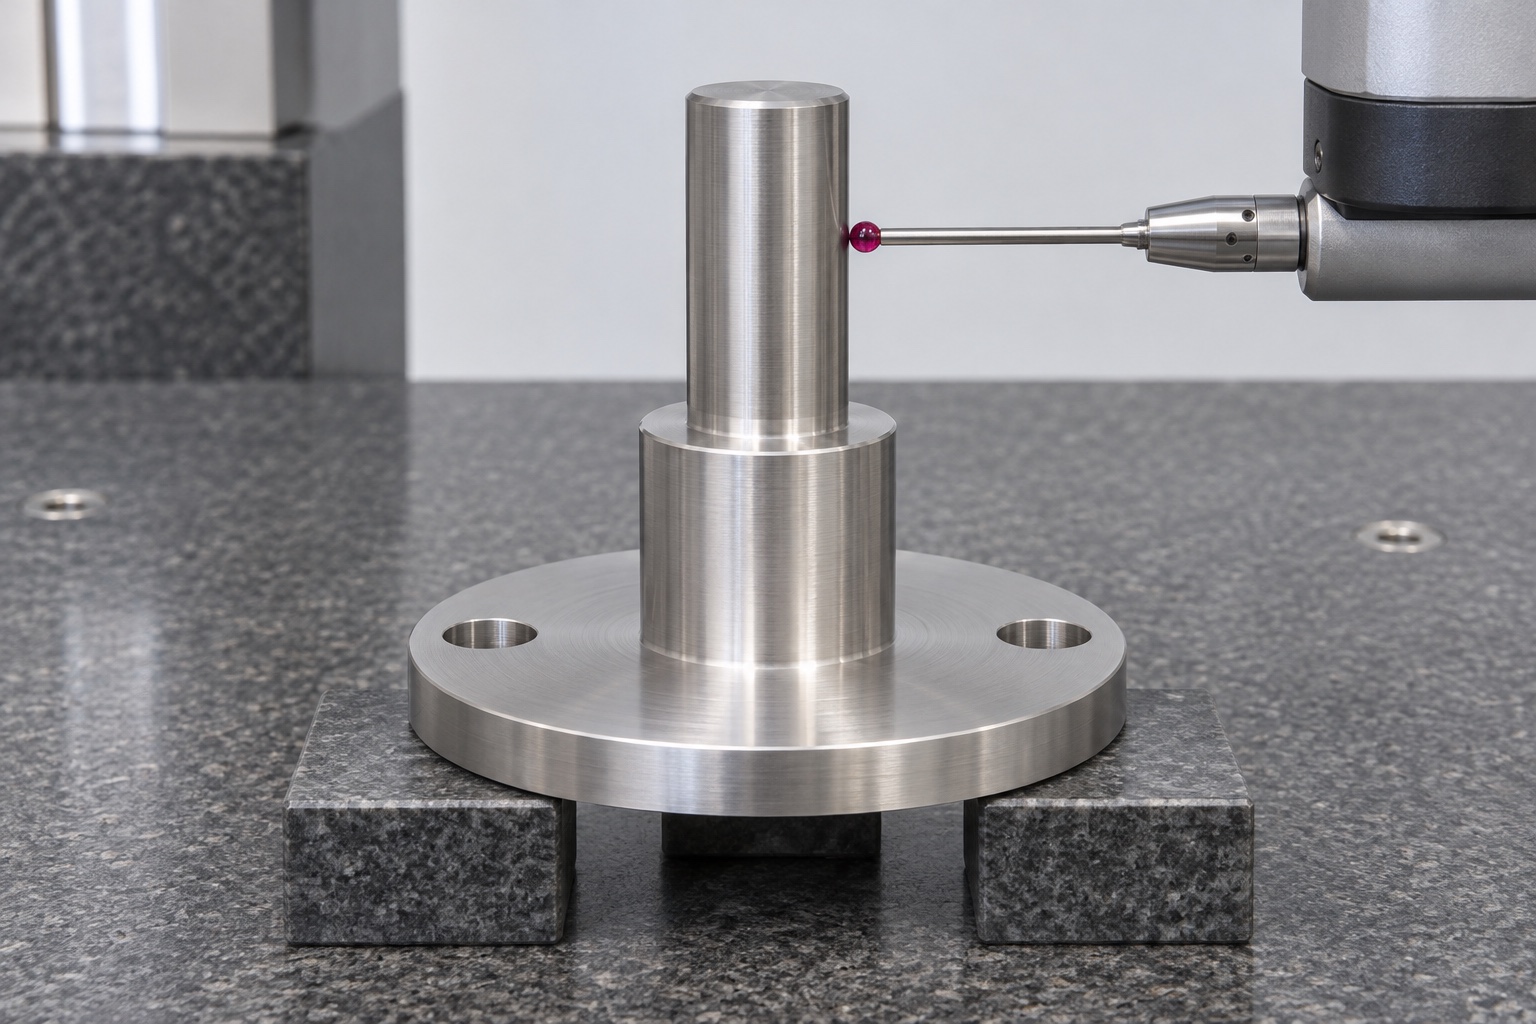
Asignar una medición a cada característica
La matriz de inspección debe separar diámetro local, forma en la longitud útil, posición del hombro, relaciones entre caras y patrón de montaje. Una lectura de micrómetro y una evaluación de orientación del eje responden a preguntas diferentes. Los métodos por coordenadas, ópticos o de contacto necesitan referencias y acceso adecuados. Registre estado de pieza e identificación del instrumento con resultados reales. Resuelva zonas inaccesibles antes de producir. Este artículo no inventa tolerancias ni valores medidos: un informe real necesita límites aprobados y evidencia de piezas identificadas, no una afirmación general de que el torneado CNC siempre es preciso o de que un equipo garantiza conformidad.
Limitar la comparación inerte a la geometría
Un manguito inerte identificado puede mostrar entrada y contacto sin montar ni operar el analizador. Registre geometría, apoyo y sentido de desplazamiento. No fuerce la referencia ante una resistencia sin explicar. El ensayo no demuestra fricción en servicio, vida útil, margen de fuerza, posicionamiento de cubetas ni exactitud analítica. Esas preguntas necesitan requisitos y evaluación separados. Conserve la identidad del manguito para que sustituirlo no cambie silenciosamente la comparación. Informe qué contacto se observó y bajo qué condiciones, en vez de presentar un ajuste conveniente como prueba de que un mecanismo completo ha sido cualificado para funcionar dentro de un dispositivo médico.
Diagnosticar una zona estrecha antes de corregir
Si la referencia avanza por una zona y se detiene en otra, revise longitud útil, entradas, alineación, apoyo y estado especificado. Reducir todo el diámetro puede ocultar un problema local y modificar el ajuste previsto. Preserve la observación inicial antes de cualquier corrección autorizada. Distinga desviación de fabricación y definición incompleta: la primera requiere decisión sobre la desviación; la segunda, aclaración o revisión. Inspeccione de nuevo lo afectado después del trabajo aprobado. Use la referencia y condición registradas al comparar resultados, para no confundir un cambio de utillaje o manguito con una mejora de la misma pieza bajo condiciones equivalentes.
Preparar consulta y protección de transporte
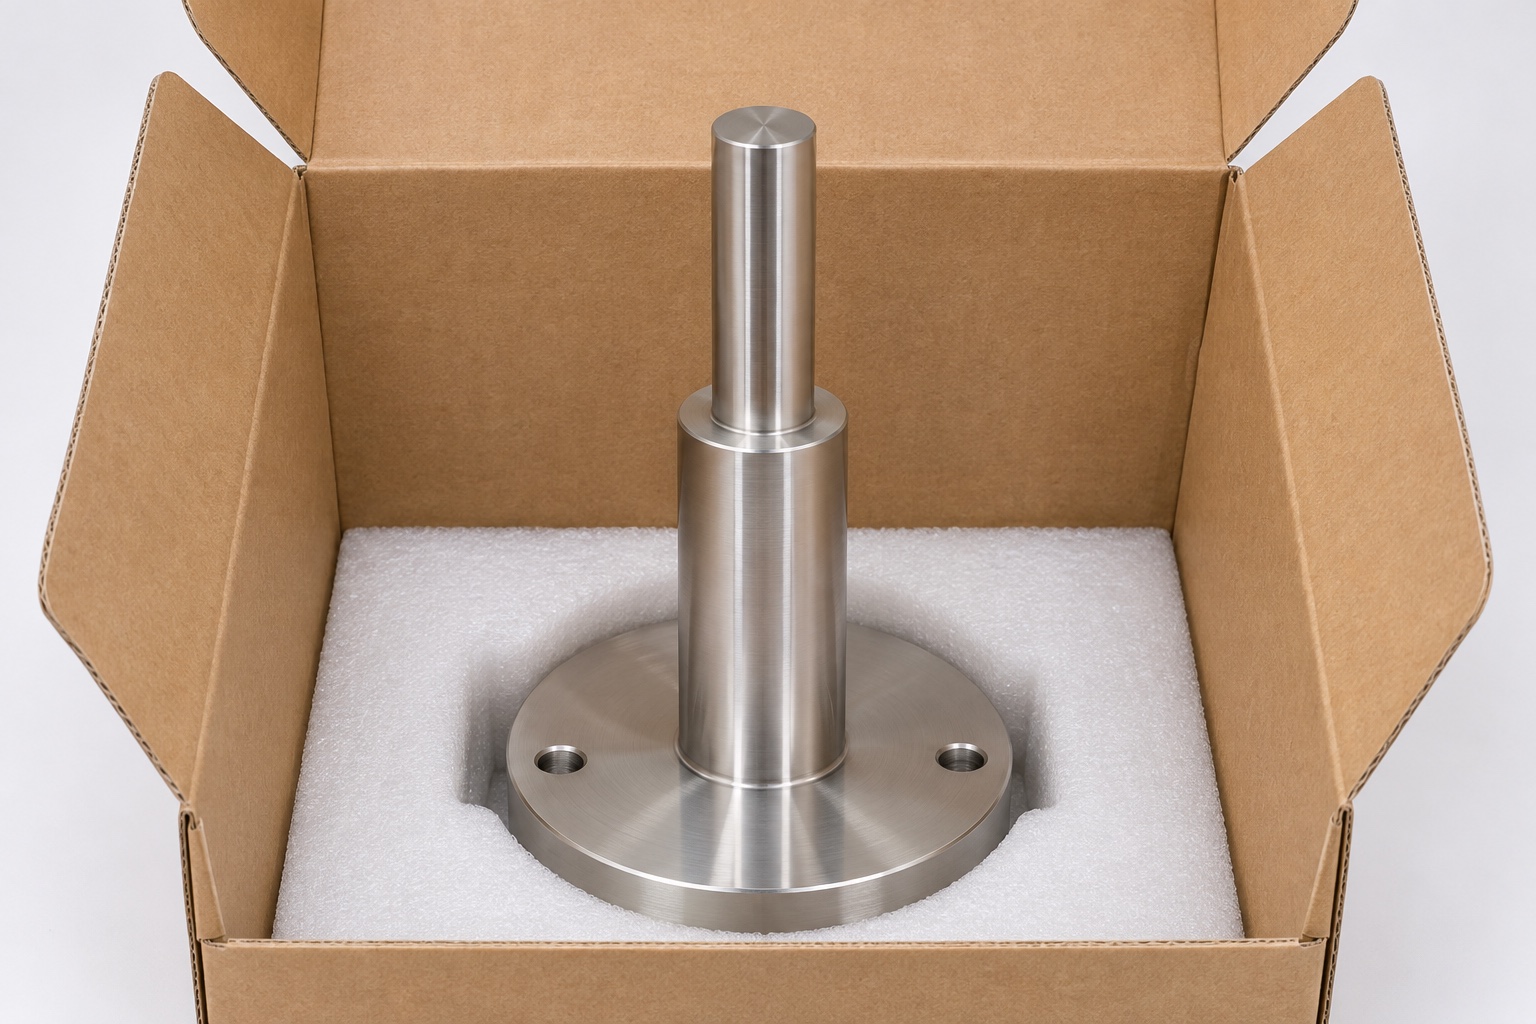
Envíe modelo y plano aprobados, revisión, especificación de 316L, cantidad, longitud y tamaño de guía, contacto del hombro, referencias de montaje, acabado final, inspección y embalaje. Adjunte geometría acoplada cuando determine el contacto. Separe columnas para impedir golpes entre superficies cilíndricas, hombros y otras piezas metálicas. Los apoyos no deben marcar la guía ni concentrar fuerza en una arista delicada de brida. Mantenga identificación y registros asociados sin cubrir contactos útiles. Así se cotiza un componente definido de mecanizado médico, mientras la operación y el rendimiento del analizador permanecen bajo responsabilidad de la organización del dispositivo y su evaluación independiente.
FAQ
¿La longitud total define la zona útil de guiado?
No. Deben identificarse tramo funcional, entradas y alivios. Una dimensión exterior no establece qué región cilíndrica debe proporcionar guiado controlado.
¿Un diámetro local correcto demuestra alineación con la brida?
No. Tamaño y relaciones geométricas son características diferentes. Recupere las referencias aprobadas y compruebe por separado eje y caras cuando se especifique.
¿Por qué definir la esquina del hombro?
La transición puede tocar antes del asiento anular previsto. Deben definirse radio o alivio permitido y banda útil de contacto antes de fabricar.
¿Un deslizamiento suave demuestra exactitud del analizador?
No. Solo registra contacto geométrico limitado, no margen de fuerza, desgaste, posición de cubetas ni rendimiento analítico del instrumento completo.
¿Se corrige una zona estrecha reduciendo todo el eje?
No sin diagnóstico y autorización. Revise aristas, longitud, alineación, apoyo y referencia acoplada; después de corregir, inspeccione nuevamente las características afectadas.
¿Qué permite comparar las cotizaciones?
Archivos controlados, material, cantidad, guía y hombro funcionales, referencias de montaje, estado final, evidencia de inspección y protección de transporte claramente definidos.
tanghangyun@oemach.com