
Comience con las interfaces mecánicas del soporte de la boquilla
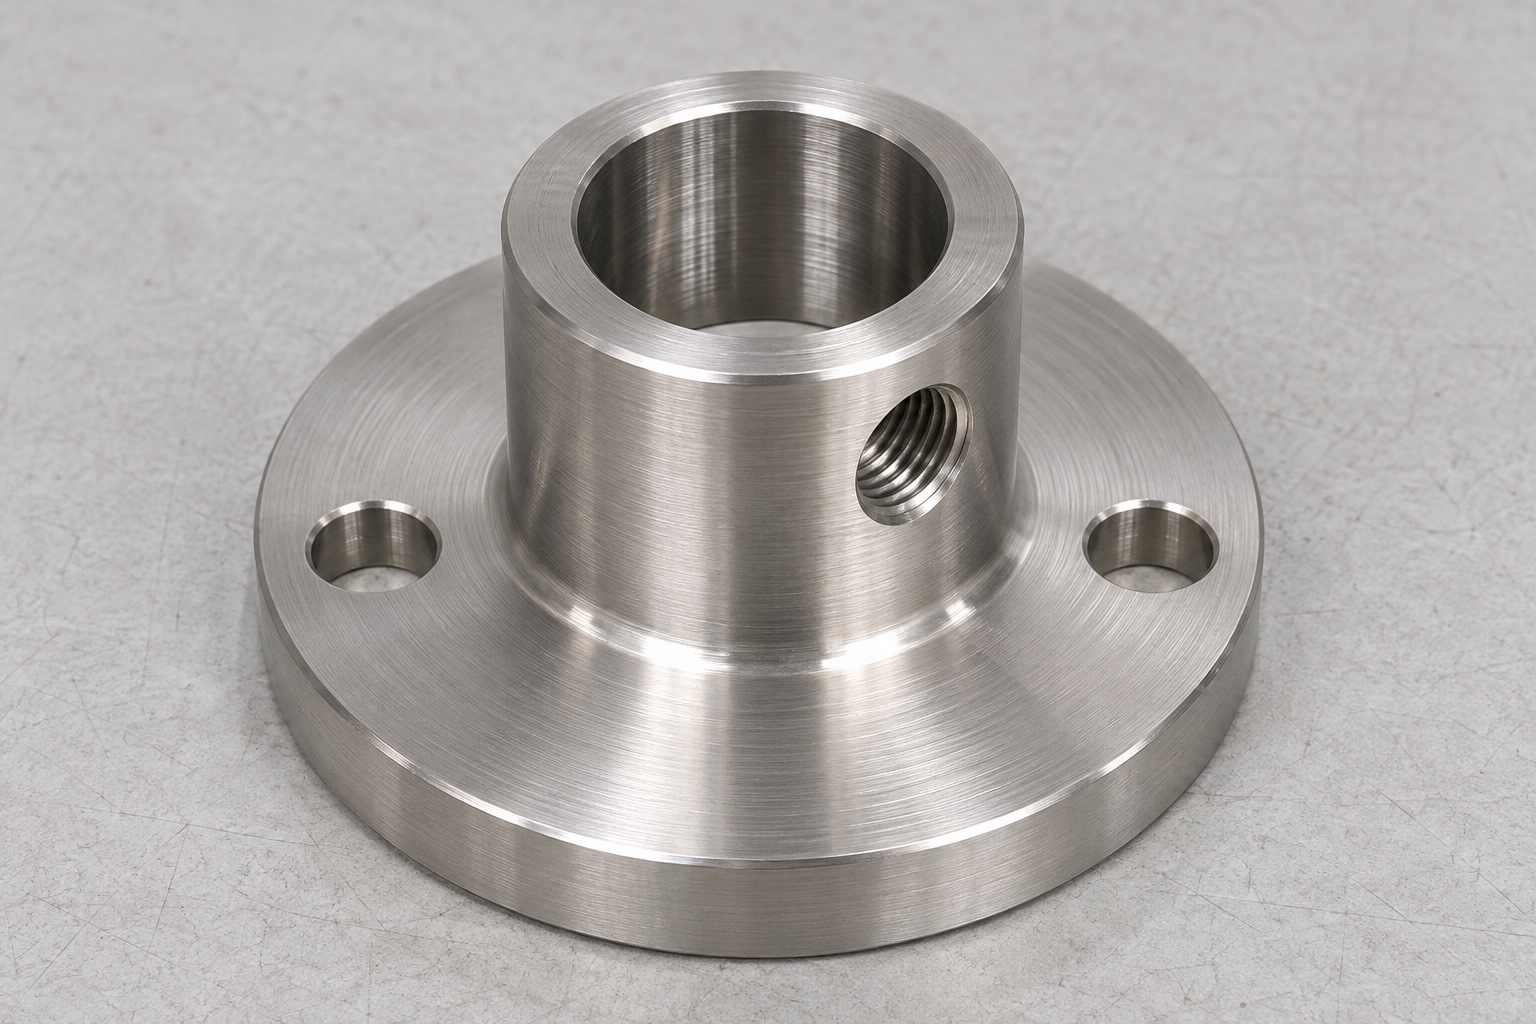
Un soporte de boquilla para refrigerante de fresadora dental puede parecer simple mientras combina varias funciones de posicionamiento diferentes. La geometría representativa que se analiza aquí es un pequeño saliente cilíndrico sobre una brida redonda, con un orificio axial liso, una rosca de bloqueo radial y dos agujeros para el montaje de la brida. La mecanizado CNC de precisión debe relacionar estas características con las referencias de instalación previstas. Esta guía trata el soporte como un componente de equipo mecánico, no como un dispositivo dental terminado. No establece el rendimiento de suministro de refrigerante, la capacidad de presión, la idoneidad clínica o la compatibilidad con una fresadora en particular. Esas cuestiones requieren evidencia de diseño por separado.

Traducir la intención del ensamblaje en requisitos de dibujo
Antes de solicitar piezas personalizadas de acero inoxidable, identifica qué superficie soporta el soporte y qué característica posiciona la boquilla. La parte inferior de una brida puede ser la referencia de montaje, mientras que el orificio axial localiza una característica cilíndrica de ensamblaje. La rosca radial puede retener esa característica sin determinar su eje final. Estos roles deben ser explícitos en lugar de inferidos a partir de un modelo renderizado. Pídele al diseñador que distinga las caras de asiento, las superficies de holgura y los bordes funcionales. Incluye el envolvente de acoplamiento cuando esté disponible, pero no conviertas una preferencia de ensamblaje no especificada en una tolerancia de mecanizado inventada durante la cotización.
Especifica la condición real de suministro del 316L.
La designación 316L es solo el comienzo de un requisito de material. Un paquete de adquisición debe identificar la especificación de material aplicable, la condición de suministro requerida, las expectativas de trazabilidad y cualquier restricción relevante para el procesamiento posterior. Una barra de material, una pieza en casi la forma final y otra forma inicial aprobada pueden conducir a diferentes planes de mecanizado. Un proveedor no debe asumir que un nombre de grado común prueba la idoneidad para un refrigerante o química de limpieza desconocidos. La identidad del material, los residuos del proceso y la exposición operativa son asuntos separados. Revísalos con el propietario del equipo antes de aprobar sustituciones o reclamar el rendimiento frente a la corrosión.
Usa el torneado para establecer la relación axial
Para este componente redondo, el torneado CNC es una manera práctica de crear el resalte, el diámetro de la brida, el agujero axial y la cara de asiento a partir de referencias coordinadas. La secuencia debe mantener suficiente soporte alrededor del agujero y evitar una proyección excesiva desde el sistema de sujeción. Si el agujero se perfora, se ensancha o se termina con otro método depende de su geometría especificada y de las herramientas disponibles. Una apariencia lisa no confirma la rectitud ni el tamaño. Anota cómo se medirán las características axiales terminadas y decide cuándo se puede liberar la pieza de su configuración inicial sin perder la relación requerida.
Controla la orientación al añadir características fresadas
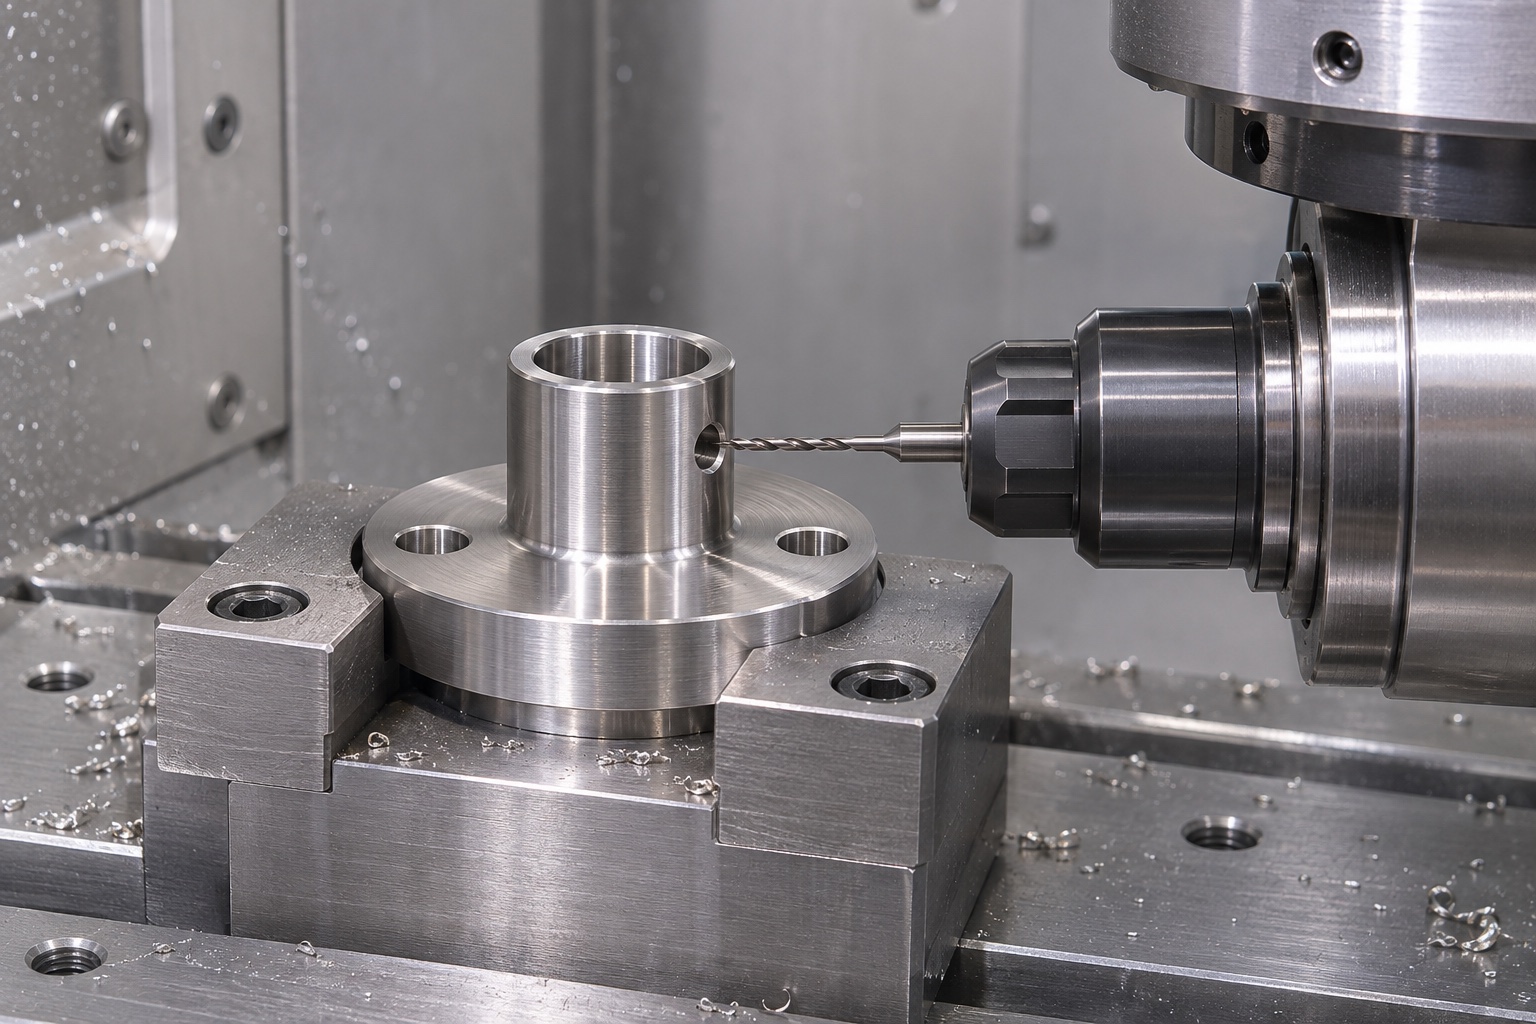
Los dos orificios de montaje de la brida y el orificio de bloqueo radial introducen relaciones angulares y posicionales que el torneado por sí solo puede no establecer. Un arreglo de torno-fresadora o un accesorio secundario documentado puede conectar estas características con la cara de montaje y el orificio. La pregunta útil no es si la máquina tiene más ejes, sino si la configuración permite el acceso y la transferencia de referencia repetible. Aclara la orientación angular del orificio radial respecto a los orificios de la brida. Si el plano deja libre esa orientación, conserva esa libertad en lugar de agregar costos innecesarios de inspección y mecanizado.
Planifica la rosca radial y la intersección con su orificio
Una rosca radial de bloqueo que desemboca en el taladro axial crea un borde interno interrumpido. Antes de mecanizar deben revisarse el recorrido de la herramienta, el punto de salida y el espesor de pared restante. La especificación de rosca debe indicar la forma y la longitud útil de engrane; el borde interior no debe presentar una rebaba que interfiera con la pieza acoplada. La estrategia de roscado depende del acceso y del diseño aprobado. La presencia de una rosca no demuestra una fuerza de retención. Comprobar la rosca y examinar la intersección son tareas de aceptación distintas; ninguna sustituye la evaluación del conjunto.
Trata el desbarbado de orificios transversales como una operación definida.
El desbarbado de taladros cruzados para un portaboquillas de fresadora dental debe tener una ruta de acceso clara y una condición de borde definida. Un operador puede necesitar aumento, una herramienta de acabado apropiada y un método para eliminar partículas desprendidas sin dañar el orificio. Evita instrucciones generales como pulir todas las superficies cuando solo ciertas intersecciones necesitan atención. La eliminación excesiva de borde puede alterar la superficie útil de localización o la entrada de la rosca. El plan de proceso debe identificar dónde se permite un redondeo de borde, dónde debe permanecer el material y cómo se examinará la intersección terminada antes de que la pieza pase a limpieza.
Mantén el acabado de asiento separado de la apariencia
La cara de montaje, el orificio y el exterior visible no necesitan necesariamente tener la misma condición de superficie. Especifica la textura funcional donde afecte el asiento o el encaje, y mantiene las preferencias cosméticas distinguibles de los criterios de aceptación medibles. Una superficie más brillante aún puede contener un defecto sobresaliente en un agujero de montaje. Por el contrario, las marcas de mecanizado ordinarias pueden ser aceptables en un exterior no funcional si el dibujo lo permite. Si se solicita pasivación u otro tratamiento secundario, define el proceso aplicable y la responsabilidad de inspección en los requisitos de compra. No des a entender que un tratamiento no especificado valide automáticamente el componente terminado para uso médico.
Construye la inspección tomando como base la estructura de referencia
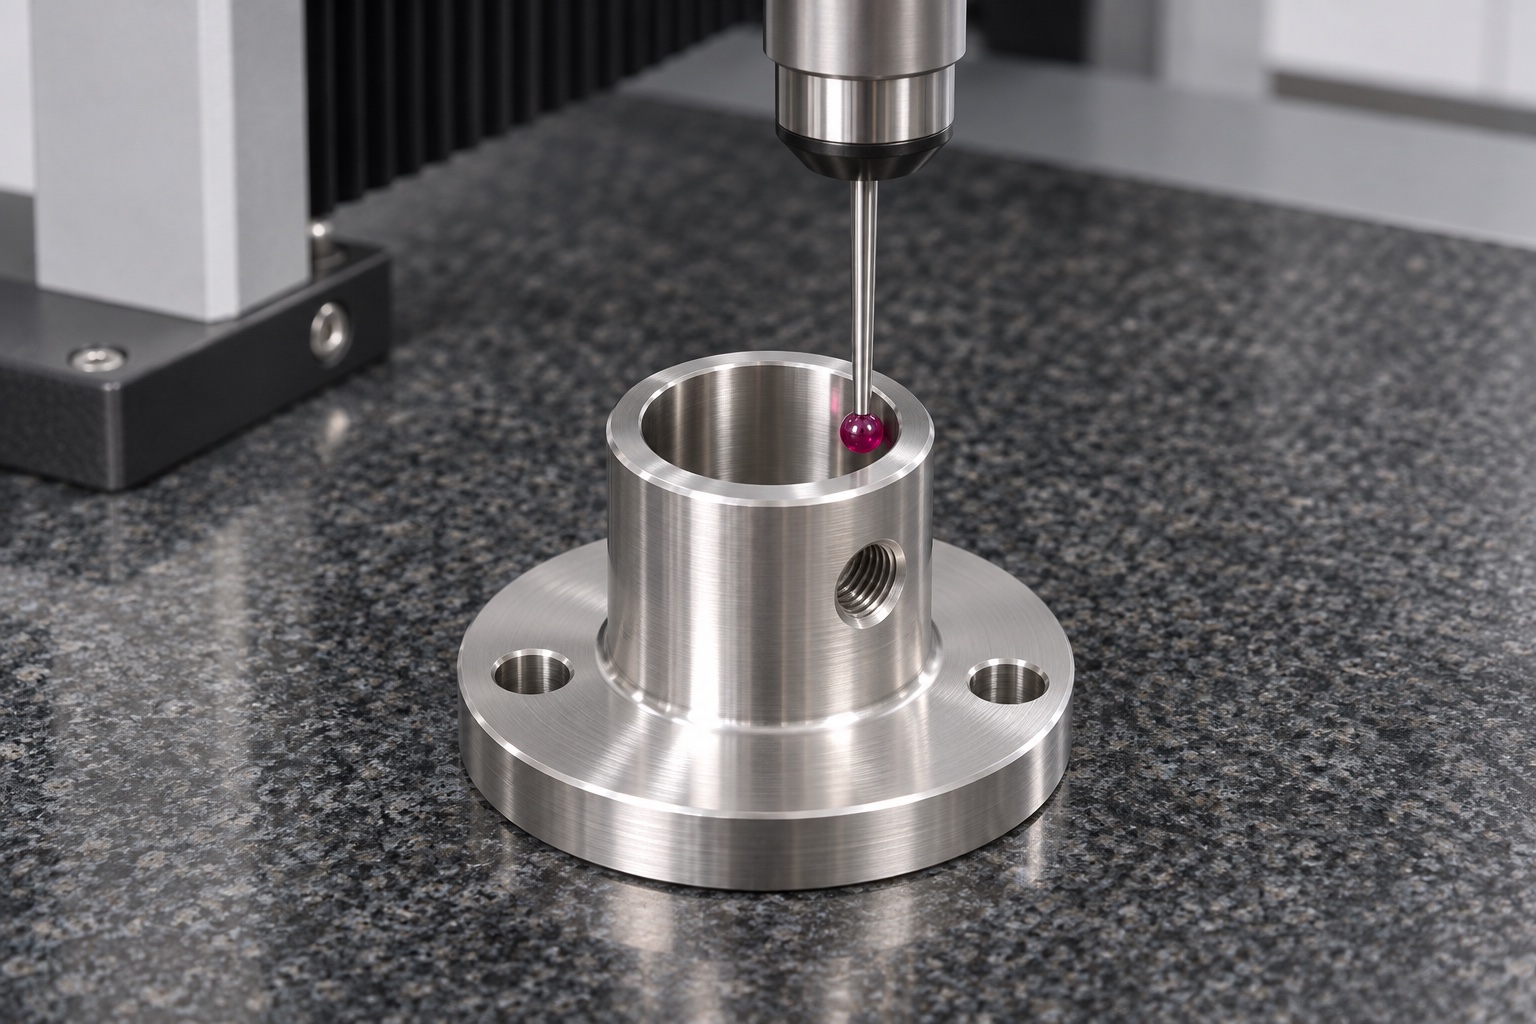
Un plan de inspección debería conectar cada resultado con la característica que importa en el ensamblaje. Las posibles verificaciones incluyen el plano de asiento de la brida, el tamaño del agujero, las dimensiones relevantes del resalte, la ubicación de los orificios de montaje y la rosca radial. Selecciona equipos que puedan acceder a las superficies reales sin obstruirlas ni deformarlas. Una máquina de medición por coordenadas puede ayudar en la inspección geométrica cuando su configuración y alcance de la sonda son adecuados; no es una solución universal para todos los bordes internos pequeños. Documenta verificaciones alternativas para la intersección del agujero y la rosca, e identifica qué características necesitan un resultado registrado en lugar de una simple confirmación visual.
Separa la limpieza de los componentes de la esterilización
Después del mecanizado y acabado, elimina los residuos del proceso usando un método acordado para el material y el uso posterior. El plano o la orden de compra debe definir la aceptación de limpieza cuando eso sea importante; una instrucción no calificada para dejarlo 'limpio para uso médico' no es suficiente. Inspecciona las aberturas del orificio y las intersecciones en busca de partículas restantes antes de embalar. Esta es una tarea de preparación del componente y no establece esterilidad, biocompatibilidad ni un proceso de limpieza aprobado para un sistema dental completo. Cualquier afirmación de ese tipo requiere su propio alcance, validación y organización responsable, en lugar de estar implícitamente vinculada a la cotización del mecanizado.
Protege el orificio y la cara de montaje durante el transporte
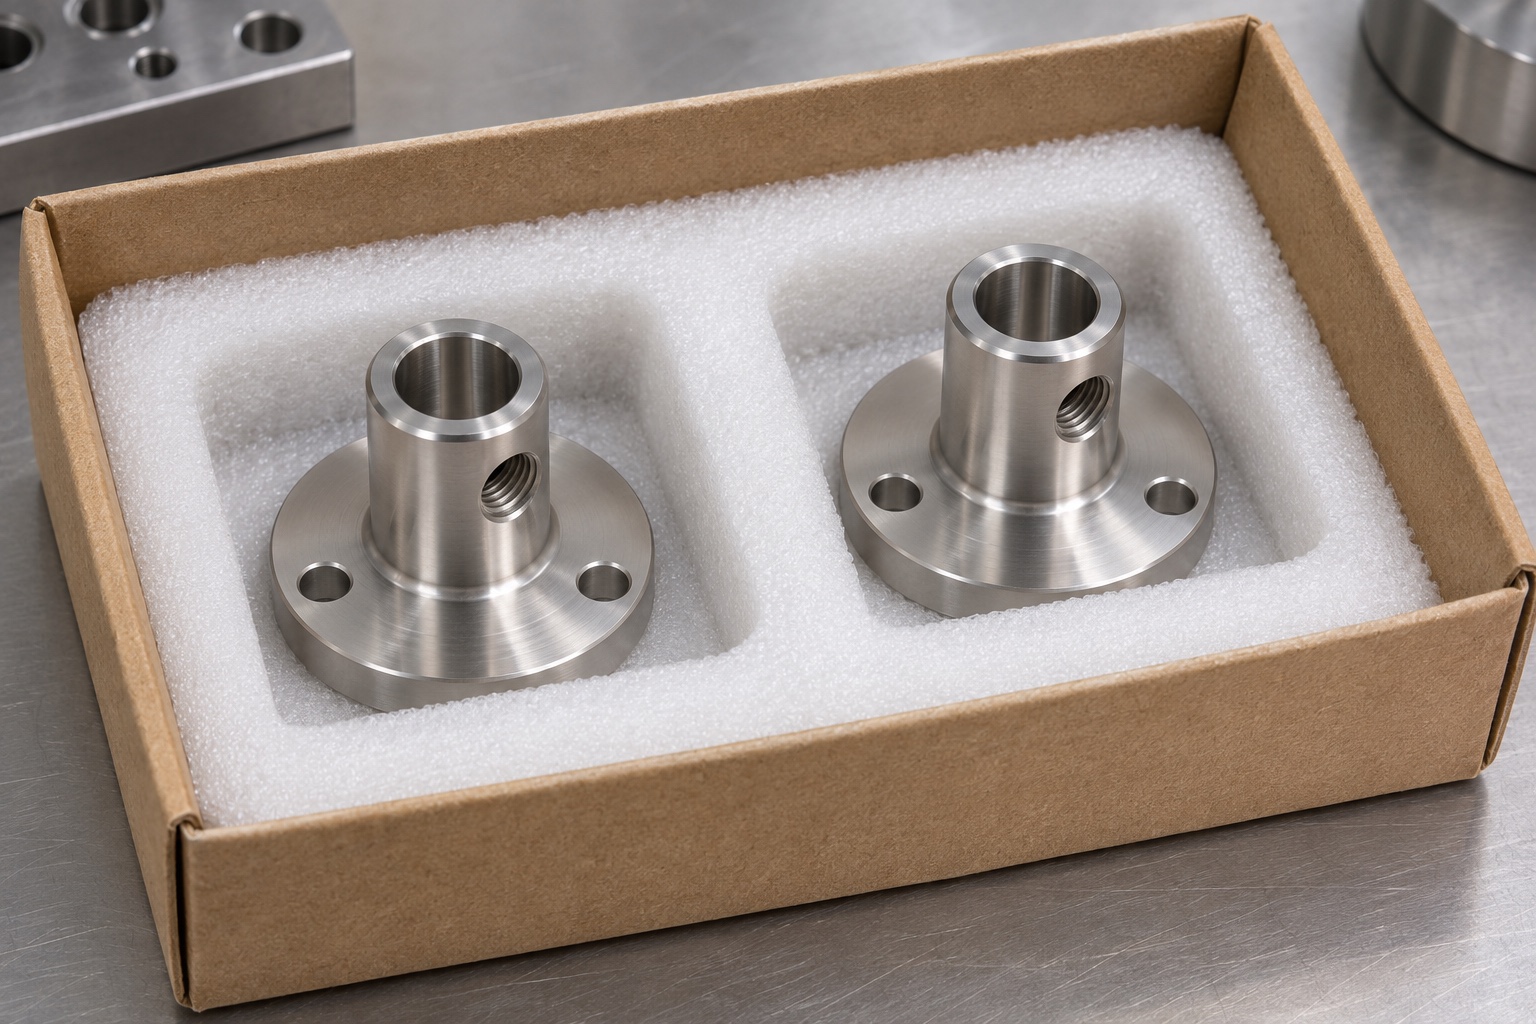
El embalaje protector debe evitar que las piezas sueltas golpeen la cara de asiento de la brida o entren en el orificio axial. Los compartimentos separados, el material protector compatible y una secuencia de manipulación controlada pueden ayudar a mantener la condición aceptada. Mantén la identificación asociada con el lote sin colocar una etiqueta adhesiva en una cara funcional. Cuando el cliente especifique un envoltorio individual o un material de embalaje particular, confirma ese requisito antes de la producción. Las fotografías del embalaje son útiles para revisar la disposición, pero no prueban una clasificación de limpieza. El registro de embalaje entregado debe describir lo que realmente se utilizó y cualquier restricción de manejo acordada con el comprador.
Haz que la solicitud de cotización sea lo suficientemente completa para poder comparar
Una solicitud de cotización útil para el torneado CNC de precisión de soportes de boquilla 316L incluye el dibujo controlado, la revisión del modelo, los requisitos de material, el rango de cantidad, la información de ensamblaje y los entregables de inspección. Pídele al proveedor que identifique las suposiciones sobre el acabado del orificio, el roscado radial, el acceso a los orificios transversales y los tratamientos secundarios. Compara las cotizaciones según el mismo alcance de aceptación en lugar de usar solamente una tolerancia principal como criterio de selección. Las cantidades de prototipo se pueden usar para evaluar la accesibilidad y el ajuste del ensamblaje antes de un pedido recurrente, siempre que su propósito esté explícito. Los cambios aprobados deberían actualizar los requisitos controlados en lugar de quedarse solo en una conversación por correo electrónico.
FAQ
¿Puede el 316L por sí solo garantizar la compatibilidad con el refrigerante?
No. La identidad del grado no determina el comportamiento en un refrigerante o proceso de limpieza específico. Revise la condición del material especificada, la exposición real y la evidencia requerida con el diseñador del equipo antes de hacer afirmaciones de compatibilidad.
¿Una rosca radial demuestra la fuerza de retención de la boquilla?
No. La forma de la rosca y el enganche útil son características del componente. La retención depende del diseño de ensamblaje aprobado y de las condiciones de operación, que requieren su propia evaluación en lugar de inferirse a partir de una inspección de mecanizado.
¿Por qué inspeccionar la intersección del orificio transversal por separado?
Una rosca puede pasar su verificación especificada mientras queda una rebaba en la apertura del orificio. El examen separado ayuda a tratar la condición del borde interno y de las partículas sin confundirlo con la aceptación de la rosca.
¿Es necesario el mecanizado de cinco ejes para este portaboquillas?
No necesariamente. Tornear con herramientas motorizadas adecuadas o con una configuración secundaria controlada puede proporcionar acceso. Elige el proceso según la geometría, la transferencia de referencias, las cantidades y las necesidades de inspección, más que solo por la etiqueta del equipo.
¿Deben todas las superficies recibir el mismo acabado?
Solo si los requisitos aprobados lo indican. La cara de asiento, el orificio de ubicación y el exterior pueden tener funciones diferentes. Diferenciar la textura funcional de la preferencia cosmética hace que la cotización y la aceptación sean más claras.
¿Qué debe acompañar una presentación de primera pieza?
Proporciona los resultados dimensionales acordados, la trazabilidad del material y los registros de proceso relevantes según la revisión correcta del dibujo. Indica explícitamente cualquier requisito de ensamblaje o limpieza no verificado para que la inspección del componente no se confunda con la validación del dispositivo.
tanghangyun@oemach.com