
Este artículo explica cómo el sistema de orificios de relación de aspecto establece un eje mecánico estable y por qué aún es necesario utilizar la autocolimación o la trayectoria óptica real para volver a realizar la prueba después de instalar la lente y la placa objetivo.
La coaxialidad mecánica es una condición necesaria pero no la conclusión final; el orificio de la cerradura y la cara del extremo deben mecanizarse sobre la misma base, y el verdadero eje óptico debe verificarse utilizando métodos ópticos después del ensamblaje. El proceso específico aún debe confirmarse combinando el eje del tubo colimador, el tope del soporte del espejo, el punto de referencia de la placa objetivo, la verticalidad de la cara del extremo, la diferencia de paso del orificio interior, el margen de montaje y ajuste y la nueva prueba óptica.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La coaxialidad mecánica está calificada pero el punto de luz está compensado. | El informe mecánico no cubre el eje óptico de la lente, la tensión de montaje o la actitud del tablero objetivo. | Autocolimación adicional/verificación de la trayectoria óptica real después de la inspección mecánica | Coaxialidad del sistema de agujeros, actitud del objetivo y datos del punto de luz. |
| La diferencia de paso del agujero interior después de voltear | La conversión de datos de referencia y el mecanizado de relación de aspecto introducen el desplazamiento del eje | Intente completar los orificios clave y establezca el punto de referencia restaurable con la abrazadera. | Informes de escuadra de extremos y orificios de varias secciones |
| La colimación cambia después de bloquear el grupo de lentes. | La presión desigual o la contaminación de la superficie de contacto hacen que el conjunto de lentes se incline. | Limitar la retención y fijar la secuencia de limpieza y bloqueo | Registros de reprueba óptica y montaje antes y después del bloqueo. |
Primero establezca el mapeo entre el eje mecánico y el eje óptico.
El eje funcional del colimador está formado por la lente objetivo, el tubo de colimación, la retícula o la placa objetivo. Los dibujos mecánicos deben definir la relación entre el tope de la montura de la lente, el orificio, la cara del extremo y la superficie de montaje externa, e indicar qué características representan el centro óptico. A varios agujeros sólo se les asignan sus propios tamaños sin un punto de referencia común. El lado de fabricación no puede determinar qué eje es el más importante y sólo puede confiar en una compensación a gran escala durante el montaje y el ajuste.
El procesamiento de orificios largos es propenso a diferencias de conicidad y escalón
El tubo de colimación generalmente tiene una gran relación longitud-diámetro, y la deflexión de la barra de herramientas, el alargamiento térmico, la extracción de viruta y el giro para alineación causarán la forma cónica, del tambor o la rotura del eje. Se puede controlar mediante un soporte estable, perforación por etapas o bruñido, y el tope de la base del espejo y el orificio interior de la llave se pueden completar con una sola sujeción. Cuando se deben mecanizar ambos extremos, se debe diseñar un dato recuperable y medir el eje multisección.
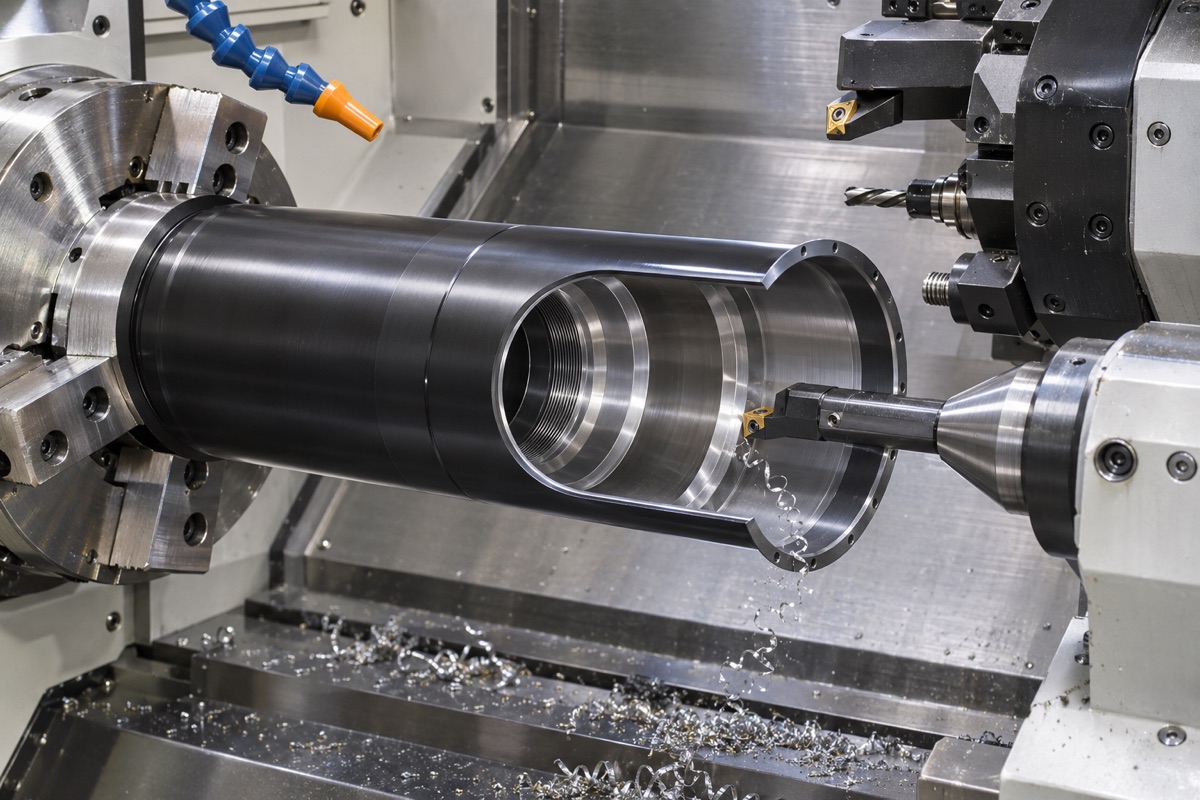
El orificio largo, el tope y la cara final deben completarse alrededor del eje mecánico común.
La cara final y el tope determinan la postura de la lente.
La posición axial de la lente está controlada por la superficie del extremo del escalón y la posición radial está controlada por el tope o soporte de la lente. La verticalidad de la cara del extremo, el ancho de contacto, los chaflanes y las roscas del anillo de presión afectan la inclinación después de la instalación. No se deben depositar tratamientos superficiales ni revestimientos mate sobre superficies de contacto funcionales. Antes del montaje, compruebe si hay rebabas, partículas y limpieza para evitar utilizar fuerza de presión para corregir el mal contacto.
El soporte del tablero objetivo debe controlar la posición y el ángulo al mismo tiempo.
Incluso si el centro de la placa objetivo cae cerca del eje del tubo, la inclinación de la placa cambiará los resultados de las imágenes y la colimación. La superficie de montaje, los orificios de posicionamiento y el mecanismo de ajuste del soporte deben diseñarse alrededor del mismo dato, dejando un margen de ajuste verificable. Después de bloquear, vuelva a verificar la posición y la actitud para evitar el rebote causado por el tornillo de ajuste y la pretensión del resorte.
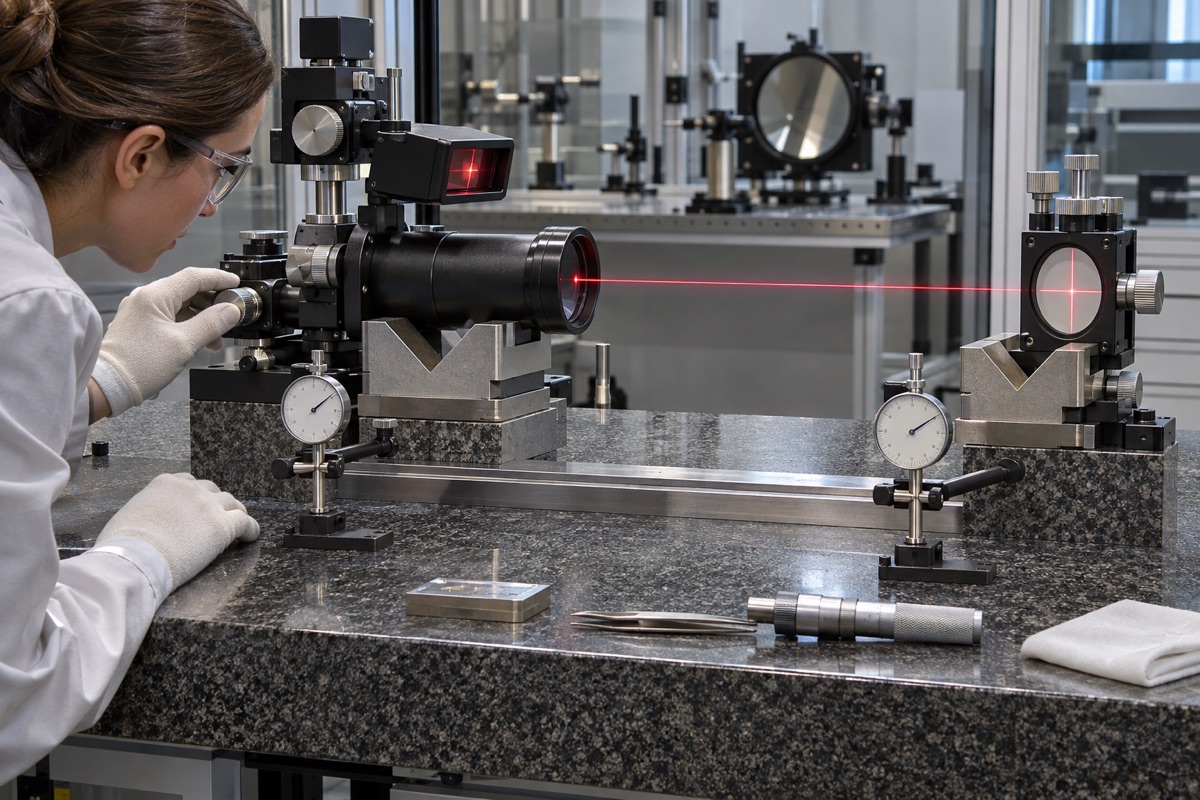
Es necesario volver a medir el eje óptico final después de ensamblar el conjunto de la lente y el tablero objetivo.
Los materiales y la temperatura afectan el eje largo del tubo.
Las aleaciones de aluminio son buenas para reducir el peso, pero tienen una mayor expansión térmica; El acero o los materiales de baja expansión tienen diferentes características de calidad, costo y procesamiento. La selección del material debe estar determinada por la zona de temperatura de funcionamiento, la duración, el tiempo de asentamiento y el presupuesto de errores del sistema. La temperatura debe registrarse durante el procesamiento y la inspección. Las piezas largas también pueden tener diferencias de forma debido a su propio peso en diferentes direcciones de soporte.
Finalmente, se utilizó una nueva prueba óptica para confirmar el sistema.
Los informes mecánicos pueden demostrar la relación geométrica de los ejes del orificio, las caras de los extremos y los puntos de referencia de la placa objetivo, pero no pueden cubrir los ángulos de las cuñas de las lentes, las tensiones de ensamblaje y los centros ópticos reales. La verificación después del montaje debe realizarse mediante autocolimador, interferometría o métodos ópticos aprobados por el proyecto. Si los resultados mecánicos y ópticos son inconsistentes, la causa debe ubicarse a lo largo de la cadena de referencia en lugar de expandir arbitrariamente la tolerancia mecánica.
Resumen
La coaxialidad mecánica es una condición necesaria pero no la conclusión final; el orificio de la cerradura y la cara del extremo deben mecanizarse sobre la misma base, y el verdadero eje óptico debe verificarse utilizando métodos ópticos después del ensamblaje. El proceso específico aún debe confirmarse combinando el eje del tubo colimador, el tope del soporte del espejo, el punto de referencia de la placa objetivo, la verticalidad de la cara del extremo, la diferencia de paso del orificio interior, el margen de montaje y ajuste y la nueva prueba óptica.
FAQ
Se debe alinear si la coaxialidad mecánica está calificada.
No necesariamente. El eje óptico también se ve afectado por la propia lente, la sujeción y la actitud del tablero objetivo.
¿Se pueden procesar tubos largos por separado en ambos extremos?
Sí, pero es necesario tener un dato recuperable y verificar la relación entre las dos líneas del eje y las caras de los extremos.
¿Puede el tratamiento negro mate cubrir la referencia del orificio interior?
Debe enmascararse y volverse a inspeccionar de acuerdo con el diseño, y la capa de tratamiento no puede dañar el tope del soporte de la lente ni la superficie de contacto funcional.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.