
Este artículo enfatiza que la viga de deformación es una pieza de medición funcional y la aceptación dimensional es solo un vínculo intermedio. La consistencia final debe demostrarse mediante geometría, materiales, parches y calibración multieje.
Pequeñas diferencias en las vigas de deformación pueden alterar la distribución de deformaciones y la salida del puente; deben mecanizarse simétricamente hasta un punto de referencia, controlarse el historial térmico/de tensión y publicarse individualmente con datos de calibración en lugar de informes dimensionales. El proceso específico aún debe confirmarse combinando el material elastómero y el historial térmico, la simetría del espesor de la viga de deformación, el filete, la integridad de la superficie, la tensión residual, el área del parche y la carga de calibración.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Dispersión de sensibilidad en el mismo lote | Espesor del haz de deformación, filete, módulo de material o fluctuaciones en la posición del parche | Procesamiento simétrico y posicionamiento de parche fijo con la misma referencia. | Correlación entre medición geométrica, lote de material y sensibilidad de calibración |
| La deriva del punto cero o la histéresis aumentan | Tensiones residuales, daños en la superficie, capa adhesiva o efectos de la temperatura. | Controle el historial térmico y la carga de acabado y luego calibre el chip después de la estabilización. | Registro de punto cero, histéresis, deriva de temperatura y estabilidad temporal |
| La diafonía multieje es demasiado alta | Sistema de vigas asimétrico, montaje excéntrico o insuficiente adaptación del puente | Control simultáneo de simetría mecánica, referencia de montaje y configuración del puente. | Cargando resultados de calibración de matriz y diafonía de cada eje |
Los elastómeros convierten cargas en deformaciones mensurables
El elemento elástico de un sensor extensímetro es necesario para convertir el par en una deformación superficial repetible y casi lineal. Los datos de HBM señalan que el material y el diseño del elemento elástico determinan muchas características del sensor y que las galgas extensométricas opuestas también deben cargarse de manera uniforme. Por lo tanto, el espesor de la viga, el ancho, las esquinas redondeadas, la simetría y las fluctuaciones del módulo del material influyen en la sensibilidad y la diafonía, y los elastómeros no pueden tratarse como soportes de anillo ordinarios.
Los materiales y el historial térmico deben ser consistentes.
Materiales como el acero de alta resistencia, el acero inoxidable o las aleaciones de aluminio tienen diferentes características de módulo elástico, rendimiento, fatiga y temperatura. El lote de calor, la dirección de forjado, el tratamiento térmico y la estabilización pueden cambiar las tensiones y dimensiones residuales. El estado del material debe bloquearse antes del procesamiento, y la estabilización de la tensión y la repetición de pruebas deben realizarse después del procesamiento preliminar; el tratamiento térmico, las reparaciones de soldadura o el esmerilado local no aprobado pueden destruir la base de calibración anterior.
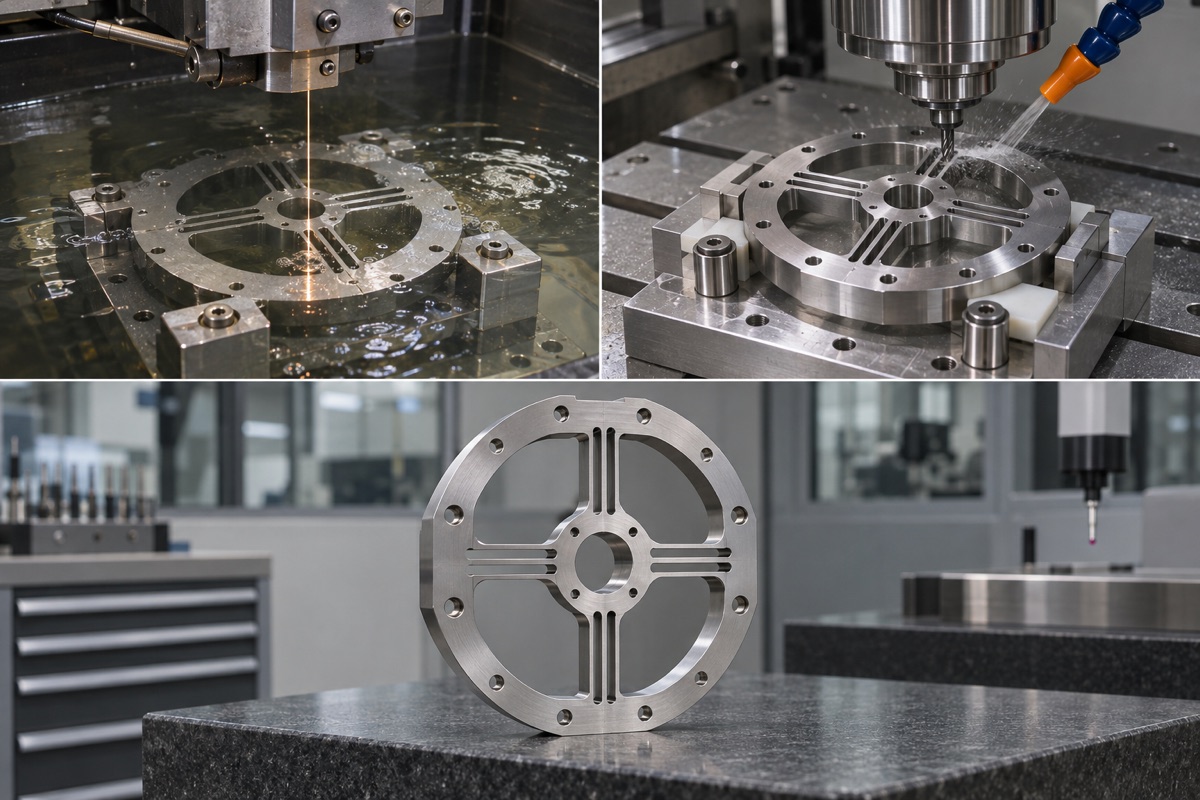
Las vigas tensas requieren una referencia homogénea, una fuerza de sujeción baja y una eliminación simétrica.
Las vigas de deformación deben mecanizarse con poca fuerza y simetría.
Las vigas delgadas tienen poca rigidez y la sujeción centralizada hará que el estado de procesamiento sea diferente del estado libre. Las herramientas deben soportar áreas rígidas, limitar las fuerzas de sujeción y evitar presionar sobre vigas sensibles; la eliminación simétrica y los márgenes uniformes reducen la redistribución de tensiones. La electroerosión por hilo es adecuada para formar ranuras estrechas, pero es necesario evaluar las capas refundidas y la integridad de la superficie; El fresado requiere control del descentramiento de la herramienta, la carga de corte y las rebabas.
La detección geométrica debe cubrir la relación correspondiente de cada haz.
Medir sólo un espesor promedio enmascarará las diferencias entre vigas opuestas y vigas adyacentes. El espesor de la viga, el paralelismo, la transición del filete, el orificio central y la ubicación del orificio de montaje deben medirse bajo un punto de referencia fijo, y la ubicación de la medición y la fuerza de la sonda deben definirse claramente. Los rayones en la superficie, las marcas de cuchillos y las rebabas pueden convertirse en fuentes de concentración de tensiones, y la aceptación de la superficie debe formularse en función de los riesgos de fatiga y sensibilidad.
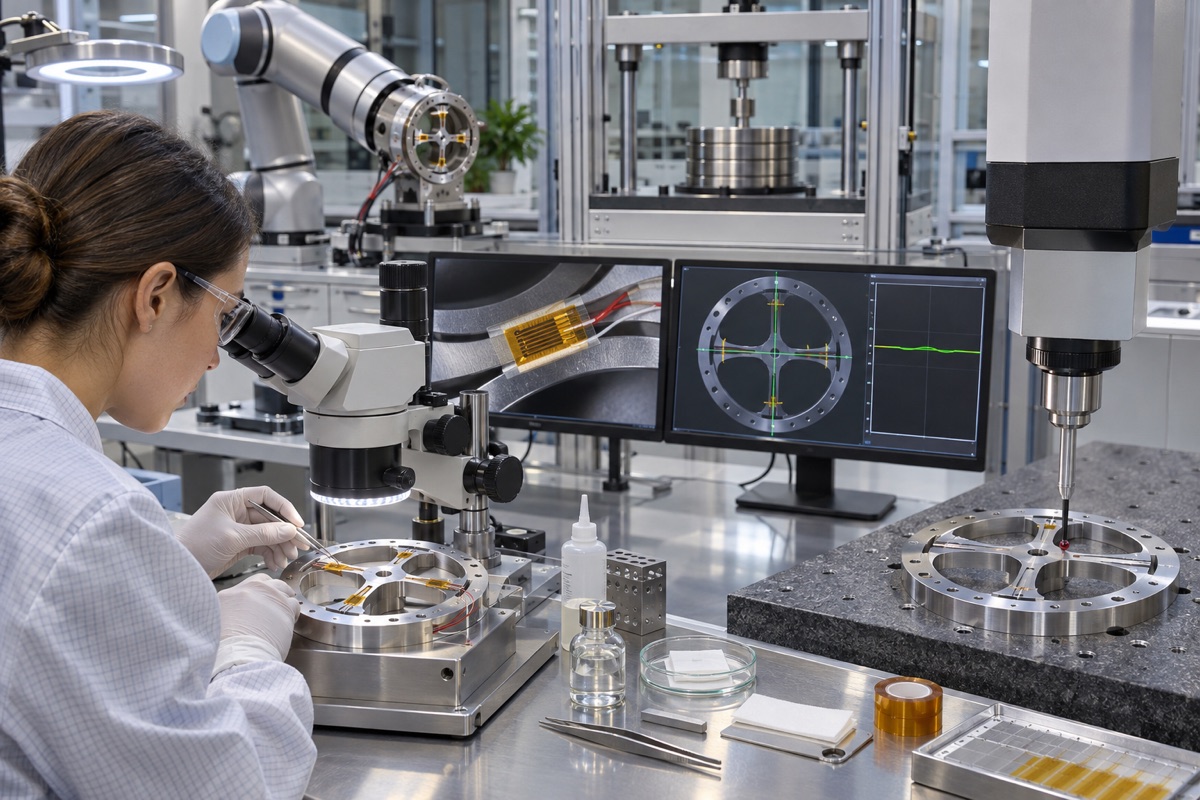
La geometría, la posición del parche y los resultados de la calibración deben estar vinculados de forma trazable.
El área del parche es también la interfaz de fabricación.
La ubicación, la orientación, el tratamiento de la superficie, la línea de unión y las condiciones de curado de las galgas extensométricas pueden alterar el resultado. El extremo del procesamiento debe proteger la planitud, rugosidad y limpieza del área del parche, y el espesor de la viga no se puede cambiar mediante un pulido arbitrario después del producto terminado. Los datos de NI indican que la temperatura y la resistencia de los cables son fuentes de error comunes, por lo que además de la consistencia mecánica, también se deben corregir la configuración del puente, la compensación de temperatura y el cableado.
Finalmente, se utiliza la calibración multieje para juzgar la consistencia.
Los datos de ATI definen el rendimiento del sensor de fuerza/par como rango, incertidumbre, resolución, repetibilidad y rendimiento de la señal. La aceptación del proyecto debe verificar el punto cero, la sensibilidad, la linealidad, la histéresis, la repetibilidad, la diafonía y la recuperación de sobrecarga bajo la instalación, precarga y temperatura especificadas. Si una pieza requiere correcciones importantes para ser aprobada, la geometría, los materiales y el proceso de colocación deben rastrearse en lugar de simplemente ocultarse en el software.
Resumen
Pequeñas diferencias en las vigas de deformación pueden alterar la distribución de deformaciones y la salida del puente; deben mecanizarse simétricamente hasta un punto de referencia, controlarse el historial térmico/de tensión y publicarse individualmente con datos de calibración en lugar de informes dimensionales. El proceso específico aún debe confirmarse combinando el material elastómero y el historial térmico, la simetría del espesor de la viga de deformación, el filete, la integridad de la superficie, la tensión residual, el área del parche y la carga de calibración.
FAQ
¿El espesor y tamaño del haz calificado significa que la sensibilidad es consistente?
No significa. Los materiales, los filetes, las tensiones residuales, los parches y el ensamblaje afectan el resultado.
¿El corte con alambre es mejor para todos los elastómeros?
No necesariamente. Es necesario evaluar materiales, capas superficiales, geometrías, eficiencia y acabados posteriores.
¿Puede la calibración del software eliminar las diferencias de fabricación?
La calibración puede compensar algunos errores del sistema, pero no sustituye los controles de fatiga, diafonía, histéresis y defectos estructurales.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.